

前回は、溶接記号の種類と書き方を紹介しました。今回は、ガスシールドアーク溶接の一つである、マグ溶接を解説します。
第4回「マグ溶接とは」を解説していきます。
第4回もくじ

1. マグ溶接とは
マグ溶接(Metal Active Gas Welding)は、シールドガス(空気と溶融金属の反応を防ぐガス)に酸素が発生して化学反応を起こす活性ガス(Active Gas)を使用する溶接法です。一般的に、金属内に酸素が入り込むと、もろくなります。マグ溶接では、使用するワイヤに含まれているマンガン Mn、ケイ素 Siが脱酸剤となり、酸化マンガン MnO、二酸化ケイ素 SiO₂となって溶接金属表面に浮上します(スラグ)。そのため、マグ溶接の溶接金属は酸素を含まず、じん性(粘り強さ)が高いのが特徴です。
マグ溶接装置の基本構成と溶接トーチ先端部の名称を図1 にまとめました。マグ溶接は、ワイヤを一定速度で溶接トーチに供給し、トーチ先端でワイヤと母材間にアークを発生させて溶接します。
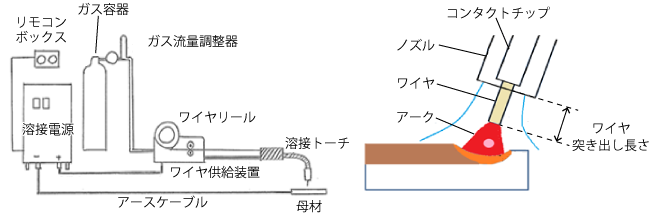
マグ溶接と似た名称の溶接法に、ミグ溶接(Metal Inert Gas Welding)があります。ミグ溶接はシールドガスにアルゴン Arや、ヘリウム Heのような不活性ガス(化学反応しないガス)を用います。マグ溶接とミグ溶接は、ガスシールドアーク溶接に含まれます。
2. シールドガスの種類
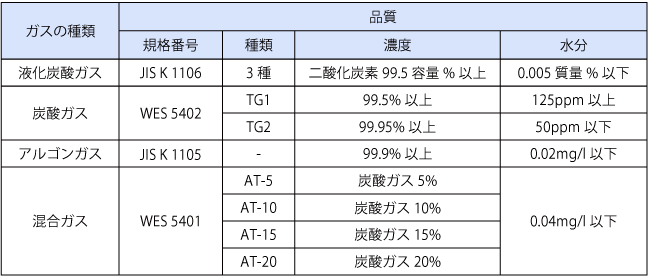
溶接に使用されるシールドガスの品質は、JIS(日本工業規格)やWES(日本溶接協会規格)で、ガスの濃度や水分量、ガスに含まれる不純物などが制限されています(表1)。
3. 溶接材料の種類
4. ワイヤの溶滴移行形態
5. マグ溶接の溶接条件
全9回で下記の内容を解説しています。
- 第1回 アーク溶接と溶接棒の種類
- 第2回 溶接継手の種類と強度計算
- 第3回 溶接記号の種類と書き方
- 第4回 マグ溶接とは
- 第5回 TIG溶接とステンレス鋼の溶接
- 第6回 アルミニウム合金のTIG溶接
- 第7回 溶接の資格認証制度
- 第8回 溶接作業の安全対策
- 第9回 すみ肉溶接の実技


