

第1~8回で、有害物質とその健康影響、法令、基準、排水処理技術について解説してきました。最終回の今回は、製造工場の排水処理の事例を見てみましょう。工場の排水は、排水の量、成分・濃度、処理要求水質を見てもさまざまです。事例を挙げれば切りがありません。ここでは、食品工業、電子部品工場と製鉄所の排水処理の例を紹介します。
第9回「工場の排水処理の事例」を解説していきます。
第9回もくじ

1. 食品飲料工場の排水処理
食品飲料業の全体について
食品飲料業の排水処理の概況を見ていきます。食品業界の特徴は、事業場の規模が大きい、多品種生産で工場排出水の水量が大きく変動する、水質が異なることです。また、事業場内でも多くの品目を製造し、製品ごとに排水量や水質が異なるケースがあります。しかし、排水中に有害物質はほとんどなく、生物分解しやすいBOD成分が中心です。そのため、生物処理方式が多く採用されています。
次に、法規制です。ビール、清涼飲料、畜産食料品、水産食料品、野菜・果実を原料とする保存食料品、みそ、しょう油、パン・菓子または製あん、めん類、豆腐または煮豆などの食料品製造業には、法令上の特定施設に該当するものが多くあります。必要な方は、法令書で調査してください。
ビール工場の排水の水質と排水処理
図1に、 ビールの製造工程を示します。排水は仕込み(糖化)、麦汁煮沸、発酵、ろ過、ビン詰めなどの各工程から出ます。
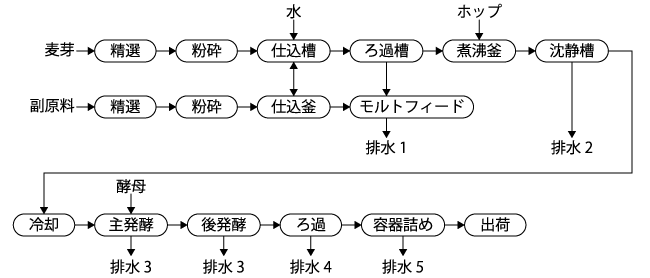
ビール工場の排水の水質を見ていきます。主な組成として、糖質や揮発性脂肪酸(酢酸、プロピオン酸など)、エタノール、ポップ由来の懸濁物質などです。汚濁物質指標はBOD、COD、SS などです。一般的に、醸造系からの廃液と容器充填工程の廃液が、総合排水として集められて処理されます。水質が類似しているので、個別工程ごとの排水処理は行いません。ビール工場の総合排水は、COD2,000~5,000mg/L、BOD1,000~3,000mg/L、SS500~2,000mg/L程度で、濃度にかなりの幅があります。
次に、ビール工場の排水処理について見ていきます。ビール工場の排水は、生物阻害物質が少ないので、嫌気性処理や好気性処理で対応できます。BOD濃度が低い場合は、活性汚泥法が適しています。BOD濃度が高い場合は、嫌気性処理と好気性処理を組み合わせると処理効果が向上します。 典型的な処理法は、好気処理(活性汚泥処理)の前段に、嫌気処理(UASBが典型例)を導入する2段処理です。1970年代に上向流式嫌気性汚泥床(UASB:Upflow Anaerobic Sludge Blanket)が開発され、食料品関連工場の中・高濃度有機物排水処理に多く利用されています。工程は、原水のCOD2,500mg/L レベルをUASBで200mg/L程度までに処理し、さらに活性汚泥処理で20mg/L程度に処理します。
UASBの導入のメリットは、活性汚泥処理の負荷を低減させ、ばっ気動力を約1/3、余剰汚泥発生量を約1/2に低減できることと、嫌気性処理で発生した副生成物のメタンガスは、エネルギーとして利用できることなどがあります。
清涼飲料工場の排水処理
排水の出どころと水質を見てきます。清涼飲料工場の排水量は、数千m
3
/ 日と大規模です。しかし、排水量は製造する品目によって増減し定しないので、できるだけ大きな原水槽を設置するのが望ましいです。こうすることで、濃度が均一化され処理設備への負荷も定常化されるので、生物処理がうまく進みます。排水の出どころの主なものを、下記に示します。
炭酸飲料系(コーラ、サイダー):原料の調合、仕込みなど
茶系飲料(各種の茶、コーヒー):茶葉の抽出工程、ろ過器の洗浄水、糖溶解液や香料などの貯蔵タンク洗浄水など
共通の出どころ:洗びん排水、冷却水、市場から回収された製品由来の廃液など
さらに、従来の品目に加えて、近年は新製品開発が増加しています。調合、加熱、殺菌、容器充填などの生産工程も多様化しており、生産品目による水質の差が大きくなっています。
排水の水質について、下記に示します。
炭酸飲料系排水:BOD、CDD、N-ヘキサン抽出物、酸性排水、調味料、保存料、着色料など
茶系飲料排水:BOD、CDD、N-ヘキサン抽出物、SS、色度、保存料、N、Pなど
容器殺菌系:過酸化水素、過酢酸、塩素系殺菌剤など
排水の水質の幅は、BODで200~10,000mg/Lであり、変動幅が大きいです。しかし、清涼飲料工場の排水中の有機物のほとんどは、糖質と有機酸なので、生物処理法で容易に処理できます。
清涼飲料工場の排水処理方法は、生産品目によって排水の有機物濃度に差があるので、濃厚排水と低濃度排水に分けて貯留することが得策です。排水処理方法として、以下のような方法があります。
・高濃度系BOD 排水(~8,000mg/L)は、まず嫌気処理法(UASBなど)で処理し、低濃度(~400mg/L以下)になったところで好気性処理(活性汚泥処理)を行います。
・低濃度系BOD 排水は、初めから好気性処理を行います。
・水質変動が大きいので、ラグーン処理方式も採用されています。
・好気的生物処理の処理水に色度が残留するため、コーヒーなどの着色排水には凝集沈殿を追加する必要があります。
・清涼飲料水の製造に使用した排水は、生物処理後、高度処理をして(純度を上げ)一部は工場内で再使用されます。
・工場によっては、容器殺菌に使用した過酸化水素と酢酸の混合物や作業場の洗浄に、塩素系殺菌剤を使うこともあります。この場合は、活性炭や還元剤を使って過剰の酸化剤の除去が必要です。
2. 電子部品工場の排水処理
電子部品の製造工程と排水
電気・電子部品製造業の排水の種類と系統を見ていくにあたり、図2に微細回路部品の製造工程を示します。
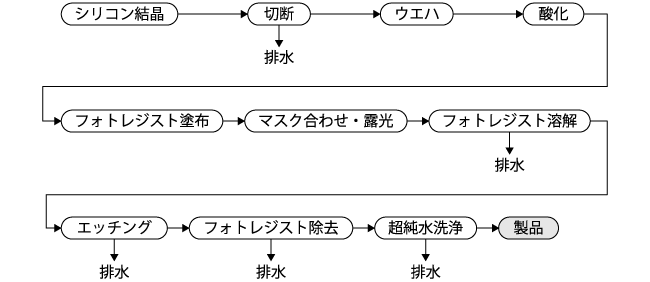
各工程からは、いくつかの異なる排水が出ます。排水系統は大別して、無機系・有機系排水(多くは希薄排水)、溶剤系排水、無機系排水(多くは濃厚排水)、超純水系の4つに分けられます。
希薄排水:フッ素、過酸化水素、シリカ、フォトレジスト由来の有機物COD、BODが含まれます。希薄排水は、酸性(pH3~5)の場合が多く、過酸化水素成分を含んでいるのが特徴です。半導体のエッチング工程ではフッ酸、過酸化水素などの薬品を使用します。
溶剤系排水:感光後、除去した樹脂成分はBOD、CODが高く、凝集沈殿法では効率よく分離できないので、分別処理する場合に発生します。
濃厚排水:硫酸、硝酸、過酸化水素、シリコン粉末などが含まれます。
超純粋系:半導体や液晶をはじめ、各種電子部品の洗浄には、純水よりもはるかに高純度の超純水が使われています。前工程のウエハ加工プロセスでは、純度の高い大量の超純水が必要となります。ウエハ加工ではシリカを含んだ懸濁水が出ます。
電子部品工場の排水処理方法
次に、主な排水処理方法を見ていきます。
過酸化水素含有排水(共通):従来、亜硫酸水素ナトリウムなどで還元処理をしていました。最近は、過酸化水素分解酵素(カタラーゼ)で分解します。カタラーゼは触媒的に反応するので、添加量は過酸化水素濃度の1/100以下です。カタラーゼの使用範囲はpH3~10、温度70℃以下で、保存安定性は50℃で6カ月保存しても性能変化しません。過酸化水素を分解した後は排水の水質によって、無機系排水処理単体または、無機系排水処理・有機系排水処理などに分けて処理します。
無機系排水:半導体プロセスで大量に使用されるフッ酸を含む排水は、過酸化水素を過酸化水素分解酵素(カタラーゼ)で分解した後、塩化カルシウムや水酸化カルシウムなどを使って中和・凝集処理します。凝集処理した処理水は、砂ろ過、活性炭処理して一部は再利用されます。
有機系排水:感光後、除去した樹脂成分はBOD、CODが高く、凝集沈殿法ではなかなか分離できないので、分別回収して産廃処理することが好ましいです。内部処理する場合は、活性汚泥処理(コンパクトな担体生物処理装置など)し、汚泥分離します。その後、砂ろ過・活性炭吸着により、一部は再利用されます。
超純水:ウエハ加工ではシリカを含んだ懸濁水が出ます。この排水は濁っていても溶解性の化学物質は少ないので、限外(UF)膜ろ過技術を使って浄化し、大半は再利用されています。さらに脱塩装置(電気式、逆浸透(RO)膜)、イオン交換樹脂、イオン吸着膜などにより超高純度水を作り、再使用します。
3. 鉄鋼業、製鉄所の排水処理
全9回で下記の内容を解説しています。
- 第1回 水質汚濁物質の発生源と排水ルート
- 第2回 水質汚濁指標と汚濁メカニズム
- 第3回 有害物質の種類と健康への影響
- 第4回 水質汚濁防止法とは?
- 第5回 排水処理プロセスの選び方
- 第6回 汚水処理技術の種類
- 第7回 生物処理法の種類
- 第8回 有害物質の処理技術
- 第9回 工場の排水処理の事例


