

トヨタ生産方式は、略してTPS(Toyota Production System)ともいわれ、モノづくりに携わるTech Note の読者であれば、誰もが耳にしている言葉でしょう。しかし、有名にもかかわらず、正確に理解されていない部分も多いようです。そこで、全4 回でトヨタ生産方式の基礎知識をお届けします。この機会に、基本的な考え方を復習しましょう!
第1回「トヨタ生産方式、その原点は?」を解説していきます。

1. ニーズからの出発:価値とは何か?
トヨタ生産方式のバイブル、故大野耐一氏の「トヨタ生産方式」(ダイヤモンド社)は、ニーズからの出発という章で始まっています。製品やサービスには、ニーズから生まれるものとシーズ(種)から生まれるものがあります。
自動車を例に考えてみましょう。自動車には、車型、色、シートの種類など消費者のニーズに応えるオプションがあります。多くのオプションがある注文に対し、素早くクルマを引き渡さなくてはいけません。反対に、シーズからのモノづくりは、こんな車を作ったから販売するという考え方です。歴史的に見れば、T 型フォードが該当します。車の少ない時代に初の大衆車を生み出し、ライン生産方式をも作り出しました。しかし、大衆車市場が成熟すると多様化が始まり、T 型フォードはその役割を終えました。
ニーズとシーズを理解した上で、どんな製品に価値があり、売れるのでしょうか? 人々はさまざまなタイプの車に乗っています。軽自動車もあれば高級車もあります。これらは、価格が異なります。では、価格だけが違うでしょうか。例えばそば屋を考えてみます。いつも老舗に行くわけではなく、町のそば屋や立ち食いのそば屋も利用するでしょう。TPOに合わせた店舗を選ぶはずです。さらにもう一つの時間と量の問題があります。これらをまとめると、価値とは、品質・機能(Quality)、価格・原価(Cost)、時間・量(Delivery)のことであり、略してQCDといわれます。昨今では、さらに安全や環境問題も外せない観点となっています。

このQCD には相反関係があります。品質・機能を良くすれば、原価は高くなりますし、時間もかかります。さらに販売価格も、原価より安ければ企業は赤字となります。また、価値に対して、これくらいなら払って良いという価格よりも、購入価格が安ければ、消費者は満足感を得られます。つまり、販売価格は原価と消費者満足の間で決まります。そして、価値にはさまざまなバリエーションがあり、ブランド品のように品質・機能を追及するもの、ディスカウントストアのように価格を優先するもの、宅配サービスのピザのように納期を最優先にするものもあります。この3 つのバランスを考慮して、私たちは製品やサービスを選んでいます。
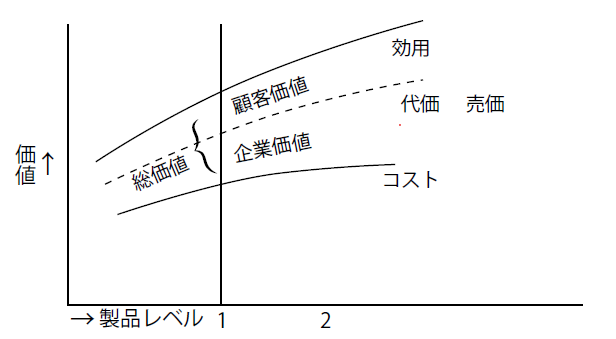
トヨタ生産方式では、供給が需要を上回っている状況の中で、消費者の要望をいかに満たすかを最大の目的としています。そして、利益の最大化も目的としています。価格や製品は消費者が選ぶので、利益を最大化にするために原価を最小化します。これを売価主義と呼びます。これに対して電気や水道、公共料金は、原価に適正利益を上乗せします。これを原価主義といいます。一般的に、企業には競争があるため、原価主義を取りづらいのが実情です。
トヨタ生産方式では、このため徹底的にムダを省くことを第一に考えています。ムダとは利益を生まない全ての行為です。最大のムダは、作ったモノが売れないことです。これを解消するために、注文後に生産し、納品します。しかし、消費者は早く欲しいと思うもの。この2 つを両立するために、ジャスト・イン・タイムは生まれました。これにコストがかかってしまっては、意味がありません。このために自働化開発を行い、コストの低減を図ります。ジャスト・イン・タイムのために、かんばん方式や段取り替え短縮などの手法が生み出され、自働化のために、カイゼン活動、多工程持ちシステム、多台持ち、からくり改善が開発されました。
2. トヨタ生産方式の構造
かんばん方式=トヨタ生産方式というのは全くの誤解です。あくまでも運搬、生産指示の道具にすぎません。トヨタ生産方式の構造と歴史も、このムダをいかに排除するかが課題でした。そのために、最小生産期間の追及、作業効率の向上、管理の効率化が図られました。
最小生産期間の追及
徹底的なジャスト・イン・タイムによる、最小在庫の追及を指します。これにより、受注による生産、あるいは需要予測の精度の向上につながります。また、在庫を減らすことによって、品質不良、段取り替えの長さ、設備故障、ラインアンバランスなどの生産の基礎力が明らかになり、カイゼンに取り組むことができます。
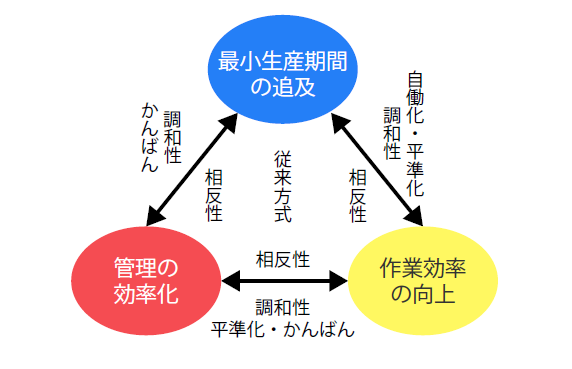
作業効率の向上
最適在庫(EOQ:Economic Order Quantity)のこと思われがちです。しかし、本当に必要なのは需要に合わせた生産です。このために、トヨタ生産方式ではサイクルタイム(稼働時間÷ 生産必要量)を重要視します。例えば、需要量が240 個で8 時間稼働であれば、サイクルタイムは2 分に1 個となります。その設備の生産能力が480 個であれば、複数の製品を切り替えて生産します。(第4回で、詳しく紹介予定)
管理の効率化
管理能力の高さと管理コストの安さによって評価されます。ここで管理能力とは、ジャスト・イン・タイムによる変化対応能力と、自働化(人偏にある自動化)による低コストでの生産です。
3. トヨタ生産方式誕生までの歴史
トヨタ生産方式以前にも、さまざまな生産方式が使われてきました。最初に経営・生産方式を作ったのは20 世紀のはじめ、米国のF.W.テイラーです。テイラーは科学的管理法の原理(課業管理、作業の標準化、作業管理のための最適な管理法)の客観的な基準を考えました。それ以前の管理は、もっぱら成り行き管理と呼ばれ、賃金をいかに決定するかで、労使が対立していました。
その後、H. フォードがT 型フォードと、同時に生産方法をも考えました。流れ作業と分業です。これは車を一挙に大衆のものとする一方で、労働者にも高賃金を払いました。しかし、大衆の需要が一巡した後、消費者はT 型という1 種類では満足せず、多様な車が求められました。
ここで現れたのが、GM(ゼネラルモーターズ)のA.P. スローンによる多種大量生産方式です。外面は異なっているものの、共通の部品を使い、さまざまなモデルが毎年モデルチェンジされて販売されました。部品の生産は、完成と切り離され、最適在庫EOQ に基づき、生産されました。これは、後の資材所要量計画(MRP:Material Requirement Planning)につながります。
トヨタ自動車では、第2 次世界大戦後に、疲弊した労働力と旧式の機械で、アメリカの1万分の1以下の規模で、戦う必要性がありました。この状況の中で生き残りと成長を目指したのが、最初にも紹介した大野耐一氏です。まず、徹底したムダの排除のために、多台持ちに取り組みました。
機械はスイッチを入れれば動きます。作業者は機械故障や不良品が出ないように監視していました。大野耐一氏は、豊田紡織時代にトラブルが起こると止まる自動織機があったことから、この時間がムダと考えました。そして、トラブルが発生し自動的に機械が止まれば、作業者は複数台を受け持つことができると考えたのです。(第3 回ではこの時の作業者の反対と抵抗について触れます。)
またその後も、多品種で少量生産体制を効率的に作るために、段取り替えの短縮を図りました。昭和20 年代(1945 ~ 1954 年)にプレスの段取り替え時間を2 ~ 3 時間に短縮し、1971 年には3 分にするなどの驚異的な成果を上げました。1953 年にはスーパーマーケット方式(後にかんばん方式に発展)を導入しました。1965 年には、外注部品にかんばん方式を採用しました。かんばん方式と平行して、平準化生産も取り入れました。しかし、これらは試行錯誤の連続でした。これらの全ての方式は自社が完全に対応した後、協力企業にも順次採用されました。
トヨタ生産方式は、需要に応じた生産方式です。需要のタイプが違えば、違う方式を使うこともあるでしょう。図4 にトヨタ生産方式の全体像を表します。
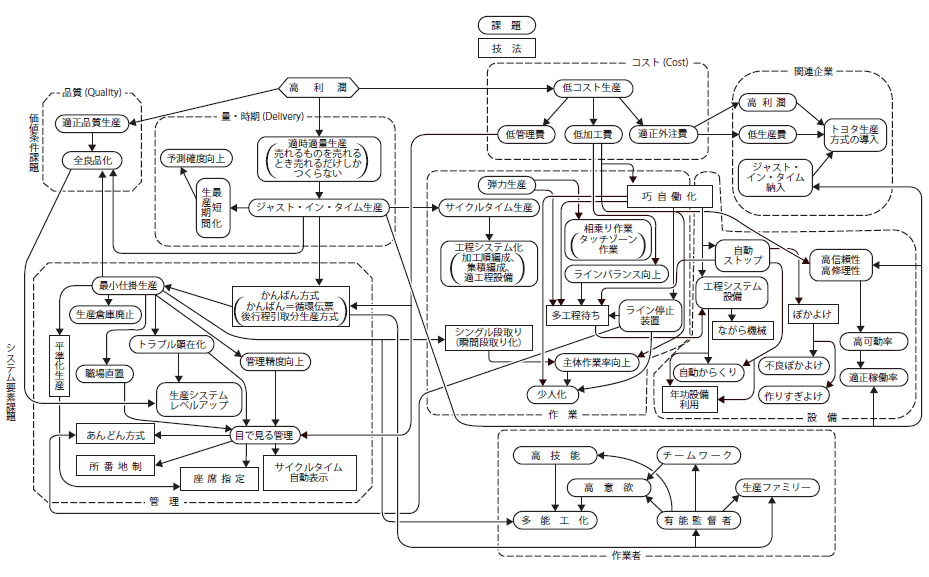
今回は、トヨタ生産方式の原点、構造と歴史を説明しました。次回は無駄の排除と、ジャスト・イン・タイムとかんばんについて詳しく解説します。お楽しみに!
全4回で下記の内容を解説しています。
- 第1回 トヨタ生産方式、その原点は?
- 第2回 7つのムダとジャスト・イン・タイム
- 第3回 自働化と多工程持ちシステム
- 第4回 標準作業と異業種展開


