

前回は、撹拌装置のスケールアップを解説しました。今回は、最終回です。撹拌操作における代表的なトラブルと解決法を紹介します。撹拌操作では多くのトラブルが起こります。トラブルの解決は論理的でなければなりません。ひらめいたアイディアでトラブルが解決したとしても、今後のことを考え、何をどのように変えたらどんな変化が起こったか、またなぜトラブルが解決したのかなどを解析し、記録しておく必要があります。本稿では、高粘度流体、特に非ニュートン流体の場合に、槽内で均一な混合が得られないトラブルなどについて詳しく解説します。また、スケールアップして運転したものの、要求される製品が得られなかった場合の対策も紹介します。
第6回「撹拌操作におけるトラブルと解決法」を解説していきます。

1. 高粘度・非ニュートン流動特性によるトラブルの対策
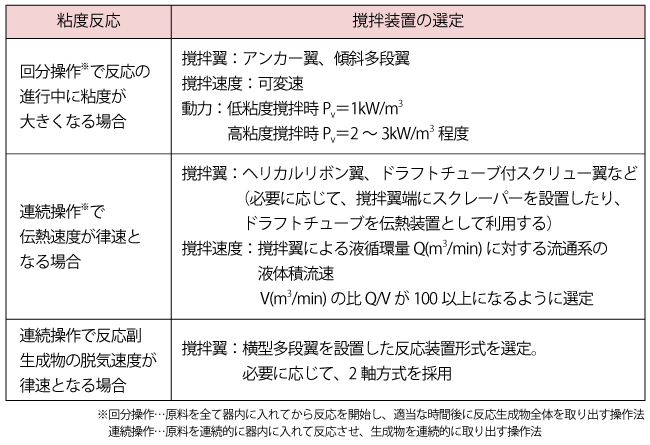
高粘度流体の混合では、撹拌槽全体で十分な混合が得られないことが多々あります。表1に高粘度流体用撹拌装置選定の目安をまとめました。
・ニュートン流体、非ニュートン流体
非ニュートン流体の場合にはよくトラブルが起こります。図1 に、食品工業におけるニュートン流体と非ニュートン流体の例を示します。
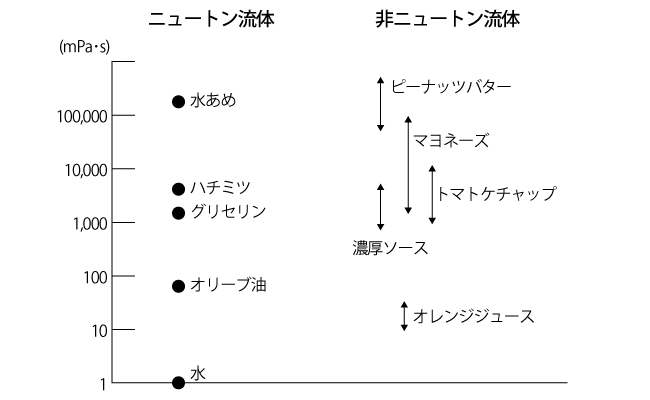
水のようなニュートン流体の粘度は、川を流れていても、蛇口から出てきても常に一定で(ただし、温度が変わると変化します)。
図2は、ニュートン流体と非ニュートン流体の粘度を流動曲線で表しています。図中の剪断(せんだん)速度 γ (=Δv/Δy) は、場所によって速度が変化する割合を表します。非ニュートン流体の粘度は流動の状態が違うと異なる値になります。
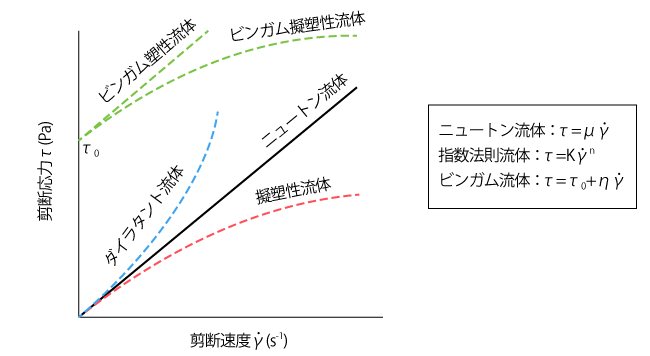
ニュートン流体と非ニュートン流体(ビンガム塑性流体、擬塑性流体、ダイラタント流体)の概念は以下のとおりになります。
・ニュートン流体
撹拌が変化しても粘度が一定で、粘度が直線の傾きになります。
指数法則モデル n=1
・非ニュートン流体
:ビンガム塑性流体(そせいりゅうたい)
撹拌がある程度大きくならないと流動しません。
:擬塑性流体(ぎそせいりゅうたい)
撹拌が強くなると粘度が小さくなります。
指数法則モデル n<1
:ダイラタント流体
撹拌が強くなると粘度が大きくなります。
指数法則モデル n>1
一般的に、非ニュートン流体は粘度が高いのでRe数(ND 2 ρ/μ)が小さく、混合状態は、ほぼ層流域になります。塑性流体は、ある応力τ 0 以上でないと流動しません。そのため、撹拌翼の周囲にカバーンと呼ばれるよく混合する領域ができ、その外側の領域は全く流動が起こらない現象が生じます(図3)。これは、撹拌翼から離れた場所では、撹拌翼が作り出す剪断応力がτ<τ 0 以下となり、流動が全く起こらないために生じる現象です。
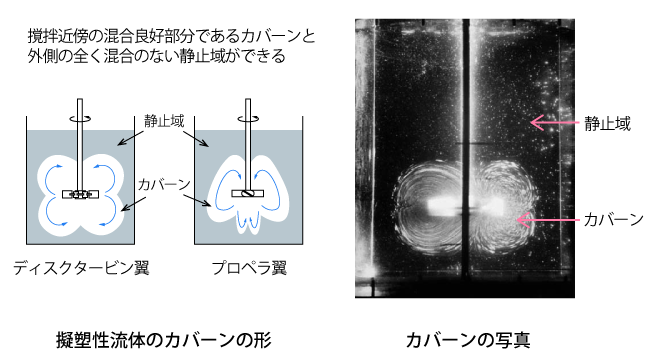
混合が悪いので改良しようと撹拌速度Nを上げても、混合はかえって悪くなる場合があります。気体の吹き込みがある場合、生成した気泡は流動が起こっている部分に集まり、撹拌槽全体に分散しない状態となります。このようなトラブルは、大きな撹拌翼を使い、低回転速度で、撹拌翼と一緒に槽内の非ニュートン流体全体を動かすと解決します。
高分子溶液やセルロース水溶液などの均一液体の他に、微生物を含む培養液などのスラリー(懸濁液)も非ニュートン流動特性を示します。非ニュートン流体を取り扱う場合、粘度は一定ではないものの、ニュートン流体の場合と対比させて同様の設計計算を行うために見掛け粘度 app を定義します。擬塑性流体の流動特性(剪断応力τと剪断速度 γ の関係)を表すのに、以下の指数法則モデルがよく使われます。
τ=K( γ ) n =K( γ ) n-1 γ =μ app γ
この式から分かるように、見掛け粘度は
μ app =K( γ ) n-1
となります。ただし、剪断速度の関数になっているので、一定値にはなりません。そのため、撹拌槽内の撹拌を特性付ける有効剪断速度 γ eff を定義します。撹拌翼の有効剪断速度は撹拌速度Nに比例すると考え、次式が定義されます。
γ eff =k s N
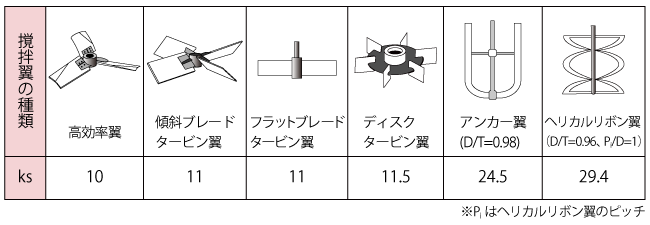
比例定数K s の値は、撹拌翼の種類によって決まります(表2)。
見掛け粘度は、非ニュートン流体をニュートン流体と同様に扱うことを可能にします。見掛け粘度を導入することにより、ニュートン流体において使用したレイノルズ数を共通して使用できるようになります(Re=ND 2 ρ/μ app )(図4)。
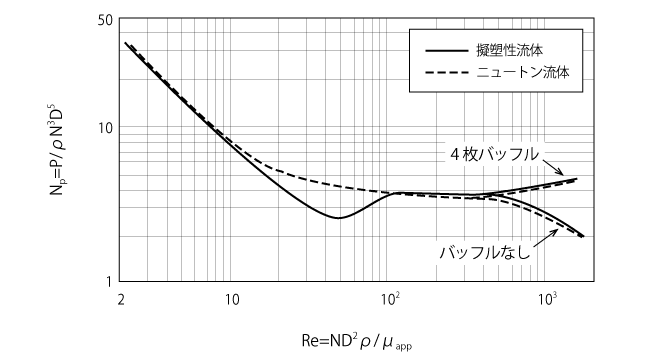
非ニュートン流体(擬塑性流体)の場合、層流域がRe<30まで広がることが分かります。さらに面倒なことに、高分子重合や微生物の高濃度培養の場合、反応の進行に伴い粘度が高くなります。そのため反応の途中で撹拌速度を変更する場合もあります。
2. 発泡その他のトラブルの対策
撹拌槽による微生物の好気培養では、酸素を供給するために通気します。このとき発泡が起こり、培養液表面に泡沫(ほうまつ)層が形成される場合があります(図5)。
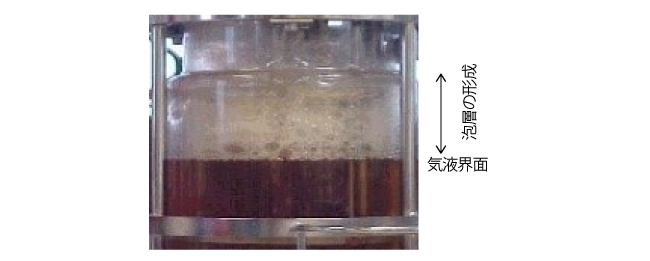
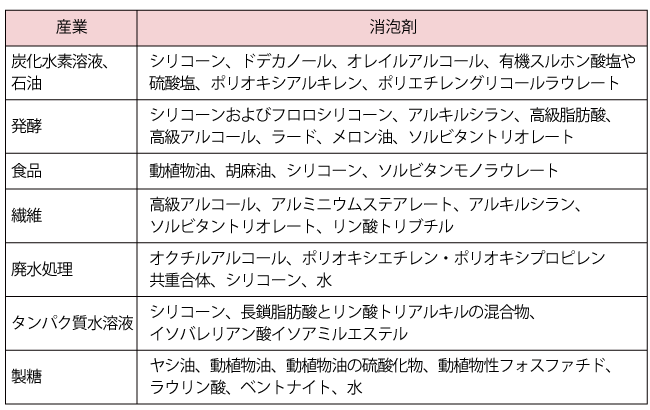
液体中に含まれる界面活性物質や高分子化合物が、発泡と泡の安定化の原因になります。泡沫(ほうまつ)層の表面上の微生物が撹拌槽表面に付着します。泡沫層の形成は、その分装置を大きくする必要があるとともに、生成物のロスや異常発酵による品質低下の原因となります。そのため、機械的消泡装置を設置(図6)するか、消泡剤(表3)の添加を行います。
図6は機械的破泡設置の例を表します。液面より情報で泡沫層が形成される高さのところに回転する消泡翼を設置し、発生した泡を機械的に破泡します。
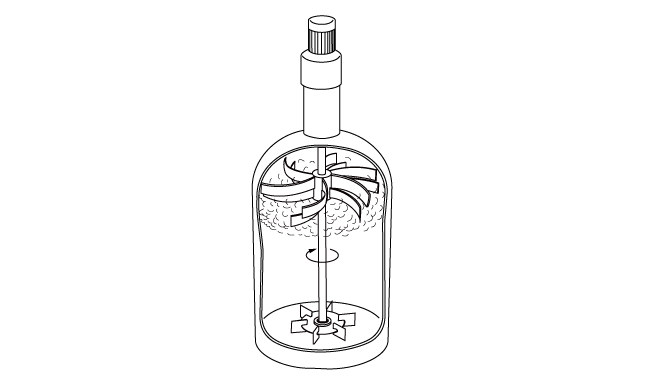
表3は、産業で使われている消泡剤の例を示します。消泡剤の作用には、界面張力を低下させることにより生成した泡を壊す破泡と、泡の生成を抑える抑泡があります。適した消泡剤を見つけるのは容易ではなく、例えば発酵槽の場合には消泡剤の添加が酸素移動速度の大幅な低下、分離精製プロセスへの悪影響、増殖阻害などの問題を引き起こすこともあります。
泡によるトラブルは、気体を吹き込む場合以外にも発生します。反応により気体が発生したり、気体が液体と接している自由表面から流体に気泡として巻き込まれたりします。低粘度流体の場合には生成した気泡は容易に抜けます。しかし、粘度が高いと気泡は簡単には抜けず、微細気泡が液体中に蓄積し、ついには液体が白濁します。図7 に、高粘度の水あめ水溶液をダブルヘリカルリボン翼で撹拌した場合の写真を示します。
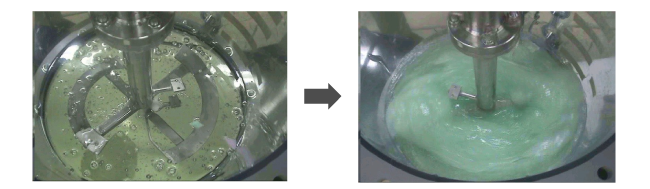
撹拌により、気液界面から高粘度水あめ水溶液中に気泡が入り始めます。図7左は、まだ、気泡は大きく液体は透明の状態です。撹拌が続くと気泡が剪断力により壊されて微細になり、微細な気泡は高粘度液体から抜けず液中に蓄積した結果、右図のように液体が白く濁っていきます。この時の気泡のメカニズムを図8に示します。剪断力により大きな気泡がちぎれ、その際非常に微細な気泡が生成します。

高粘度流体中に入り込んだ気泡は撹拌による剪断力で破壊され、より微細な気泡になります。流体が高粘度で、特に非ニュートン流体の場合、大きな気泡が気泡同士の合一により生成する一方、合一あるいは分裂が起こる際に非常に小さな気泡を生成します。気体の巻き込みを防ぐには、自由界面をなくすか、なるべく小さくするのが対策の一つです。
高分子重合反応装置の場合、生産速度の問題があるものの、高粘度用の横型の撹拌(混錬)装置(参照:第2回の図1)を用いることも検討します。
3. スケールアップがうまく行かなかったときの対策
全6回で下記の内容を解説しています。
- 第1回 撹拌装置の基本構成
- 第2回 撹拌翼の選定
- 第3回 撹拌に必要な動力
- 第4回 撹拌装置の設計
- 第5回 撹拌装置のスケールアップ
- 第6回 撹拌操作におけるトラブルと解決法


