

前回は、撹拌に重要なパラメータとして、撹拌所要動力、混合時間、循環流量を紹介しました。今回は、撹拌装置の設計手順と設計時に留意すべきことを解説します。撹拌速度を決めるには、撹拌槽内で起きる現象を考える必要があります。撹拌槽内で起こっている反応、物質移動、熱移動、分散が最適になる撹拌速度を決めなければなりません。撹拌の目的にかなった最適な設計は、どのように進めたらよいかということについて解説します。
第4回「撹拌装置の設計」を解説していきます。
第4回もくじ

1. 撹拌装置の設計法
撹拌装置の設計における、設計手順や撹拌所要動力などのパラメータの決定の仕方を説明します。図1 に、撹拌装置の設計手順を示します。設計条件である撹拌の目的、処理量、流体物性、制約条件から始まり、槽形状の決定、伝熱装置の決定、撹拌目的に適した翼形状の決定に進みます。さらに、バッフルなどのインターナルの選定を行い、最後に撹拌条件(撹拌動力、撹拌速度)を決定します。
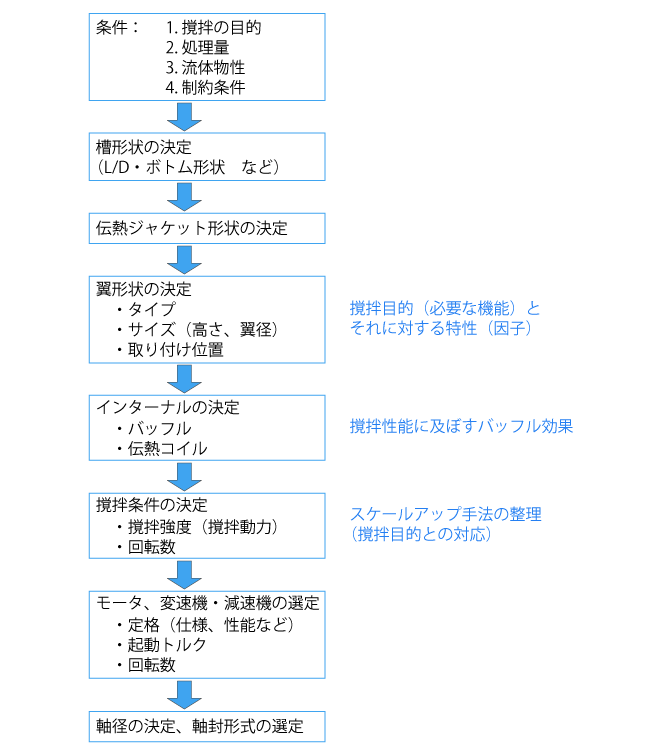
表1に、撹拌槽の設計において重要な撹拌のパラメータをまとめました。撹拌槽の設計では、撹拌の目的を達成するためのパラメータを決定する必要があります。
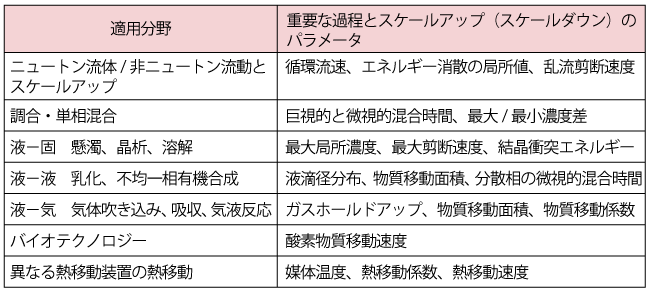
表中のエネルギー消散とは、運動エネルギーが摩擦や乱流の進行により変化することです。局所値や微視的な値は実験で求めるのは難しいため、可能であれば流動解析(CFD)の値を使います。
設計において混合状態を表す重要な因子は、前回解説した撹拌所要動力Pと、混合時間t M です。これらは、次のように決定します。
反応装置であれば反応時間、溶解装置であれば溶解時間の1/3~1/7が混合時間になる撹拌速度Nを、t M ( 無次元混合時間 Nt M )と N(撹拌レイノルズ数Re)の関係(第3回の図4を参照)を使って選択します。つまり、反応や溶解などに必要な時間(反応速度や溶解速度から決まる反応時間や溶解時間)内に、最低3回以上均一化が行われるのであれば、十分な混合であると考えます。
次に、その撹拌速度における、撹拌所要動力を求めます(第3回の図1を参照)。撹拌所要動力が許容範囲内であれば、特に問題はありません。ただし、設計と同じ設計条件と運転条件における相関式やデータがない場合、新たに実験をして、混合時間と撹拌所要動力のデータを採取する必要があります。もちろん、似た条件の相関式やデータは、推算の参考値になり得ます。しかし、それをそのまま使用するのは危険です。
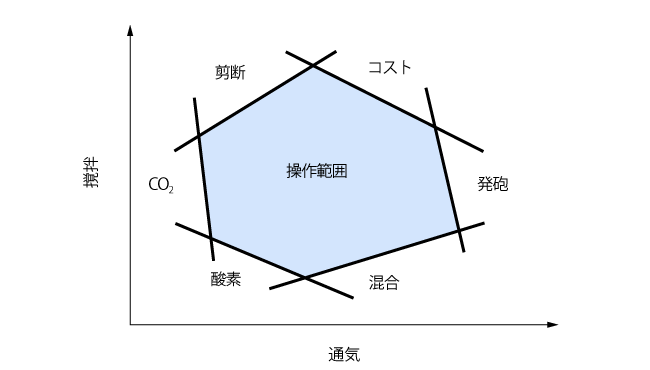
設計において、さまざまな制約があり、撹拌槽を運転できる範囲が限られます。図2に、回分操作の好気培養バイオリアクター(酸素が必要な微生物を培養するリアクター)の設計における制約の概念図を示します。十分な混合と通気による酸素供給、発泡、微生物の剪(せん)断損傷、CO 2 の発生、コストの抑制など、これらを考慮した操作範囲内での設計を行わなければなりません。
2. 気体や固体の分散
工業プロセスでは、均一液相の混合だけではなく、気体や固体を含む異相系の混合も数多くあります。その場合、液相の混合だけではなく、気体分散状態あるいは固体粒子の浮遊状態を考えて、撹拌翼の選定と撹拌速度を決定する必要があります。気体の分散状態は、以下の3つに分類できます(図3)。
・フラッディング:吹き込んだ気体がほとんど分散せずに吹き抜ける状態
・ローディング:撹拌翼より上部には気泡が分散している状態
・完全分散:撹拌槽全体に気泡が分散している状態
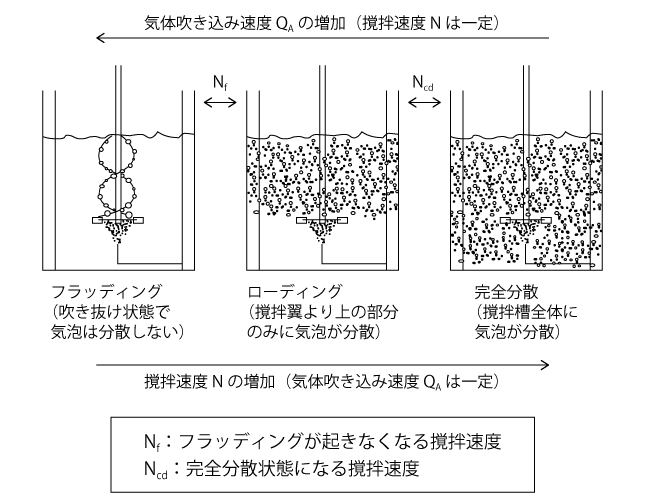
これらの状態は、ガスの流量と撹拌速度の兼ね合いで決まります。通常は、完全分散状態になるように撹拌速度を上げる必要はなく、ローディング状態であれば、特に問題はないと考えられます。気体を吹き込むと、撹拌翼の後ろに気泡が溜まり、キャビティ(窪み)が形成され、形状抵抗が減少します(図4)。そのため、撹拌所要動力が約50%にまで減少してしまい、撹拌機による撹拌のエネルギーは、半分程度しか液混合に使われないことになります。

撹拌所要動力減少のメカニズムは、まず、羽根の背面において、流れの剥離が生じ後流域が形成されることから始まります。気体は減圧状態にある後流域に捕捉され、キャビティが生成します。それにより羽根の形状抵抗が低下し、動力が減少します。
撹拌翼と通気量によって低下の度合いは異なるものの、P g /P vs N A (PとP g は、それぞれ気体吹き込みがない場合と、ある場合の動力、N A =Q A /ND 3 は通気数)のデータはあまり公表されていないので、一般的には大まかに50%の低下として計算します。
50%の低下は重大な問題です。この問題に対し、気体吹き込みによる撹拌所要動力の減少を起こさないスカバ―翼(パイプを半分に切断したような形状)が提案されています(図5)。羽根の後ろが流線形になっており、キャビティはできません。なお、撹拌動力の減少は乱流域で起こる現象で、層流域ではキャビティが形成されないため、撹拌所要動力の低下は起こりません。

固体粒子(流体の密度より大きな密度の固体粒子)の浮遊状態については、最小固体粒子浮遊回転速度(槽底に固体粒子が1~2秒以上停滞しない撹拌速度と定義される)N JS が使われます。最小固体粒子浮遊回転速度の相関式としては、Zweitering(1958)が提案した古い式ですが有名です。
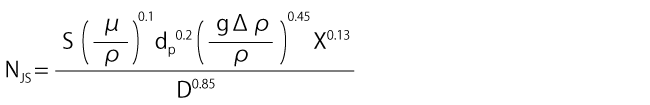
ここで、d p は粒子直径、Δρは固体と液体の密度差、Xは粒子濃度(重量比×100)です。また、係数Sは、撹拌翼の種類や撹拌槽構造の関数です。係数Sの値は、信頼できる値が少ないので、可能であれば、コールドモデルでもよいので実験を行い、データを採取するのがよいでしょう。
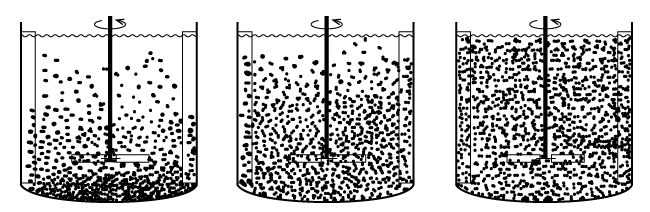
一般的には、運転する撹拌速度が、最小固体粒子浮遊速度より大きければよいとされています。しかし、どの程度大きければよいかは、はっきりと分かっていません。静止していなければ撹拌槽の底に溜まっていてもよいのかというのも、判断が難しいところです。均一でなくとも、ある程度は撹拌槽内に分散している必要があると思われます。最小固体粒子浮遊回転数で操作することは、推奨できません。反応速度の観点からいっても、固体粒子が触媒の場合、動いていればよいという条件で、果たして十分なのかは大いに疑問です(図6)。
粒子の密度が液密度より小さいと、液表面に粒子層を作る場合があります。気体吹き込みあるいは気体発生があると、粒子層の下に気体が溜まり、間欠的に気体が噴き出します。それを防ぐには、強い軸流を作り、軽い粒子を液体内に巻き込むことで、液表面に粒子層を作らないようにする工夫が必要です。
3. 温度制御のための伝熱
全6回で下記の内容を解説しています。
- 第1回 撹拌装置の基本構成
- 第2回 撹拌翼の選定
- 第3回 撹拌に必要な動力
- 第4回 撹拌装置の設計
- 第5回 撹拌装置のスケールアップ
- 第6回 撹拌操作におけるトラブルと解決法


