

板金加工製品の品質維持のためには、何が必要でしょうか? 設計者は「トラブルを避ける設計」を、加工者は「現場の正確な作業」を挙げるかもしれません。それらに加え、設計や加工の各工程が、どのように製品の品質に影響するかを理解することも大切です。今回は、板金加工の品質維持について解説します。
第6回「板金加工の品質維持」を解説していきます。

1. 品質トラブルの要因
板金部品の製作で生じた品質トラブルを例に、品質維持について考えてみましょう。ある板金部品メーカーで、板金部品の曲げ加工精度がばらつくという問題が発生し、手直しによる作業時間の増加と生産効率の低下が起きてしまいました。設計者は「金型や加工の精度が悪い」といい、一方、現場の加工者は「そもそも設計に無理がある」と主張しています。この事例の問題点は、どこにあるでしょうか?
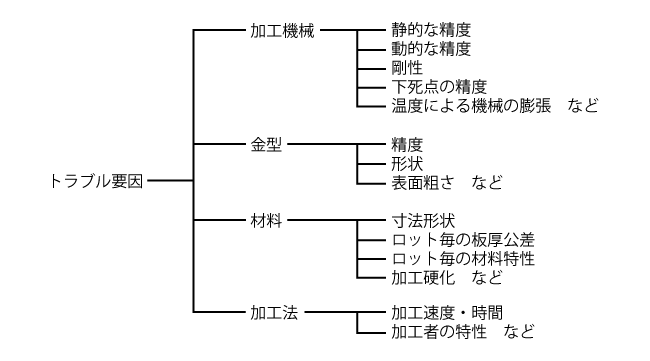
曲げ角度の不良や、寸法のばらつきが発生した場合、設計者と現場の加工者の双方が原因を探るべきです。また、曲げ加工のトラブル要因は1つだけではありません(図1)。1つのトラブルに対して1つの原因を究明するのではなく、複数の原因があることを疑いましょう。
2. 設計によるトラブル例
板金部品を設計する際、曲げ線の選択にはさまざまなルールがあります。例えば、図2 のように曲げ線をせん断線と同じ線上に配置すると割れ・ずれが想定されるため、できるだけ避ける必要があります。
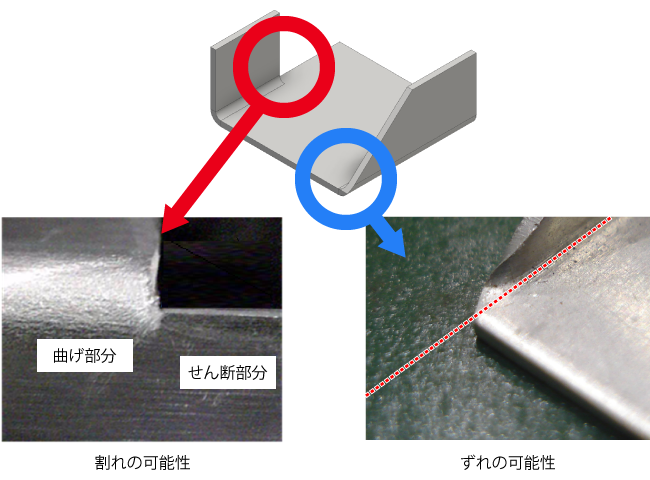
板金加工の箱曲げの隅は、割れが生じやすくなっています。せん断された部分には引張力が残り、加工硬化も生じているため、もろくなっています。また、せん断後に曲げ加工を行うと、曲げによる板厚方向への圧縮も加わります。すなわち、異なる応力状態が境界線なく隣接した状態です。複雑な応力状態と加工硬化により、割れ(破断)が発生しやすいのです。また、板金加工の箱曲げの隅では、曲げ線がずれやすくなっています。曲げ線の左右で板金材料の大きさが極端に異なると、大きい方の部品に曲げ線が引きずられ、ずれが生じやすくなります。
これらを解決するには、異なる応力状態を隣接させない(無理な加工は行わない)ことと、左右の板金材料の大きさのバランスを取ることです。特に、珍しい形状の金型を設計する際は、設計ルールの原理・原則に立ち返って設計を行う必要があります。
3. 曲げ加工によるトラブル例
4. 加工現場での測定
5. 全員で支える品質
全7回で下記の内容を解説しています。
- 第1回 板金加工とは
- 第2回 板金材料の特性
- 第3回 板金加工のメリット・デメリット
- 第4回 板金加工の読図・展開とは
- 第5回 板金加工とプレス加工の共通点・相違点
- 第6回 板金加工の品質維持
- 第7回 板金加工の安全対策


