

前回は板金加工のメリット・デメリットを紹介しました。今回は、板金加工の展開図を取り上げます。展開図は加工現場で用いられる図面であり、製品の品質・精度に大きく関わります。展開図の作成では、現場が求める寸法精度になっていることと、加工トラブルが起こらないことが必要です。具体的な数字を使って、展開図作成の考え方と展開寸法の求め方を解説します。
第4回「板金加工の読図・展開とは」を解説していきます。

1. 展開図と展開寸法の考え方
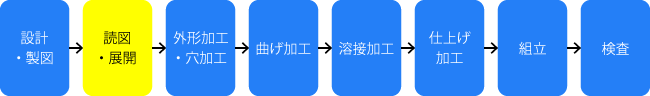
板金製品を作る工程には、読図・展開工程と呼ばれる特有の工程があります(図1)。読図・展開工程では、設計した図面を元に、展開図を作成します。
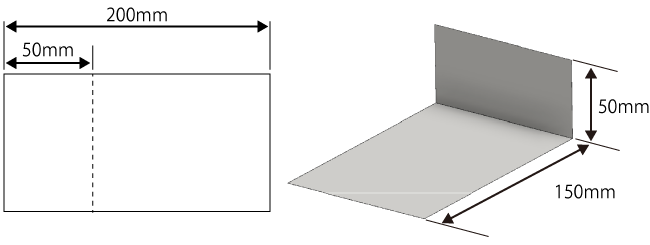
なぜ板金加工では、読図・展開工程が必要なのでしょうか。それは、板金加工の過程で板金の寸法が変化するためです。まずは折り紙で、展開図を考えてみましょう。長さ200mmの薄い紙を用意し、端から50mmの位置に曲げ線を引きます。この線に合わせて谷折りにすると、高さ50mm、底長150mmの立体が出来上がります(図2)。
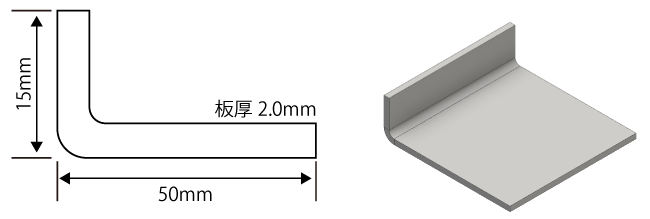
次に、厚さ2.0mmの鋼板を使って、折り紙と同じことをやってみましょう。長さ200mmの板金材料の、端から50mmの位置に曲げ線を引き、谷折りにします。曲げ加工後に寸法測定してみると、目的の寸法より3.0mm大きくなっていました(図3)。

折り紙では寸法通りに折れたのに、板金材料で大きくなってしまうのは、なぜでしょうか? 理由は3つあります。
・板金材料に板厚があるため
加工後の寸法は、曲げ部分の外側を測定しているため、板厚分も含めた長さを測定しています。
・曲げ加工により 板金材料がつぶされるため
板金材料は曲げ加工によって板厚がつぶれ、その分だけ長さが伸びます。
・曲げ加工後の角部に丸みができるため
板金材料を曲げると、角部には小さな丸み(曲げR)が生じます。一般的な曲げ加工では、角に丸みを持たせずに曲げることはできません。丸みの分だけ曲げ位置が外側にずれ、加工後の寸法が目的の寸法より大きくなります。この寸法の小さなずれを、伸びといいます。伸びは、板金材料が純粋に伸びた量とは異なります。
2. 外側寸法加算法による展開寸法の求め方
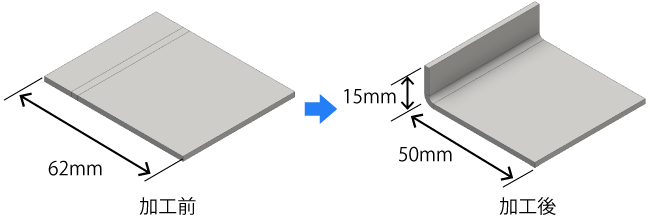
板厚2.0mmの鋼板を曲げ加工したとき、3.0mmの伸びが生じることが分かりました。それでは、同じ材料を使って高さ15mm、底長50mmの部材(図4)を作るには、どうすればいいのでしょうか。曲げ加工で生じる伸びを考慮して、加工前の鋼板の寸法を決めればいいのです。
曲げ加工後の外側寸法の合計は、15mm+50mm=65mmです。鋼材の伸びは3.0mmなので、曲げ加工前の寸法は、65mm-3.0mm=62mm必要です(図5)。
曲げ加工前の寸法を、展開寸法といいます。伸びの分だけ鋼板を短く切っておけば、曲げ加工後に目的の寸法になります。このように展開寸法を求めることを、外側寸法加算法といいます。簡単に求められ、加工後の寸法精度も高いため、広く利用されています。
では、同じ鋼材を使って、図6のようなU字型を作る場合、展開寸法はどうなるでしょうか?
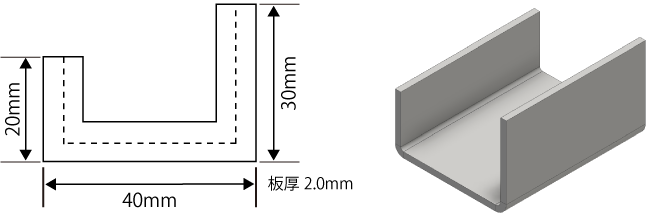
この場合、曲げ加工後の外側寸法の合計は、20mm+40mm+30mm=90mmです。2回の曲げ加工を行うため、2カ所の角部で3.0mmずつ、計6.0mmの伸びが生じます。したがって、展開寸法は、90mm-6.0mm=84mmです。
3. 中立線による展開寸法の求め方
全7回で下記の内容を解説しています。
- 第1回 板金加工とは
- 第2回 板金材料の特性
- 第3回 板金加工のメリット・デメリット
- 第4回 板金加工の読図・展開とは
- 第5回 板金加工とプレス加工の共通点・相違点
- 第6回 板金加工の品質維持
- 第7回 板金加工の安全対策


