

多くの金属加工の中から、なぜ板金加工を選択するのでしょうか? 出来上がった製品の精度や強度、外観といった製品形状はもちろん、コストや設計変更への対応、必要な機能を満たせるかも重要です。今回は、板金加工のメリット・デメリットを、同じ塑性加工法であるプレス加工法と比較しながら解説します。板金加工を採用するメリットとデメリットを十分理解した上で、製品設計を行いましょう。
第3回「板金加工のメリット・デメリット」を解説していきます。

1. 板金加工の進め方
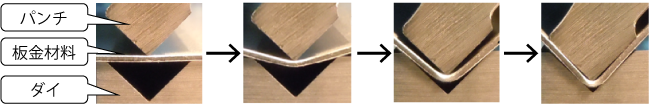
板金加工は、パンチとダイの間に板金材料を挟み、パンチを下降させて力を加えることで加工を行います。板金材料は、パンチとダイの形状に変形します(図1)。板金加工の多くは、90度の曲げ加工です。
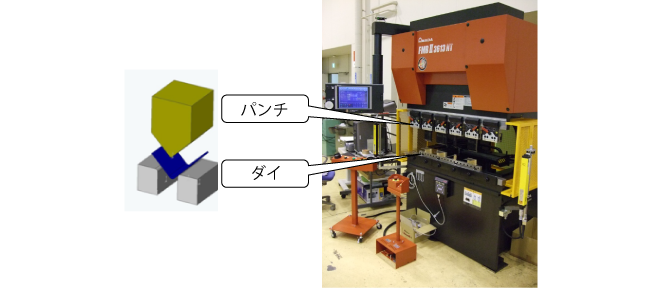
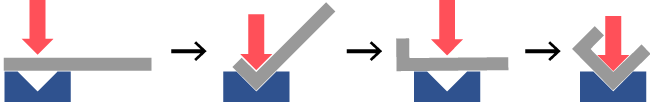
パンチとダイに力を加える機械をプレスブレーキ(ベンダー)といい、動力源は機械式や油圧、モータ駆動などです(図2)。パンチが上下運動を1回するたびに、1箇所の曲げが行われます(図3)。
2. 板金加工とプレス加工
板金加工は、しばしばプレス加工と比較されます。どちらも、同じ形状の製品を作ることができる塑性加工法(物質の塑性を利用し、材料に大きな力を加えて変形させる加工法)です。金型、加工機械(材料を変形させる力)、材料の3要素を必要とするなどの共通点があり、板金加工とプレス加工の2 つを合わせて、板金プレスと総称することもあります。
相違点としては、プレス加工は製品形状の専用金型を用いた大量生産に適しています。一方、板金加工は汎用金型(穴を開ける・曲げるなど基本形状を加工する金型)を用いた少量生産に適しています。求める製品を作るために、板金加工とプレス加工のどちらを選択するかは、品質・コスト・納期(QCD:Quality、Cost、Delivery)を考慮して総合的に判断する必要があります。
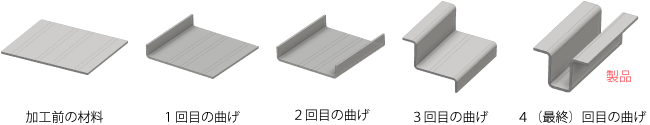
図4のように平らな鋼板を直線状に4箇所曲げた形状の製品を、それぞれの加工法で作る場合の加工工程を見てみましょう。
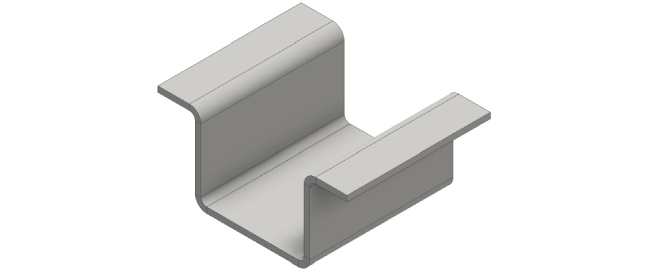
プレス加工で図4の形状の製品を作る場合、プレス機械のスライドが1回上下する間に、4箇所の曲げ加工を同時に行います。そのため、1回のプレスだけで、1個の製品を作ることができます(図5)。
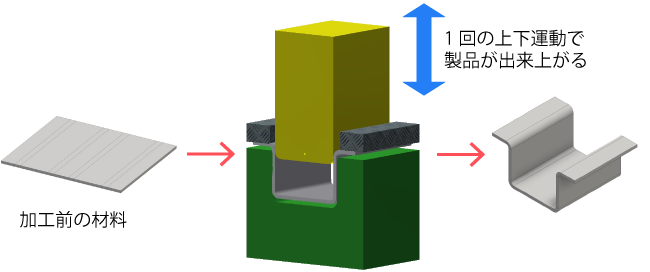
一方、板金加工では、プレスブレーキ(ベンダー)のスライドが1回上下する間に、1箇所の曲げ加工が行われます。そのため、この製品を作り上げるには、スライド上下運動を4回行います(図6)。
3. 板金加工の精度と強度
4. 板金加工のコスト
5. 形状、幅・深さ・長さの変更
全7回で下記の内容を解説しています。
- 第1回 板金加工とは
- 第2回 板金材料の特性
- 第3回 板金加工のメリット・デメリット
- 第4回 板金加工の読図・展開とは
- 第5回 板金加工とプレス加工の共通点・相違点
- 第6回 板金加工の品質維持
- 第7回 板金加工の安全対策


