

前回は、具体的なポカヨケの仕掛けと標準作業を紹介しました。今回は最終回です。皆さんにもなじみの深い5S 活動を取り上げ、QC 活動へ展開するヒントについて解説します。
第7回「5S活動とQC活動」を解説していきます。
第7回もくじ

1. 5S 活動からQC 活動への展開
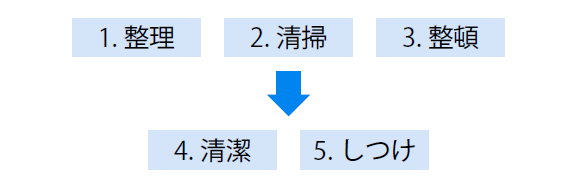
5S 活動とは、整理・整頓・清掃・清潔・しつけの総称です。筆者は整理・清掃・整頓の3S を、この順番で進めることを推奨しています。この3Sをしっかりと進めることで、残りの2S ができるようになります。5S 活動を行うには、まず5S の定義を正しく理解することが重要です。
参考: 5S 活動に取り組むべき理由:5S 活動の基礎知識1
5S 活動が順調に進んでいる現場では、5S 活動がQC 活動にも展開され、品質改善につながることがあります。5S 活動が品質にもたらすメリットを2 点紹介しましょう。
1 つ目は、ムダの削減による不良率の低減です。5S 活動に取り組むと、身の回りのムダに意識を向けられ、ムダの削減に積極的に取り組むようになります。5S により仕事が楽にできることが実感できると、ムダの削減スピードは加速します。重要なのは、ムダを役に立つものに変えようとする意識です。職場や家の中には、さまざまなムダがあります。ムダがたくさんある現場では、傷の発生や異物混入など、不良が発生しやすくなります。
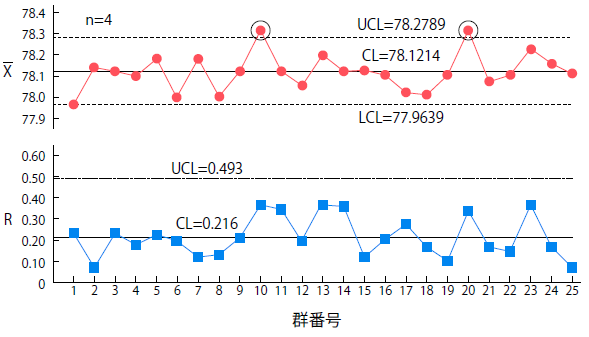
2 つ目は、部品の精度や作業者の加工・検査方法、品質などのばらつきの抑制です。ばらつきは、不良品の発生や生産性の滴下につながります。良品を作り続けるには、安定した環境や作業が求められます。また、QC7 つ道具で見える化を推進すると、5S 活動にも大きな効果を発揮します。図2 に、ばらつきを管理するQC7 つ道具の一つ、管理図の事例を示します。管理図とは、測定値の平均値と範囲(最大値と最小値の差)を表したグラフのことです。図2 では、上のグラフが平均値、下のグラフが範囲を示しています。グラフ内にはUCL(上方管理限界)とLCL(下方管理限界)の値も示されており、これらの値を超えると、何らかの異常により品質がばらついていると考えられます。図2 では、平均値で2回UCL を超えており、原因を調査する必要があります。5S 活動では見える化の推進が重要です。
2. QC 活動を継続させるヒント
第7回で下記の内容を解説しています。
- 第1回 QC活動とは
- 第2回 QC7つ道具
- 第3回 トヨタ生産方式から学ぶ品質向上
- 第4回 QCサークル活動とは
- 第5回 なぜなぜ分析・目で見る管理
- 第6回 ポカヨケと標準作業
- 第7回 5S活動とQC活動


