

前回は、QC 活動の実践に役立つ具体的な手法として、トヨタ生産方式から、なぜなぜ分析と目で見る管理を解説しました。今回も、引き続きトヨタ生産方式から、ポカヨケと標準作業について解説します。
第6回「ポカヨケと標準作業」を解説していきます。

1. ポカヨケとは
トヨタ生産方式(Toyota Production System、TPS)では、良い品質の製品を作ることを、最優先に考えています。しかし、人間は必ず失敗をします。そこで活用されるのが、ポカヨケです(参考:第3 回)。ポカヨケとは、人が特別な注意を払っていなくても、間違いを発生させないための仕掛けです。私たちの身近な例としては、USB メモリがあります。USB メモリは、差し込み口の形状に方向性を持たせることで、上下を誤った方向で差し込むことができないように設計されています(最近では、上下どちらの方向で差し込んでも作動する、Type-C コネクタも登場しています)。
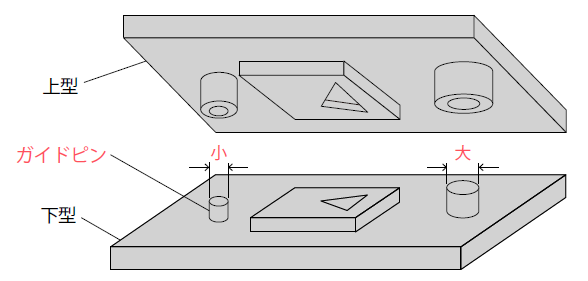
図1 は、一般的な金型に組み込まれている、ポカヨケの例です。金型に取り付けられた2 本のガイドピンの直径を左右で変えて、間違った方向の時にはピンがはまらないようになっています。非常に簡単な工夫で、正しい方向でのみ金型を取り付けられる、見事な仕掛けです。
自動車部品の不良は、運転手や同乗者の安全に大きく影響します。そのため、トヨタ自動車では徹底した品質の作り込みを行っています。この考え方と手法は、自動車以外の業種にも応用が可能です。作業者に無理をさせて不良をなくすのではなく、簡単な工夫で作ることができるポカヨケの採用は、確実に不良を減らし、導入もしやすい利点があります。
2. 標準作業の3 要素
トヨタ生産方式の最も有効な考え方の一つに、標準作業があります。標準作業とは、タクトタイム、作業順序、標準手持ち(てもち)の3 つを決めることです。まずはこの3 つが具体的に何を意味しているのか、解説します。
1:タクトタイム
タクトタイムとは、製品1 個を作るのにかける時間を、稼働時間とお客様への納品数から決めるものです。タクトタイムに対して、実際の生産速度をサイクルタイムといいます。理想は、タクトタイムとサイクルタイムが、同じになることです。多くの場合、作業に若干の余裕を持たせるために、サイクルタイムの方が少し短く設定されています。生産の現場で重要なのは、サイクルタイムを守ることです。特に手作業による組立は、作業者によるばらつきが発生します。作業者が変わっても同じ時間で組み立てられるように、対策を講じる必要があります。
2:作業順序
作業順序とは、作業を行う手順のことです。右手と左手の作業内容を明確にした上で、個々の動作を何秒で行うかを決めます。特に目視検査は、作業者によるばらつきが発生しやすいため、目の軌跡や、目を動かすスピードまで決める必要があります。例えば、製品の端から端まで、視線を秒速10cm の速さで、2 往復させるというように、作業内容を具体的に明文化することで、誰が行う場合でも、同じ手順、同じ時間で作業できるようにします。
3:標準手持ち
手持ちとは、工程内の仕掛品を意味する、トヨタ生産方式独自の用語です。標準手持ちとは、生産ラインのどこに何個の仕掛品を置くか、定めることです。工程内の仕掛品が、標準手持ちより少なくても多くても、生産に異常があると判断し、対策を打ちます。
これら3 つの要素からなる標準作業は、生産性向上のための手法です。さらに、品質の安定にも極めて有効です。QC 活動を行う時は、あらかじめ標準作業を決めておきましょう。
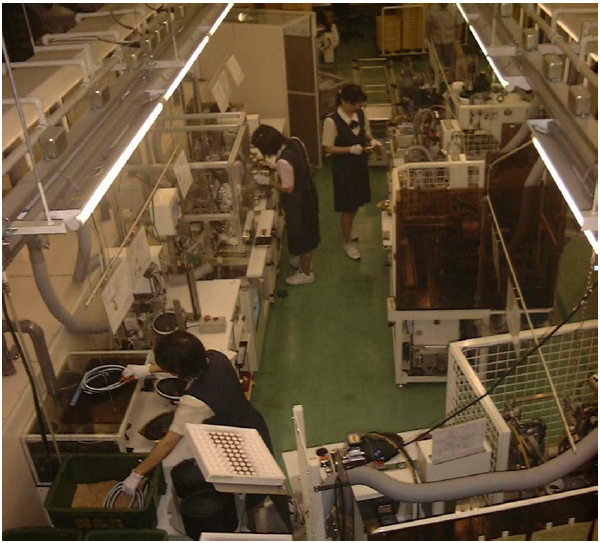
筆者は、セル生産ラインで、標準作業の3 要素を徹底的に守ることによって、3 カ月間全く不良品を作らないゼロディフェクト(Defect:欠陥)を達成した経験があります。セル生産ラインとは、1 人または少数の作業者が、部品の組立から完成までを行う、多品種少量生産に対応した生産方式です(参考:セル生産方式の基礎知識1)。図2 のような、セル生産ラインの一つであるU 字ライン(作業台や機械をU 字型に並べたかたち)に標準作業を導入したところ、作業にリズムが生まれました。その結果、生産が安定し、品質向上が実現できました。
3. 標準作業の見える化
第7回で下記の内容を解説しています。
- 第1回 QC活動とは
- 第2回 QC7つ道具
- 第3回 トヨタ生産方式から学ぶ品質向上
- 第4回 QCサークル活動とは
- 第5回 なぜなぜ分析・目で見る管理
- 第6回 ポカヨケと標準作業
- 第7回 5S活動とQC活動


