

前回は、引っ張りが生じた箇所は伸び、板幅や板厚が減少する現象が起こる曲げ加工を紹介しました。今回は、絞り加工について詳しく解説します。
第8回「絞り加工とは?」を解説していきます。
第8回もくじ

1. 絞り加工のイメージ
皆さんは、「絞る」という言葉から何をイメージするでしょうか? 洗濯をした衣類の水気を絞る、カメラの露出を絞る、知恵を絞る、声を絞り出す、人数を絞る、的を絞るなど、さまざまなイメージや言葉が思い浮かぶでしょう。共通する概念は、小さくする、少なくする、狭くすることです。つまり「絞る」は、材料などに変化を与えて、大きさや量を小さくすることを意味します。
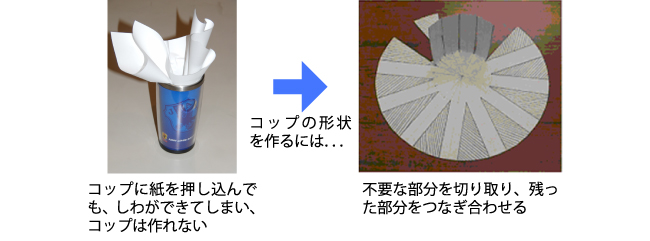
それでは、金属薄版の絞り加工の原理をイメージしてみましょう。コップと1枚の紙を思い浮かべてください。コップの形状を利用して紙を変形させ、同じ形状の紙コップを作ります。どのように工作するのがよいでしょうか?
紙をコップに無理やり押し込んで、コップの形状を作り出そうとすれば、紙はシワシワになり、紙コップは作れません。出来上がる紙コップの形状をイメージしてみましょう。コップの底と側面の壁の部分が、必要なことが分かります。不要な部分を切り取って、残った部分をつなぎ合わせる(接合する)ことで、コップの形状を作ることができます(図1)。
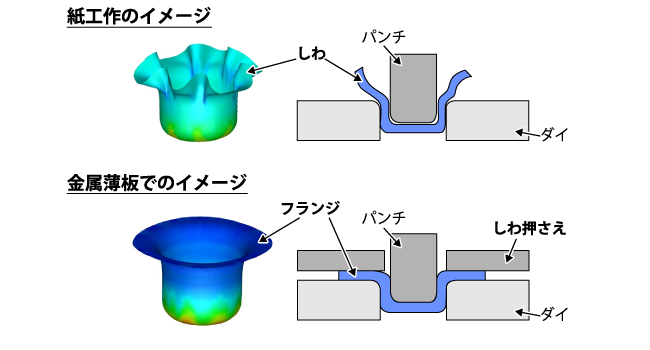
絞り加工は接合などの加工を行わずに、金属薄板から円筒状の中空容器を作る加工方法です。紙工作ではしわになった部分が金属薄板では引っ張られたり、縮められたり、板厚が変化したりすることで変形します(変形特性)。この特性により、コップの形状の金型に金属薄板を押し込む(絞り)と、しわのないコップを作り出すことができます。絞り加工では、しわ押さえという機能を使い、フランジ部分を押さえながら加工します。これにより、フランジ部分の変形をコントロールでき、しわ状にはなりません(図2)。
2. r値(ランクフォード値)
金属材料を引っ張ると、多くの場合、板幅と板厚は均等に減少しません。板幅減少が大きく板厚減少が小さくなるか、逆に、板幅減少が小さく板厚減少が大きくなります。つまり金属材料には、板厚方向または板幅方向のいずれかに変形しやすい性質があります。どちらの方向に変形しやすいか(異方性)を評価するのがr値(ランクフォード値)です。r値が大きいほど、絞り性がよいとされています。これは、金属の内部組織の並びに要因があると考えられます。r値と異方性の関係について、ドミノ倒しを使ってイメージしてみましょう(図3)。

・r値=1:板厚と板幅は同じ割合で変化する。ドミノは倒れない。
・r値が大きい:板厚は薄くなりにくく、板幅変化が大きい。板厚方向の変化が少ないので破断しにくい。すなわち、板幅方向にドミノ倒しが生じる傾向が強い。
・r値が小さい:板幅変化は小さいものの、板厚が薄くなりやすい。薄くなった部分は弱くなり、破断しやすい。すなわち、板厚方向にドミノ倒しが生じる傾向が強い。
多くの金属材料には、異なる変形特性が混在しています。材料の種類によってr値が異なるだけではなく、同じ鋼板でも、変形の方向によって異なる性質を持ち合わせています。例えば、冷間圧延鋼板(SPC:Steel Plate Cold)は、以下の性質を有しています。
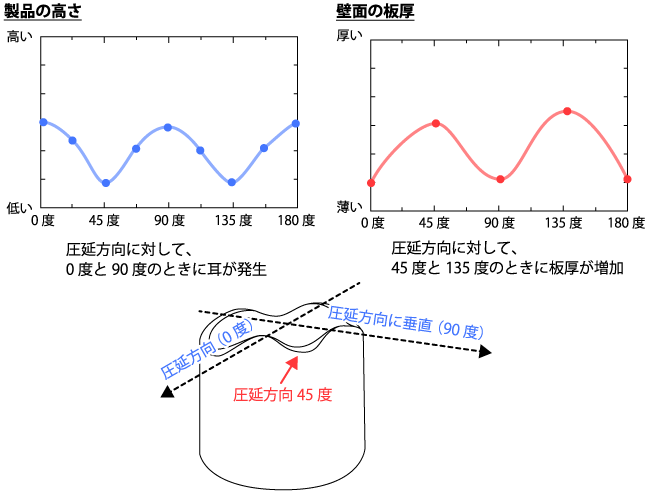
・圧延方向0度では、r値が大きい。板厚方向は変化が少なく、板幅方向に大きく変化する。
・圧延方向45度方向では、圧延方向0 度に比較してr値が小さい。板幅方向は変化が小さく、板厚方向に大きく変化する。(圧延方向については、連載第2回を参照)
絞り加工で円筒状の中空容器を作るとき、r値は円筒の壁の厚さに影響するだけでなく、円筒容器の縁が波打つ、いわゆる「耳」の成形にも影響しています(図4)。
3. 絞り加工の加工過程と加工荷重
全9回で下記の内容を解説しています。
- 第1回 プレス加工とは?プレス加工の3要素とは?
- 第2回 被加工材の特性
- 第3回 プレス機械のトルク能力、公称能力、仕事能力とは?
- 第4回 金型とは何か?なぜ金型が必要か?
- 第5回 プレス加工の種類
- 第6回 せん断加工とは?
- 第7回 曲げ加工とは?
- 第8回 絞り加工とは?
- 第9回 プレス加工の安全対策


