

前回は、プレス加工の種類を紹介しました。今回は、せん断加工について詳しく解説します。せん断加工では、形を作り上げることだけではなく、せん断される面(切り口)の出来栄えも問題になります。切り口は、製品の機能に大きく影響するからです。今回は、切り口の状態に着目しながら、せん断の加工プロセスを解説します。
第6回「せん断加工とは?」を解説していきます。
第6回もくじ

1. せん断の加工プロセス
せん断とは、どのような加工方法でしょうか。イメージしやすい身近な事例は、クッキーの型抜きです。クッキー生地を平らな板の上に置き、抜き型を使って、人の押す力で生地を抜き出します。このプロセスでは、材料と形状を抜く型(および材料を載せる平らな板)、押す力の3つが関係し合っています。例えば、クッキー生地の硬さによっては、大きな力で押すことが必要です。この事例をプレス加工で説明すると、クッキー生地は材料、クッキーの型はパンチ(凸型の工具)とダイ(凹型の工具)で構成される金型、そして型を押す人の力の役割をするのがプレス機械です。
図1に、せん断の加工プロセスを示します。
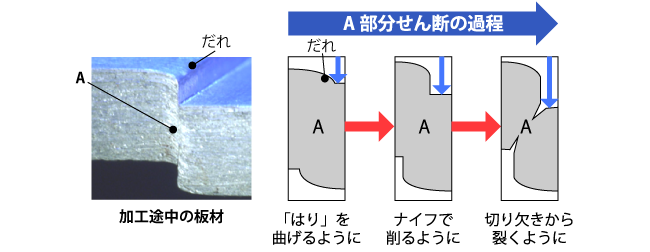
まず、被加工材の上面にパンチが押し付けられ、板を曲げたような状態になると、被加工材に「だれ」が生じます。曲げに耐えられなくなると、刃物で削るようにパンチが材料の内部にめり込みます。このときパンチとダイによって被加工材の上下逆方向に作用している力が、せん断力です。
パンチとダイの角部によって、被加工材には引っ張り力が働きます。この引っ張り力に耐えられなくなると、被加工材には切り裂かれたようなクラック(破断面)が生じます。また、パンチおよびダイの切り刃からクラックが成長し貫通する工程により、バリ(かえり)が生成されます。せん断とは、このように被加工材にせん断力が作用している状態で、せん断面が出来上がる工程をいいます。
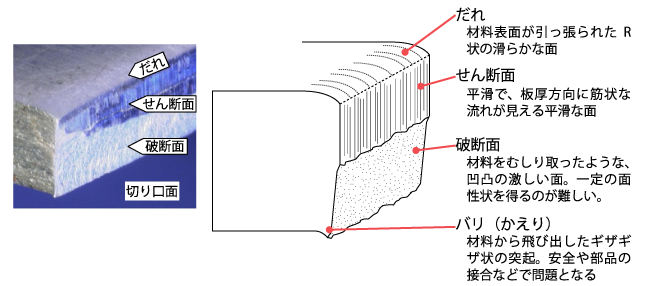
次に、せん断でできる切り口の特徴を見ていきます。だれは、材料の表面が引っ張られてできる滑らかな面です。せん断面は、材料の内部にのめり込んだパンチによってできる平滑な面です。特徴は、パンチの傷や溶着金属などで材料がこすれ、細かい傷が付いている点です。破断面は、せん断面に比べて粗い表面です。バリ(かえり)の特徴は、硬く鋭利な形をしていることです(図2)。
パンチとダイで行われるせん断を、てこの原理に置き換えてみましょう。被加工材がてこ、パンチと被加工材が接する部分が力点、ダイと被加工材が当たる部分が支点です。また、ダイ上の被加工材には、作用点が存在します(図3)。
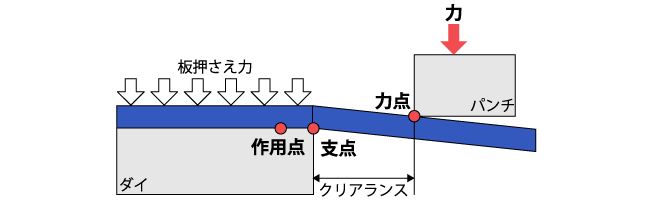
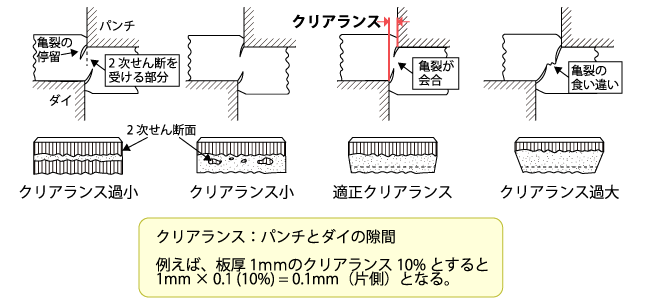
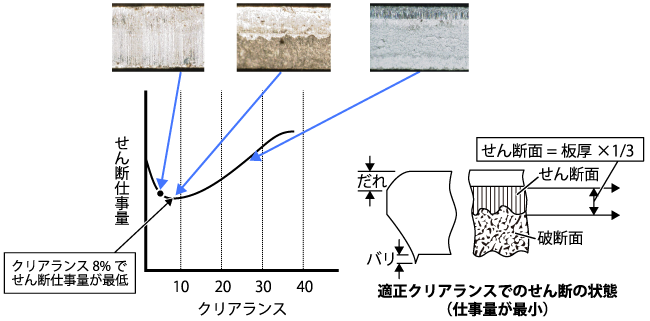
力点から支点までの距離、すなわちパンチとダイの隙間をクリアランスといいます。クリアランスは、せん断の出来栄えや金型寿命を左右します。また、クリアランスが変化すると、せん断される面の状態も変化します(図4)。
2. 適正クリアランス
クリアランスとせん断加工で消費する仕事量(エネルギー)は、物体に一定の力(F)を加え続けたときの、力の向きに動いた距離(s)の積F・sで表すことができます。この仕事量と、てこの原理を用いて、クリアランスの変化と、せん断面との関係を見ていきます。
クリアランスが小さい場合
・てこの原理により、変形に大きな力が必要とされる。
・パンチ下降の早い段階で亀裂が生じる(クラック発生までの移動距離が少ない)。
・せん断面が占める割合が多い。
クリアランスが大きい場合
・てこの原理により、変形に大きな力を必要としない。
・パンチ下降の遅い段階で亀裂が生じる(クラック発生までの移動距離が多い)。
・せん断面が占める割合が少ない。
このように、クリアランスが小さいと、変形には大きな力を要するものの、クラック発生までの移動距離は短くなります。一方、クリアランスが大きいと、変形に要する力は小さいものの、クラック発生までの移動距離が長くなります。
以上のことから、変形に必要な力(F)と、クラック発生までの移動距離(s)の適切な組み合わせで、仕事量が最小になるポイントがあることが分かります。これを満足させるクリアランスを、適正クリアランスと呼びます。一般的な適正クリアランスは、軟鋼板の場合8~10%です。この条件でのせん断面は、板厚の1/3程度を占めます(図5)。このように、適正クリアランスは小さな仕事量で加工を行えることから、省エネせん断ということもできます。
3. せん断荷重の計算方法
全9回で下記の内容を解説しています。
- 第1回 プレス加工とは?プレス加工の3要素とは?
- 第2回 被加工材の特性
- 第3回 プレス機械のトルク能力、公称能力、仕事能力とは?
- 第4回 金型とは何か?なぜ金型が必要か?
- 第5回 プレス加工の種類
- 第6回 せん断加工とは?
- 第7回 曲げ加工とは?
- 第8回 絞り加工とは?
- 第9回 プレス加工の安全対策


