

前回は、ポリシング加工方式の分類と概要を解説しました。今回取り上げるのは、ポリシングの基本メカニズムと特性です。ポリシングの主な加工メカニズムには、微小切削説、表面流動説、化学作用説の3つが唱えられています。微小切削説は機械的、表面流動説は熱的、化学作用説は化学的な作用や効果との解釈です。しかし、実際の加工現象としては、これらの効果が単独ではなく、むしろ複合的に作用することの方が多いです。また、材料や加工条件によって、いずれかがより強く作用すると考えられます。
第7回「ポリシングの基本メカニズムと研磨事例」を解説していきます。
第7回もくじ

1. 微小切削説
砥粒が材料表面に押し込まれたとき、砥粒との接触点近傍では、優先的に塑性変形が生じます。この現象は、塑性変形しやすい金属材料の場合は常に発生します。また、ぜい性破壊を主体に変形する非金属ぜい性材料(セラミックスなど)の場合でも、作用する砥粒が極めて小さく押し込み深さが浅いときには塑性変形が発生します。粒径1μm 以下の微細砥粒と、軟質ポリシャを利用するポリシングでは、この塑性変形を主体とした微小切削作用により研磨が進行します。
微小切削で発生する切りくずの最小単位は、どのくらいの大きさでしょうか? 銅単結晶に関する理論的・実験的検討によれば、数原子層分の厚さに相当する1nm 程度の切りくずを発生させることも可能です。このことは、連続体物質としての限界的大きさであっても、切削が可能であることを示しています。また、銅単結晶の微小切削に関する分子動力学的解析によると、極限的微小切削には表面の原子配列にほとんど乱れがなく、加工ひずみが残留しない加工が可能です(図1)。
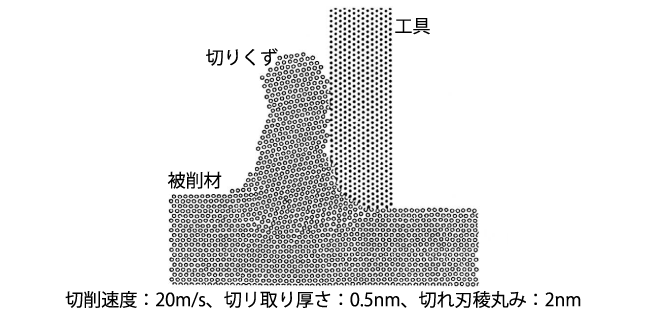
ただし、実際のポリシング加工では、砥粒の粒径にばらつきがあるため、全ての砥粒先端の切り込み量を極微小量にそろえ、加工変質層をゼロにすることは容易ではありません。
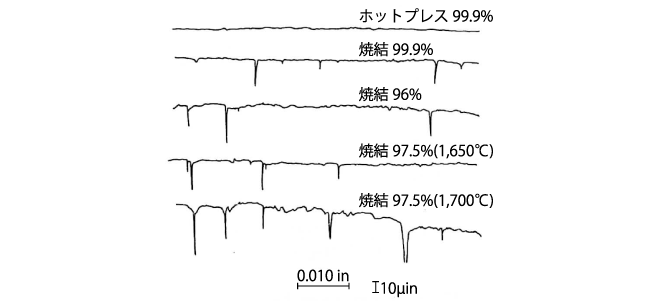
図2は、代表的硬ぜい材料の一つである、焼結アルミナセラミックスを1/4μmの微粒ダイヤモンド砥粒を用いて、フェルトパッド上で機械的ポリシングを実施したときの表面粗さの比較例です。同じ研磨条件であっても、素材の焼結度によって到達表面粗さが異なることが分かります。
2. 表面流動説
機械的微小切削作用の場合でも、実際の加工点では、材料の塑性変形や工具との摩擦に伴う発熱により、接触点局部が高温軟化し、溶融を起こすことがあります。これが表面流動です。この流動層がワーク表面に残留する切削痕や微細クラックを覆い隠してしまうため、表面が鏡面状態になります。図3は、金属材料における研磨表面の加工変質層モデル図です。最表層に残留するベイルビー(Beilby)層が、表面流動層に相当します。電子線回折やⅩ線回折による解析から、微結晶層あるいは非晶質層と判断されています。

研磨表面がベイルビー(Beilby)層で覆われていると、表面は見かけ上、鏡面状態になります。ただし、エッチングを施すと流動層は除去され、表面下に残留していたスクラッチや、微小クラックなどの痕跡が表面に現れます。図4に、エッチングによる表面状態の変化モデルを示します。
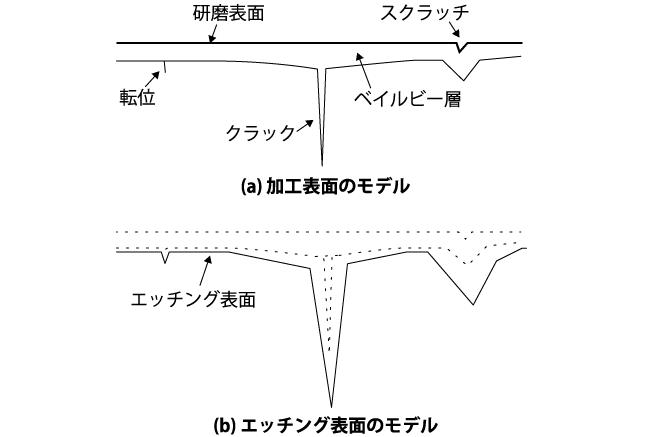
スクラッチ、クラック、転位などの欠陥部分は、無欠陥部分よりもエッチングされやすいため、欠陥の存在がより強調されて観察されます。そのため表面エッチングは、加工欠陥の簡易観察法としてもよく利用されます。
3. 化学作用説
4. ポリシングにおける加工能率決定要因
全8回で下記の内容を解説しています。
- 第1回 研磨加工とは?研削加工との違いとは?
- 第2回 研磨加工法の分類、砥粒の種類
- 第3回 研磨加工に用いられる工具と装置
- 第4回 ラッピングの原理と基礎特性
- 第5回 固定砥粒方式の粗研磨法
- 第6回 ポリシング加工方式の種類と特徴
- 第7回 ポリシングの基本メカニズムと研磨事例
- 第8回 高機能材料の超精密ポリシング


