

前回は、固定砥粒方式の粗研磨法を説明しました。今回は、ポリシング加工方式の種類と概要を解説します。
第6回「ポリシング加工方式の種類と特徴」を解説していきます。

1. ポリシング加工の種類
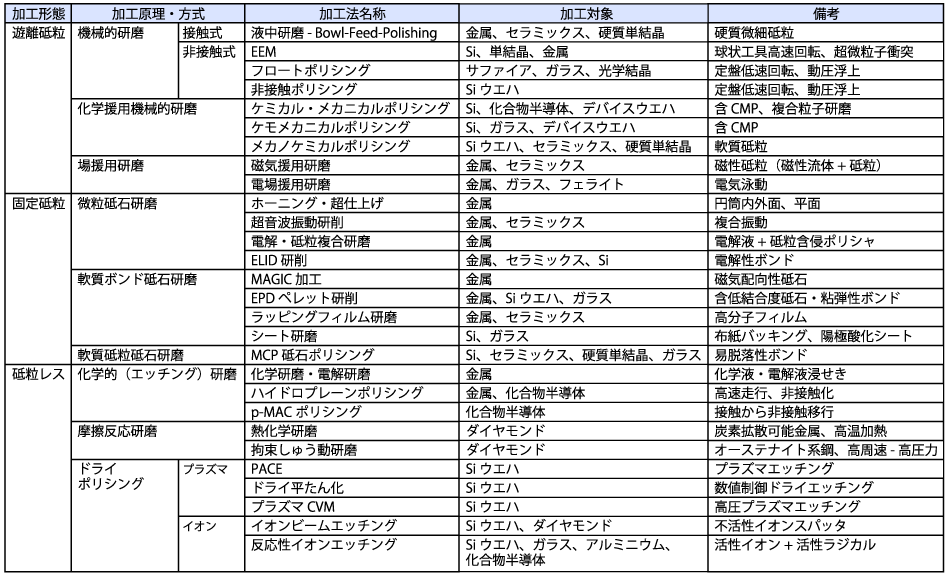
ポリシング加工とは、加工物の表面を平たん化・平滑化する仕上げ加工です。微細砥粒スラリーと軟質ポリシャを使って研磨を行います。最近は、高精度化、高能率化、低コスト化が進み、さらには省エネルギー・エコロジー化を志向した新しいポリシング法が次々と開発・実用化されています。全てのポリシング法を明確に分類することは難しいものの、私なりに試みた分類を表1に示します。この分類に沿って、各種ポリシング方式の概要を説明します。
2. 遊離砥粒ポリシング方式
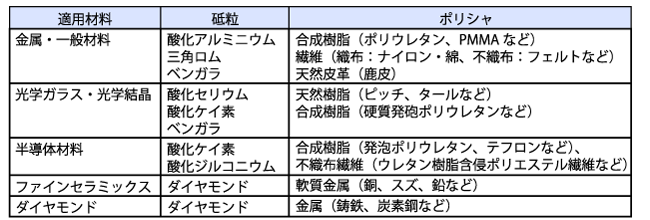
遊離砥粒ポリシング方式とは、ポリシャと呼ばれる板状工具上に、バラバラに遊離した状態の砥粒を供給し、ワークを押し付けて相対運動させる、最も一般的なポリシング方式です。単にポリシングといえば、この遊離砥粒方式を指す場合が多いようです。ポリシング対象ごとに、よく利用される砥粒とポリシャの組み合わせを表2に示します。
機械的研磨法
機械的研磨法とは、遊離砥粒方式の中で最も一般的かつ基本的な研磨法です。微細な硬質砥粒の先端が微小な引っかきや切削作用を及ぼし、鏡面化を進行させます。古くは、勾玉(まがたま)や金属鏡の研磨に用いられました。現在でも、金属やセラミックスなど、精密機構部品の最終研磨法として多用されています。
回転するディスク状のポリシャ上に、サブミクロンサイズの硬質砥粒と加工液とを混合した研磨剤(スラリー)を供給しながら、ワークを一定の圧力で押し付けて研磨する接触式ポリシングが最も一般的です。
超微細砥粒スラリーの中に、ワークを浸して半浮遊状態で研磨する液中ポリシングや、ボウル・フィードポリシングも同じ部類の研磨法です。極限的スケールの加工単位で研磨するため、加工変質層はほとんど残留しない超平滑ポリシングが可能となります。
また、動圧効果により、工具とワーク表面の間に浮上隙間を発生させ、間隙(かんげき)に流入した超微細砥粒を、ワーク表面に接線方向から弾性衝突させる、非接触式ポリシングも開発されています。最初に提案されたのは、球状工具を高速回転させるEEM(弾性放出加工:Elastic Emission Machining)法です。原子配列を崩さずに鏡面研磨をする無じょう乱ポリシング法として実用化されています。このEEM法を通常のディスク研磨方式へ展開したのが、フロートポリシング法と、非接触ポリシング法です。定盤の表面形状を工夫したことで、動圧効果により低速回転でも安定して非接触状態を維持できます。光学素子やシリコンウエハなど、大面積部品に対しても適用可能な無じょう乱ポリシング法です。
化学援用機械的研磨法
化学援用機械的研磨法は、機械的研磨法に何らかの化学的効果を加えた研磨法です。硬質砥粒による微小切削の際に生じる加工ひずみ(加工変質層)を化学的効果で除去するか、あるいは生じさせない超精密研磨法です。特に、半導体ウエハなど高機能素材に不可欠な研磨法と位置付けられています。
ケミカル・メカニカルポリシングは、研磨液の化学的エッチング作用と、砥粒の機械的切削作用とを複合させたプロセスです。シリコンウエハの最終ポリシングに採用されているのは、ほとんどこの研磨法です。最近、デバイスウエハのプラナリゼーション加工(平たん化)に不可欠な技術として普及しているCMP(化学機械平たん化:Chemical andMechanical Planarization)も、基本的にはシリコンウエハのケミカル・メカニカルポリシング技術から派生した研磨技術です。また、従来の板状ポリシャの代わりに、樹脂粒子を砥粒保持媒体とする複合粒子研磨も、さらなる高精度化を狙ったケミカル・メカニカルポリシングの一手法といえます。
ケモメカニカルポリシングは、研磨液の作用により加工物表面に生成した水和膜や酸化膜などを、砥粒の切削作用で除去するポリシング法です。ガラス研磨における化学作用説の根拠にもなりました(ガラス研磨 は、第7 回で解説)。砥粒の機械的擦過作用は、生成膜の下層にあるバルク表面までは及ばないため、加工変質層を残留させずに済みます。そのため、最近のデバイスウエハのメタル配線CMP にも、本手法が援用されています。
一方、メカノケミカルポリシング(MCP:Mechanochemical Polishing)は、力学的にはワーク材料よりも柔らかいものの、ワークと直接的な化学反応を起こし得る粉体を砥粒として利用するポリシング法です。最大の特徴は、砥粒の押し込みや切削作用が起こらず、加工ひずみのない超平滑表面が容易に得られることです。これまで、超精密研磨が難しいとされた超硬質材料(サファイヤ、炭化ケイ素、窒化ケイ素など)に対して、特に有効な研磨法です。なお、メカノケミカル効果は、力学的応力の作用下で化学反応や相変化が促進される効果を意味し、粉体工学の分野では古くから用いられてきた用語です。
場援用研磨法
場援用研磨法は、FFF(Field assisted Fine Finishing)とも呼ばれます。磁場や電場などの場(Field)における吸引力や反発力を利用して、直接的あるいは間接的に砥粒を加工物に押し付けたり、砥粒の切削作用と加工液の電解・溶去作用を加えることで、ポリシング効果を上げる方式です。
磁気援用研磨には、磁場を発生させ磁性砥粒を加工物表面に押し付けて研磨する方法と、磁性流体に加圧力を発生させて、非磁性研磨砥粒を加工物に押し付けて研磨する方法があります。特徴は、平面だけでなく、円筒の内外面や異形部品に対しても均一圧力で鏡面化できる点です。
電場援用研磨には、電気泳動現象で帯電砥粒を加工物表面へ引き付ける方式と、逆に砥粒を研磨定盤面に吸引して半固定状態の研磨工具とし、この工具表面にワークを押し付ける方式が考案されています。
3. 固定砥粒ポリシング方式
4. 砥粒レスポリシング方式
全8回で下記の内容を解説しています。
- 第1回 研磨加工とは?研削加工との違いとは?
- 第2回 研磨加工法の分類、砥粒の種類
- 第3回 研磨加工に用いられる工具と装置
- 第4回 ラッピングの原理と基礎特性
- 第5回 固定砥粒方式の粗研磨法
- 第6回 ポリシング加工方式の種類と特徴
- 第7回 ポリシングの基本メカニズムと研磨事例
- 第8回 高機能材料の超精密ポリシング


