

前回は、ラッピングの加工原理と基礎特性を解説しました。今回は、固定砥粒方式の粗研磨法について解説します。よく利用される固定砥粒方式の粗研磨法には、超仕上げ加工、ホーニング加工、研磨布紙加工があります。
第5回「固定砥粒方式の粗研磨法」を解説していきます。
第5回もくじ

1. ラッピングと固定砥粒方式の関係
前回解説した、遊離砥粒方式のラッピング加工の場合、加工状態を常時安定に維持させるため、定常的にラップ剤(砥粒と加工液との混合スラリー)を供給する必要があります。そのため、次のような課題が残ります。
・多量のラップ剤を使用する
・粘性の高い油性液を使用する場合、使用済みラップ剤の廃棄処理や装置清掃に時間やコストがかかる
・自動化が難しい
そこで、ラッピングと同じ圧力負荷方式の加工を、砥石のような固定砥粒工具を用いれば、上述のようなラッピング加工の短所を回避でき、より効率的な加工が可能になります。
2. 超仕上げ加工
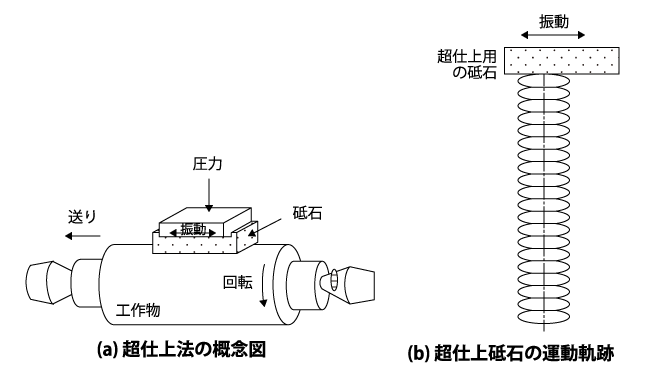
超仕上げ加工は、比較的粒度の小さい砥石に微小振幅(約1~4mm)の低周波振動(約10~50Hz)を与えながら、ワーク表面を移動させる定圧研磨法です(図1)。円筒外周面に適用される場合が多く、また円筒内面、平面、球面、円錐面などに使われることもあります。対象材料は、主に鉄系金属です。ただし、超硬合金やセラミックスなどにも適用可能です。
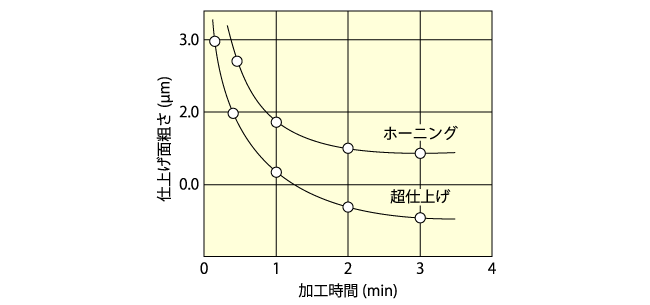
超仕上げ加工の特徴は、短時間で、寸法精度および平滑性に優れた表面が得られることです。図2で明らかなように、後述するホーニング加工よりも早く、わずか数分以内で鏡面に近い仕上げ面に到達できます。そのため、軸や軸受など耐摩耗性が要求される機械部品の、高能率仕上げ法として活用されています。また、研削やラッピングを行った表面よりも、残留する加工変質層が小さいという結果が知られています。
超仕上げ加工では、砥石は常にワークと面接触しています。砥石作業面はドレッシング作業を行わなくても目詰まりを起こさないため、高い切削性を長時間保持する能力を有する必要があります。そのためには、適度な砥粒支持力と強度を持つボンドを使用した、多孔性に富む砥石が望ましいです。ベアリング、自動車部品、家電部品などの機械部品の超仕上げには、#600~#800を中心に、#100~#2,000のWA(ホワイトアランダム)系およびGC(グリーンカーボランダム)系のビトリファイドボンド砥石を用いることが多いようです。最近では、微粒のCBN(立方晶窒化ホウ素:Cubic Boron Nitride)やダイヤモンド砥粒を用いた超砥粒砥石も開発され、ガラスやセラミックス材料への適用も盛んになりつつあります。
ボンド剤(結合剤)には、小径部品や軟質材料に対してレジン、超硬質材料に対してはレジンやメタルなど、ビトリファイド以外のボンドを使います。加工液は、一般的に軽油にスピンドル油やマシン油、またはタービン油などを10~30%混合したものが使われています。潤滑性だけでなく洗浄作用も考慮して、水溶性の液を利用する場合もあります。
加工条件は、一般的に以下のようになります。
・粗加工領域:比較的高圧力(2~5kg/cm2)、低周速度(10m/min 前後)
・仕上げ加工領域:低圧力(1kg/cm2以下)、高周速度(20m/min 前後)
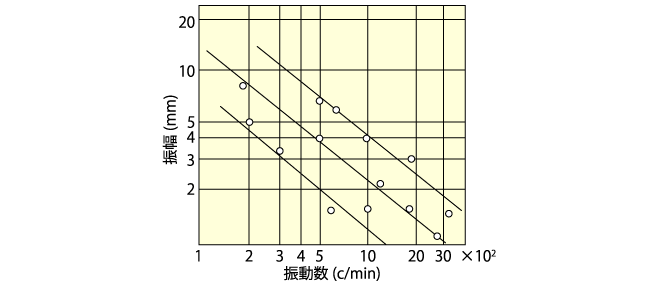
砥石に与える振幅と振動数の関係として、図3のような例が報告されています。ただし、最近では1,500cycle/min(Hz)以上の高振動数領域での利用も増えています。
3. ホーニング加工
4. 研磨布紙加工
全8回で下記の内容を解説しています。
- 第1回 研磨加工とは?研削加工との違いとは?
- 第2回 研磨加工法の分類、砥粒の種類
- 第3回 研磨加工に用いられる工具と装置
- 第4回 ラッピングの原理と基礎特性
- 第5回 固定砥粒方式の粗研磨法
- 第6回 ポリシング加工方式の種類と特徴
- 第7回 ポリシングの基本メカニズムと研磨事例
- 第8回 高機能材料の超精密ポリシング


