

前回は、研磨加工に用いられる砥粒と工具を解説しました。今回から第5回にわたり、ラッピングとポリシングについて詳しく解説します。今回は、ラッピングとポリシングの違いを取り上げた後、ラッピングの加工原理と基礎特性を見ていきます。
第4回「ラッピングの原理と基礎特性」を解説していきます。

1. ラッピングとポリシングの違い
遊離砥粒方式を用いた代表的な研磨法に、ラッピングとポリシングがあります。いずれも、一定の圧力下で砥粒を介して工具とワークを相対運動させて、工具形状をワーク表面に転写する加工法です。ラッピングとポリシングは、どう違うのでしょうか? 表1に、それぞれの加工法の基本的特徴(使用砥石・工具、加工目的)をまとめました。
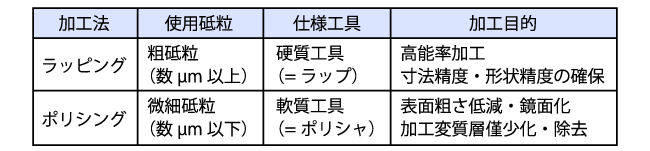
ラッピングは、数μm以上の粗い砥粒と、金属やセラミックスなどの硬質工具(ラップ)を用いて、できるだけ速く、高能率に所定の形状・寸法に近づける工程です。これに対し、ポリシングは数μm以下の微細砥粒と、合成樹脂などの軟質工具(ポリッシャ)を用いて、前工程のラッピングや研削加工後の表面粗さを低減し、平滑化します。このようにポリシングは、加工変質層の僅少化、さらには完全除去を目的とした仕上げ工程です。
2. ラッピングの加工原理
ラッピングは、ラップに接触するワーク表面全面を微小切削、あるいは微小破壊する機械的加工法です。散布された多数の硬質砥粒の先端が、同時にワーク表面に押し込まれ、個々の砥粒先端は微小工具として働きます。ワークの材質や加工条件により、湿式ラッピングと乾式ラッピングに分類できます(図1)。

砥粒と加工液との混合スラリー(ラップ剤)を用いる湿式ラッピングでは、砥粒はラップとワークの間を転動しながら作用します。ワークが金属材料の場合、転動砥粒の先端切れ刃がワーク表面を微少量ずつ切削するため、梨地状の粗面になります(図1のa)。これに対し、ワークがぜい性材料の場合 、砥粒先端が押し込まれるとワーク表面がぜい性破壊を起こし、多数のクラックが発生します。クラックの交差により微小破砕が生じ、加工が進行します(図1のb)。
一方、乾式ラッピングは、ラップに埋め込まれ半固定化された砥粒が作用し、長い引っかき痕を有する切削作用が主体の加工形態になります。金属材料の仕上げ工程に多く適用されます。ラッピングにおける最も重要な加工特性は、加工能率と表面粗さです。図2に、金属材料のラッピングにおける切削型加工モデルを示します。
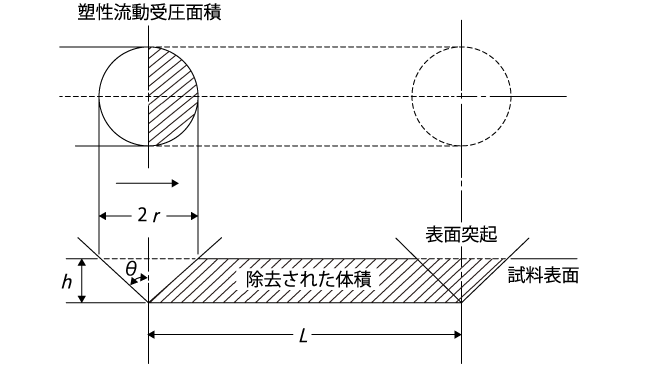
加工能率は、トライボロジーにおける掘り起こし摩耗理論と同じ考え方から導き出されます。先端頂角 2θの砥粒1個が、金属表面に荷重W i で押し込まれ、表面を引っかきながら距離Lだけ移動した場合の除去体積はV i =2W i Lcotθ/πp f で表されます。この場合の加工能率は、除去体積V i の全荷重Wに対する除去体積の総和V=2WLcotθ/πp f として表すことができます。p f はワークの塑性流動圧力(ビッカース硬さHvに相当)です。すなわち、加工量は荷重および加工距離(加工速度が一定のときは加工時間)に比例し、ワークの硬さに反比例します。
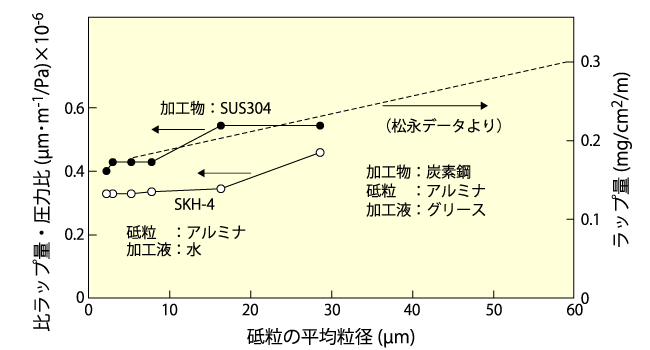
砥粒の形状が同じ(θが一定)であれば、粒径に関係なく加工量も同じになるはずです。しかし、実際の金属材料のラッピングでは、加工量は粒径の増大に応じ、若干増える傾向が認められています(図3)。
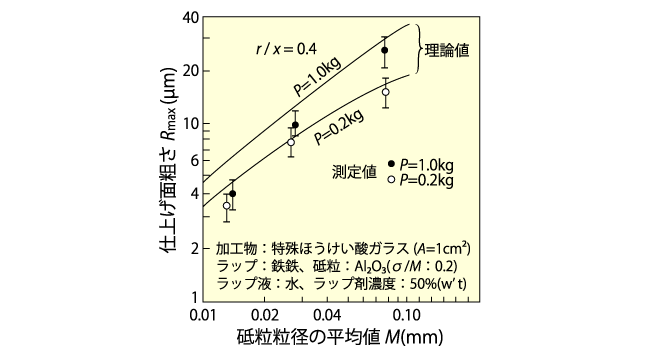
一方、ガラスのようなぜい性材料のラッピングの場合、ワーク表面にどのようなクラックが生じ、微小破砕に至るかを予測することは、かなりの手間を要します。加工界面に介在する砥粒の粒径分布を計測し、実際に加工に関与する作用砥粒数を推定、さらに各砥粒にかかる荷重を推定し、発生するクラックの大きさを計算する必要があります。このような加工理論は、今中治氏により詳細に研究されました。加工量はL・W 3/2 に比例し、表面粗さは、荷重および平均砥粒径の平方根にほぼ比例するとの結果が得られています。図4に、ガラスラッピングにおける砥粒径と表面粗さの関係を示す代表的な例を示します。
3. ラッピングにおける基本的加工特性
全8回で下記の内容を解説しています。
- 第1回 研磨加工とは?研削加工との違いとは?
- 第2回 研磨加工法の分類、砥粒の種類
- 第3回 研磨加工に用いられる工具と装置
- 第4回 ラッピングの原理と基礎特性
- 第5回 固定砥粒方式の粗研磨法
- 第6回 ポリシング加工方式の種類と特徴
- 第7回 ポリシングの基本メカニズムと研磨事例
- 第8回 高機能材料の超精密ポリシング


