

前回は、研磨加工法の分類と砥粒を解説しました。今回は、研磨加工に用いられる工具と装置について解説します。
第3回「研磨加工に用いられる工具と装置」を解説していきます。
第3回もくじ

1. 研磨加工に用いられる工具
遊離砥粒加工では、ワーク表面に対して、多数の砥粒を空間的にも時間的にも、均一かつ安定して作用させることが必要です。そのため、ワークに対する圧力媒体としての、また形状転写基準としての工具の選定は極めて重要です。
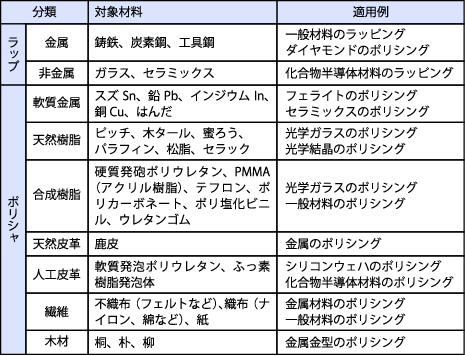
工具は、ラッピングではラップ(またはラップ定盤)、ポリシングではポリシャ(または研磨布)と呼ばれています。以下に、ラップ用およびポリシャ用工具材料の代表的な例を示します(表1)。
ラップ
ラッピング用工具であるラップには、高い寸法精度や形状精度が要求されます。また、以下のような特性が求められます。
・砥粒保持能力が高いこと
・摩耗しにくく、形状精度を長期間維持できること
・負荷や自重による変形が小さいこと
・材質が均一で、硬さのむらがないこと
・スクラッチなど、傷の発生要因となる欠陥や不純物がないこと
ラップ材料の具体例としては、硬質金属(鋳鉄や鋼)や、無機材料(セラミックスやガラス)が挙げられます。中でも鋳鉄(主に球状黒鉛鋳鉄)は摩耗しにくく砥粒保持力も高いので、安定した加工性能を持続できます。そのため、シリコンウエハなど高精度部品用のラップとして、最も一般的に使用されています。一方、鏡面に近い精密ラッピングを期待する場合には、軟質金属である銅や黄銅などの材料が有効とされています。
ラップ表面には幅、深さ共に1~2mm前後の溝(セレーション)を、10~20mmピッチで付けて用いるのが一般的です。この溝は砥粒だまりとなって、効率的かつ均一なラッピング作用を促すと同時に、切りくずの排出溝としての役割も果たします。溝の形状には、格子状、らせん状、放射状などがあります。
ポリシャ
ポリシングの目的は、表面粗さを小さくし鏡面化することです。また必要に応じて、加工変質層を除去します。ポリシング用のポリシャには、以下のような特性が求められます。
・粒径にばらつきのある砥粒にかかる圧力を、均整化する粘弾性的変形特性を持つこと
・縁ダレ、なか凹、なか凸など、全体形状の劣化を起こしにくい剛性を持つこと
・砥粒がワークとの界面で均一に分布し、安定した転動作用が可能となるような、けば立ち、あるいは微小空隙(げき)を有すること
・摩耗・摩滅しにくく、長寿命であること
ただし、これら全ての要件を同時に満たすポリシャを見つけることは難しく、ニーズに応じて、最適なポリシャを選択することが重要です。一般的には、ラップのように硬く、ワークに傷を付けやすい素材を避け、軟質で弾みやすい素材を用います。
以前は、ピッチやタール、松やになどの天然樹脂が用いられていました。最近は、合成樹脂や繊維、合成皮革が主流となっています。例外的に、ダイヤモンドやセラミックスなどの超硬質素材のポリシングには、弾性変形しにくい軟質金属を用いることがあります。
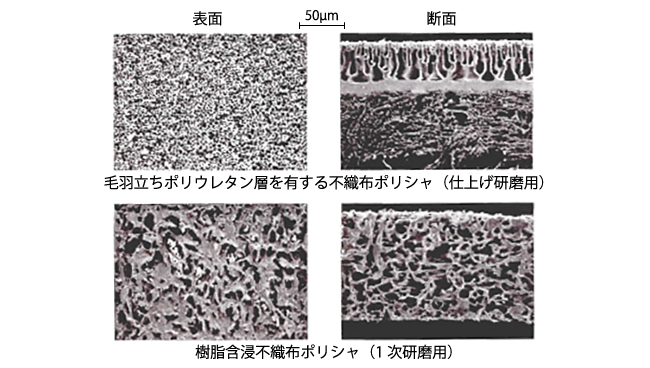
電子部品の中でもシリコンウエハは、最も厳しい研磨精度が要求されます。図1に、シリコンウエハのポリシングに多用されるポリシャの表面および断面写真を示します。
一般的に、ポリシャは粘弾性的変形という特性を示します(図2)。ポリシャ表面に円板状剛体試料を置いて負荷をかけると、瞬間的に沈み込む瞬間弾性変形と、その後、時間をかけてゆっくり沈む遅延弾性変形が生じます(通常は10秒程度で停止)。次に、除荷する際も瞬間的な弾性回復(U)と遅延弾性回復(V)が生じ、さらに最終的に回復しきれない永久変形(Z)が残ります。

硬く弾性変形しにくいポリシャほど、ワークの表面粗さは小さくなり、早く鏡面に近付きます。逆に、軟質で変形しやすく、けば立ち層のある2層構造ポリシャの方が、最終到達粗さが良いという傾向が認められています。
2. 研磨装置の種類と構造
全8回で下記の内容を解説しています。
- 第1回 研磨加工とは?研削加工との違いとは?
- 第2回 研磨加工法の分類、砥粒の種類
- 第3回 研磨加工に用いられる工具と装置
- 第4回 ラッピングの原理と基礎特性
- 第5回 固定砥粒方式の粗研磨法
- 第6回 ポリシング加工方式の種類と特徴
- 第7回 ポリシングの基本メカニズムと研磨事例
- 第8回 高機能材料の超精密ポリシング


