

前回は、プラスチック製品設計手順の後半、材料と成形法の選び方、図面・仕様書の作成を取り上げました。連載最終回の今回は、多くのプラスチック製品に共通する、強度および外観上の不具合について解説します。
第8回「プラスチック製品の不具合」を解説していきます。

1. 強度上の不具合
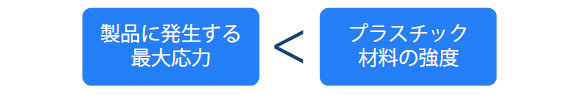
壊れないプラスチック製品を作るための考え方は非常にシンプルです。プラスチック材料の強度を、製品に発生する最大応力よりも大きくする、これだけです(図1)。
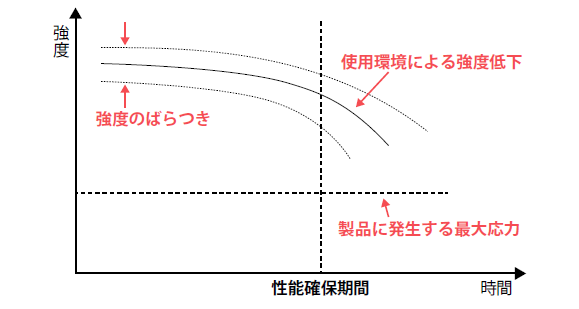
しかし実際には、プラスチック材料の強度を把握するのは容易ではありません。材料の強度自体に大きなばらつきがあり、使用環境の影響で時間経過とともに強度が低下していくからです(図2)。
プラスチック材料の強度を正確に把握するためには、強度低下の要因を知る必要があります。表1 は、代表的な要因をまとめたものです。
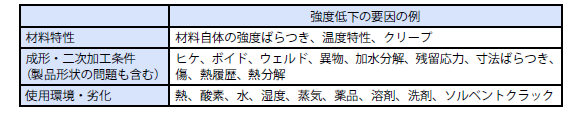
本記事で要因を全て紹介することは難しいため、今回はこの中からプラスチック材料の「温度特性」、「ウェルドライン」、「ソルベントクラック」をピックアップして解説します。
1:材料特性による強度低下の例「温度特性」
プラスチック材料で最も気を付けるべき特性の一つが、温度特性です。プラスチックは使用環境の温度で物性が大きく変化します。一般的に、温度が高くなるほどプラスチック材料の強度は低くなります。図3 はABS 樹脂(アクリロニトリル・ブタジエン・スチレン樹脂)の曲げ強度の温度依存性を示すグラフです。
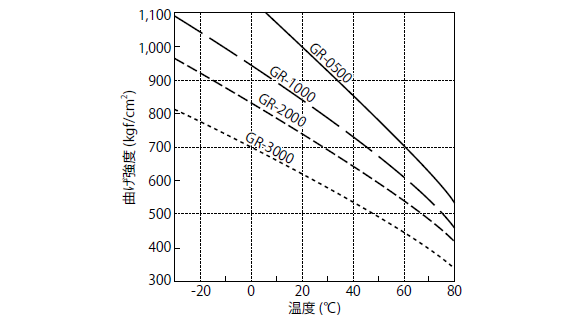
曲げ強度以外にも衝撃強度や弾性率など、さまざまな物性が温度の違いによって変化します。強度設計を行う場合は、使用環境の温度とその時の物性を正確に把握しておくことがとても重要です。
2:成形・二次加工条件による強度低下の例「ウェルドライン」
プラスチック製品は、溶融・金型内への流し込み・固化というプロセスを経て形状を作ります。不具合の多くは、この一連のプロセスの中で発生します。ウェルドラインはそのような不具合の一つで、成形穴の回りなど溶融プラスチックが合流する部分で発生します(図4・図5)。
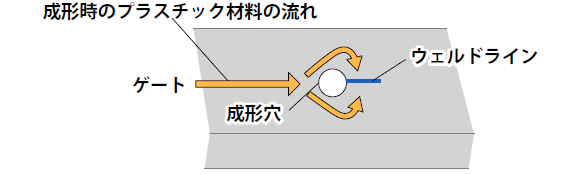
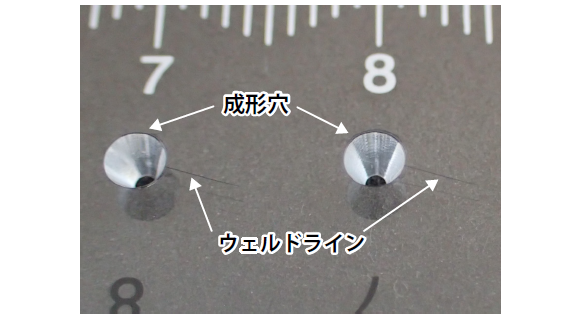
ウェルドラインが発生すると、外観上の不具合になるだけでなく、強度も数十%低下します。溶融プラスチックが合流する部分には必ず発生するため、強度設計を行う際には十分な配慮が必要です。ウェルドライン部分に大きな応力を発生させないためには、成形穴の配置を工夫したり、溶融プラスチックを流す向きを調整したりといった対策を行います。
3:使用環境・材料劣化による強度低下の例「ソルベントクラック」
プラスチック材料は使用環境の影響や材料の劣化により、強度が低下します。代表的な事例は、ソルベントクラック(薬品割れ)です。ソルベントクラックとは、一定以上のひずみ(臨界ひずみ)が生じている状態で洗剤や薬品などが付着すると、プラスチック材料が持つ強度より小さな応力で割れてしまう現象です。図6 は、洗面化粧台に使われているABS 樹脂に液体が付着して破損した、ソルベントクラックの事例です。
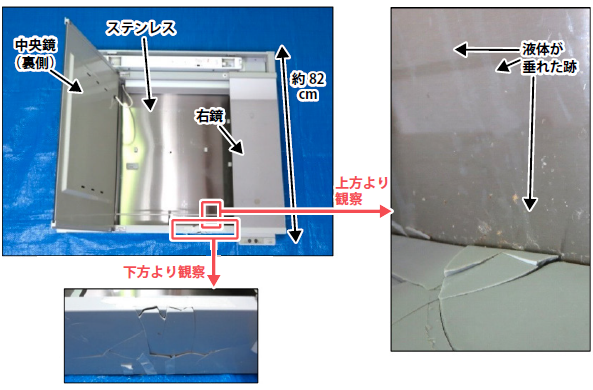
ソルベントクラックは、ABS 樹脂やPS 樹脂(ポリスチレン樹脂)などの非晶性プラスチックで起こりやすい現象です。製品ライフサイクルの中で付着しやすい洗剤や薬品などを把握した上で、ソルベントクラックが発生する一定以上のひずみを超えないように製品を設計する必要があります。
ここで紹介した温度特性・ウェルドライン・ソルベントクラックは、プラスチック材料の強度低下要因の一例にすぎません。壊れないプラスチック製品を作るためには、プラスチック材料に影響を及ぼす要因を全て抽出し、適切な対策を取ることが求められます。
2. 外観上の不具合
全8回で下記の内容を解説しています。
- 第1回 プラスチックとは?メリットとデメリットとは?
- 第2回 プラスチックの材料特性
- 第3回 プラスチック成形法と射出成形
- 第4回 押出成形とブロー成形
- 第5回 プラスチックの二次加工
- 第6回 プラスチック製品の設計手順
- 第7回 プラスチック製品の材料と成形法の選び方
- 第8回 プラスチック製品の不具合


