

前回は、プラスチック製品設計手順のうち、1:要求事項の抽出を解説しました。今回は、2:材料・成形法・二次加工・形状の決定と、3: 図面・仕様書の作成について解説します。
第7回「プラスチック製品の材料と成形法の選び方」を解説していきます。
第7回もくじ

1. 材料・成形法・二次加工・形状の決定
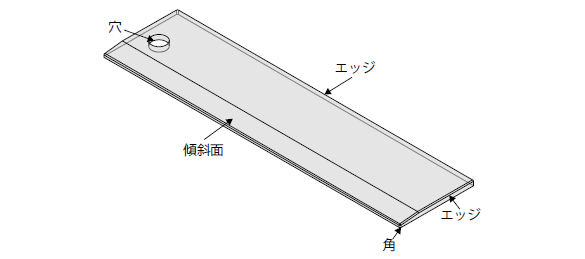
要求事項を抽出したら、それらを満足させることができる材料、成形法、二次加工、形状の組み合わせを考えます。この4 つは相互に関連しているので、同時並行で検討を進める必要があります。図1 のようなプラスチック製の定規を例に、それぞれ詳しく見ていきましょう。
材料の選定
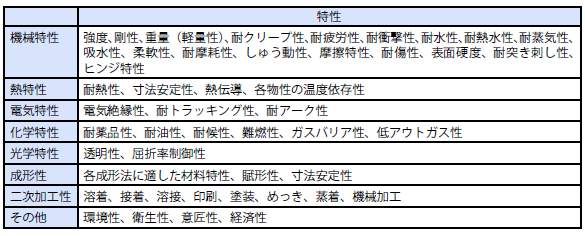
材料に関する要求事項を分解していくと、特定の材料特性に置き換えることができます。材料特性には、第2 回で解説したように表1 のようなものがあります。そして、プラスチック製の定規を設計する場合は、表2 のように求められる特性を考えます。
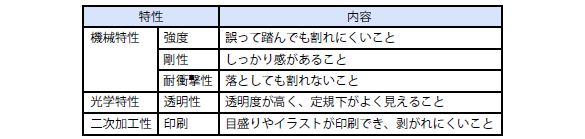
材料選定のイメージを理解するために、機械特性の剛性(変形のしにくさ)を考えてみましょう。剛性を図2 のように、機能、性能、詳細仕様という順番で分解していきます。
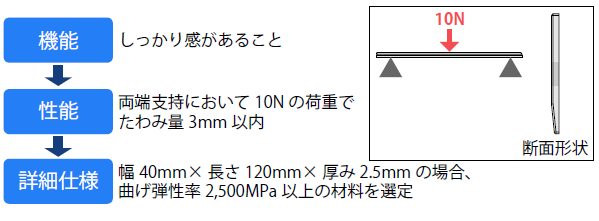
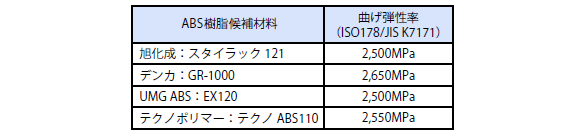
分解を進めると、曲げ弾性率2,500MPa 以上のように、剛性に関わる仕様の値を決めることができます。ABS樹脂(アクリロニトリル・ブタジエン・スチレン樹脂)を候補材料とするのであれば、ABS 樹脂の原料メーカーが公表している物性表や、自社で測定したデータなどを用いて、曲げ弾性率2,500MPa 以上の材料を探します(表3)。そして、成形、二次加工、形状との関連性、コストや他の性能などを考えながら、材料の候補を絞り込みます。このような作業を、抽出した要求事項全てで実施します。
成形法・二次加工の選定
成形法の基本的な考え方は、第3 回で解説したとおり、同一断面・長尺の製品は押出成形、中空製品はブロー成形、それ以外の製品は射出成形で作るということです。しかし、ロットや予算、二次加工などの制約条件によっては、この原則とならない場合もあります。表4 に定規の成形法と二次加工の組み合わせ例を示します。
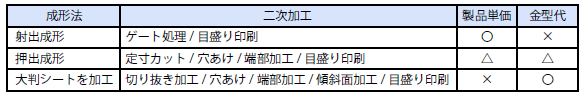
定規は基本的に同一断面なので、最初に押出成形が候補に挙がります。今回の定規の場合は、押出成形後、定寸カット、穴あけ、角やエッジの端部処理など、二次加工の費用が発生します。射出成形を選ぶと、二次加工は必要ありませんが、金型代が比較的高価です。特に30cmを超えるような長い定規の場合、金型代が非常に高価になります。押出成形の場合は、長さにかかわらず金型代は同じなので、長い定規を低予算で作ることができます。また、ロットが少ない場合は、大判シートから切り抜いた方がトータルコストを低く抑えられる可能性があります。このように、成形法と二次加工の組み合わせは、形状だけで決まるわけではないことを理解しておきましょう。
二次加工は第5 回で解説したとおり、非常にたくさんの種類があります。製品の要求事項に応じて選択し、成形法や形状などとの最適な組み合わせを探し出しましょう。
形状の検討
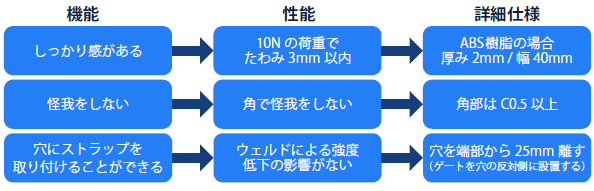
形状も要求事項を分解しながら、詳細な仕様を決めていきます。定規の形状検討について、図3 にその一例を示します。「しっかり感がある」については、材料の選定(曲げ弾性率)や厚みなどと大きな関連があります。角部をC0.5 以上にするためには、射出成形であれば成形だけで実現することができ、押出成形では二次加工が必要になります。穴部分のウェルド(溶融材料が合流した部位)による強度低下は、射出成形を選択した場合にだけ問題になります。これらの制約条件を総合的に考えながら、形状を決定していきます。
材料、成形法、二次加工、形状の組み合わせは、数限りなく存在します。慣れてくればパズルを解くようで非常に面白いものの、経験が浅い人にとっては難しく感じるでしょう。スキル向上を目指すなら、類似品や同じような環境で使用されているプラスチック製品をよく観察するのがおすすめです。市場で生き残っているということは、数々の試練を乗り越えてきたということです。どのような要求事項があり、なぜその材料や二次加工などが選ばれているのか。それらを考えてみましょう。
2. 図面・仕様書の作成
全8回で下記の内容を解説しています。
- 第1回 プラスチックとは?メリットとデメリットとは?
- 第2回 プラスチックの材料特性
- 第3回 プラスチック成形法と射出成形
- 第4回 押出成形とブロー成形
- 第5回 プラスチックの二次加工
- 第6回 プラスチック製品の設計手順
- 第7回 プラスチック製品の材料と成形法の選び方
- 第8回 プラスチック製品の不具合


