

前回は、プラスチック成形法の概要と射出成形を説明しました。今回は、プラスチック成形法の2 回目です。押出成形とブロー成形を詳しく解説します。
第4回「押出成形とブロー成形」を解説していきます。

1. 押出成形
押出成形は、同一断面・長尺の製品を効率よく作ることができるプラスチック成形法です。製品断面と同じ形状をした金型に、溶融プラスチックを押し込んで製品を作ります。ところてんやパスタ麺の作り方をイメージするとよいでしょう。
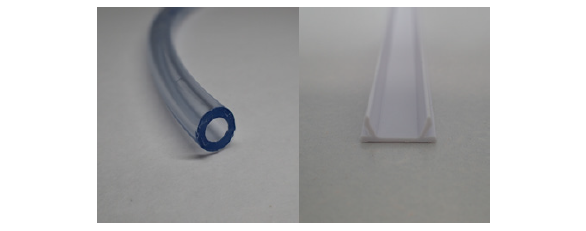
押出成形で作られた同一断面・長尺の製品には、どのようなものがあるでしょうか? チューブしか思い浮かばないという人もいるかもしれません。しかし、非常に多くの製品が、押出成形を利用して作られています。以下に、押出成形を応用して作られる製品例(表1)と、押出成形の種類(図2)を示します。
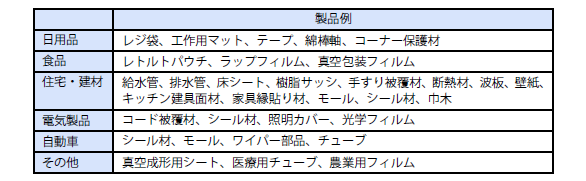
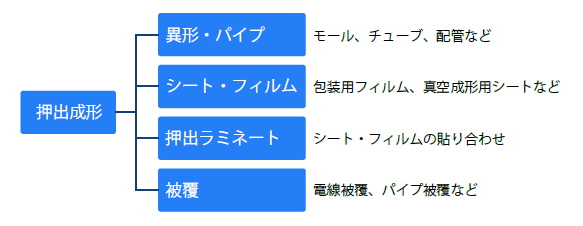
食品の包装などに使われるフィルムは、同一断面・長尺の製品の代表格です。シート(フィルムより厚いもの)は、真空成形などによりさまざまな形状に生まれ変わります。複数のフィルムやシートを貼り合わせることで、単独では得られない機能や性能を付与することもできます。また、多くの寸法バリエーションがある住宅・建材向け製品は、押出成形が最も活躍している分野の一つです。予想以上に、押出成形による製品があったのではないでしょうか。
今回は、モールやチューブなどを作る、異形・パイプ押出成形法(以下、押出成形)を説明します。図3 に、押出成形機の構造を示します。

押出成形機では、プラスチックのペレット(粒状の塊)を加熱・溶融させ、金型に押し込みます。ここまでは射出成形と同じです。この後、一般的な成形法では、金型で溶融プラスチックを冷却し固化させます。しかし押出成形では、溶融プラスチックが常に動いているので、金型で冷却に必要な時間を確保できません。そのため、金型から出た後に冷却・固化させる装置が必要です。それがサイジングダイと冷却水槽です。サイジングダイは、冷却水槽に入る前に、変形しないように形状を支えながら冷却する装置です。その後、冷却水槽で完全に冷却・固化します。
冷却・固化した製品は、キャタピラーがついた引取機で引っ張り、切断機で必要な長さにカットします。薄板や柔らかい製品は、ドラムに巻き取ることもあります。これが押出成形の一連の流れです。一度セッティングすると、ほとんど手間がかからず効率よく生産することができます。
次に、押出成形のメリットとデメリットを説明します(表2)。
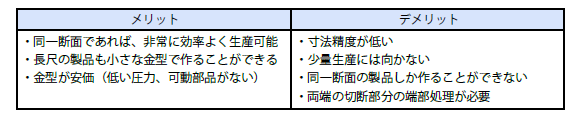
押出成形品は、基本的に同一断面の製品しか作ることができません。一方、長尺の製品を安価な金型で作ることができるため、二次加工と組み合わせて必要な形状にすることがよくあります。例えば、同一断面の固定用穴付フレーム(図4)は、押出成形だけで作ることはできません。
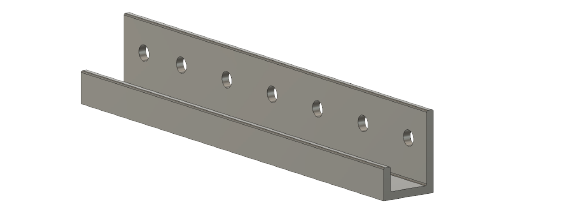
フレームの長さが短ければ、射出成形で作った方がよい場合もあります。しかし、フレームが長い場合、金型代が非常に高価になります。そのため、押出成形で固定用穴のないフレームを作り、二次加工で定寸カットと穴加工をした方が低コストで作ることができます。これは一例にすぎず、製品の長さや数量によって、最適な成形法は異なります。適切な判断のために、プラスチックの成形法と二次加工を幅広く理解することが重要です。
2. ブロー成形
全8回で下記の内容を解説しています。
- 第1回 プラスチックとは?メリットとデメリットとは?
- 第2回 プラスチックの材料特性
- 第3回 プラスチック成形法と射出成形
- 第4回 押出成形とブロー成形
- 第5回 プラスチックの二次加工
- 第6回 プラスチック製品の設計手順
- 第7回 プラスチック製品の材料と成形法の選び方
- 第8回 プラスチック製品の不具合


