

第7~9回では、塗膜形成後に起きる欠陥について解説します。塗装で大切なのは、何といっても、仕上がりの良い状態が長く維持されること、剥がれたり割れたりしないことです。今回は、仕上がりレベルの指標である鮮映性と、塗膜形成後の欠陥である「目やせ」と「しわ」について解説します。
第7回「塗膜形成後に生じる欠陥」を解説していきます。

1. 仕上げの良さを表す鮮映性とは?
ピアノや乗用車の塗装には、鏡面仕上げが求められます。新幹線と新車の車体塗装面を比較してみましょう(図1)。新幹線に比べて、新車の方が周りの景色が鮮明に映っており、鏡面仕上げのレベルが高いといえます。
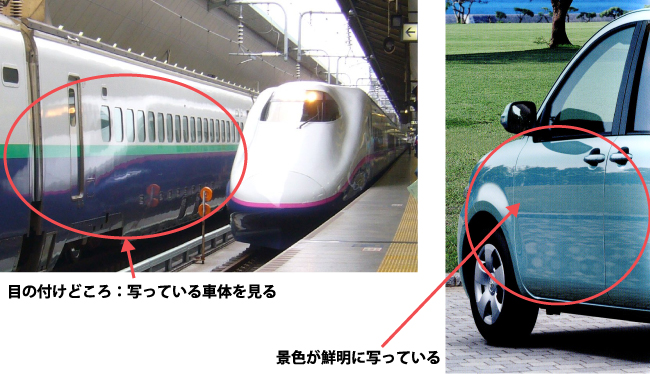
鏡面仕上げのレベルは、鮮映性という性能で比較します。写像が鮮明に見えるほど、塗装面の鮮映性は良いと評価します。ゆず肌になると鮮映性は明らかに低下します。新車の塗装の場合、研磨工程を設けずに、塗り重ねます。その際、塗装面の表面の粗さは、塗装工程を経るほど小さくなり、鮮映性が良くなります(図2)。
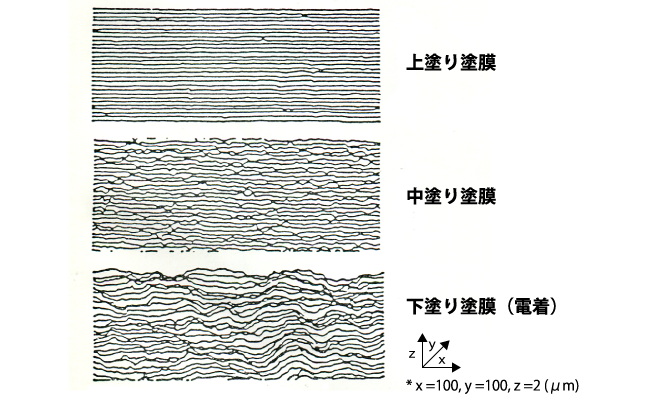
自動車補修塗装用の教材車を使って、鮮映性を向上させた手法を説明します(図3)。Aの部分はスプレーガンで吹き付けただけの塗装面、Bの部分はP2000番の耐水研磨紙で水研ぎをした表面、Cの部分は水研ぎ面にクリヤを吹き付け塗装した表面です。Bには細かい傷が無数に入るために、つや消し面になっています。CはAに比べて鮮映性が向上しています。
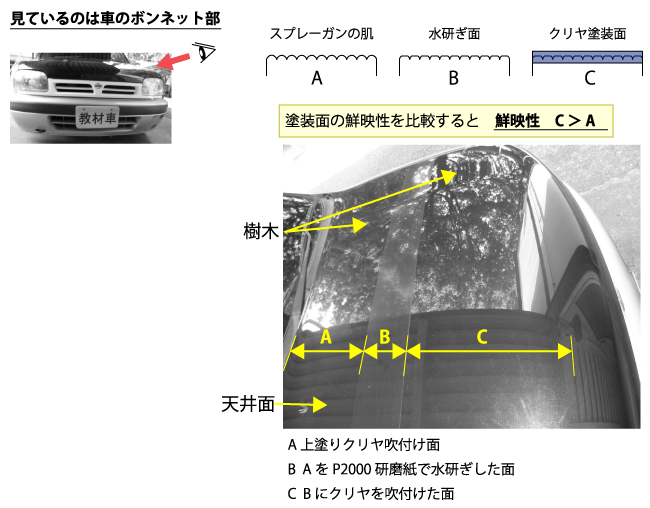
鮮映性により、仕上がりのレベルを測ることを説明しました。では、塗膜の形成後に鮮映性が低下する欠陥にはどのようなものがあるのでしょうか?次の章以降で、目やせとしわを説明します。
2. 目やせ:塗膜が収縮して起こる欠陥
塗装後に起こる欠陥の1つに、目やせがあります。目やせとは、素地面などの不均一によって、仕上げ塗面に細かなくぼみができることです。MDF(Medium Density Fiberboard:中密度繊維板)の板材に、紫外線(以下、UVとします)硬化塗料で塗装した事例を図4に示します。塗装直後は肉持ち感(漆塗りのように、厚みと鮮映性を合わせたむっくりとした質感)があり、高級建材のように仕上がります。しかし、時間経過により、目やせし、肉持ち感が持続しませんでした。
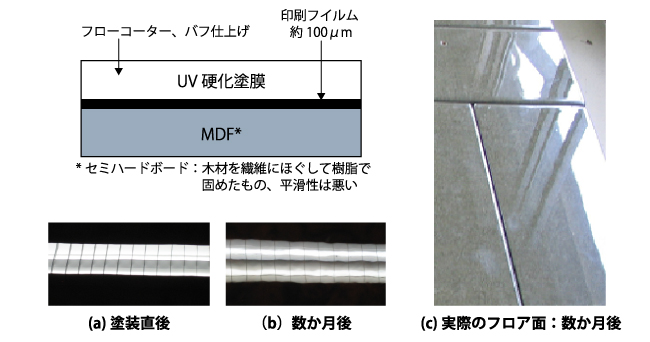
被塗物は、MDFに意匠性のある印刷フィルムを貼り付けたものです。塗装仕上げは、UV硬化塗料のみです。塗装直後は高い鮮映性を示しましたが、数カ月経過後には蛍光灯の写像がゆがみはじめました。時間の経過により、塗装面に凹凸が現れ、鮮映性が低下したのです。1μm程度の凹凸があれば、鮮映性が低下します。塗膜が膜厚方向にランダムに変形すれば、写像にゆがみが現れます。
目やせの原因
凹凸のある素地に、UV塗料を厚塗りした場合を考えます(図5)。塗装直後は、表面は平滑に仕上がり、膜厚が大きい部分が200μm、小さい部分が100μmになったとします。膜面方向は固定されているため、体積収縮が起きた場合、寸法変化は膜厚方向に限定されます。1%の体積収縮が起きたとすると、塗膜のひずみは、膜厚が大きい部分で2μm、膜厚が小さい部分で1μmとなります。その結果、塗膜の表面層は、図5の点線のように変形し、写像がゆがみます。
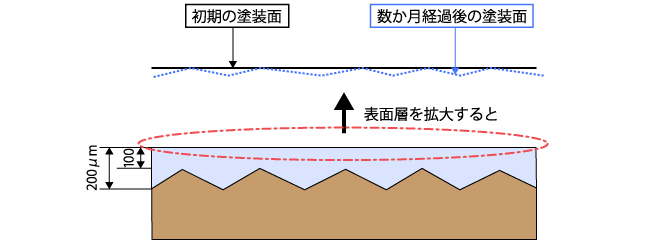
UV硬化塗膜は塗膜が厚いため、少しの体積収縮は、鮮映性に影響しないと思う人がいるかもしれませんが、結構厳しいものです。わずかな目やせで図4のように、写像はゆがみます。印刷フィルム面を平滑にしてからでないと、上塗りができないことを肝に銘じておきましょう。
目やせの対策
目やせの対策は、主に2つあります。1つは、ピアノの漆黒調仕上げと同様の塗装工程を採用することです。もう1つは、微粒子分散型塗料を使用することです。
ピアノの漆黒調仕上げ
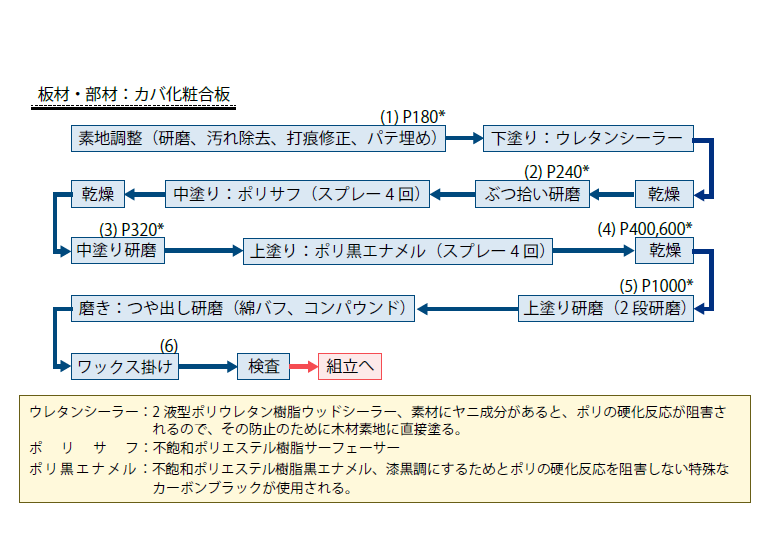
ピアノの漆黒調子上げの塗装作業のフローチャートを図6に示します。注目すべきは、塗り工程と研磨工程を何回も繰り返し、丁寧に下地作りを行う点です。研磨工程が5回、磨き工程が1回あり、作業時間は全工程の60%以上を占めています。この下地作りのおかげで、高級ピアノの漆黒調仕上げは、何十年経過しても肉持ち感が持続します。欠点は塗装回数が多いため、コストがかかりすぎるということです。一般的にあまりコストは増やせないので、他の方法を考えなければなりません。
微粒子分散系塗料の使用
目やせするのは樹脂成分なので、樹脂を減らした塗料を使用すれば、目やせを防ぐことができます。樹脂成分を減らすために、著者が開発し、ナノツボコートと命名した透明微粒子分散液があります。これを使った実験を行いました。まず、ナノツボコートについて説明します。
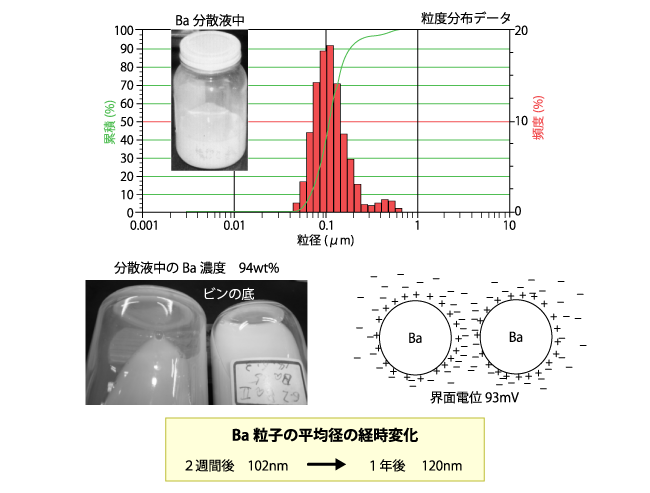
図7は、粒径10nmである超微粒子硫酸バリウム(堺化学工業製BF-40、以下Baと略します)を有機溶媒中に分散させた分散液です。固形分に占めるBa濃度は94%で、分散剤が6%です。Ba分散液であるナノツボコートを無垢の木材の小皿に直接吹き付け、着色、下塗りしたものと、未処理の小皿の仕上がりを比較してみます(図8)。
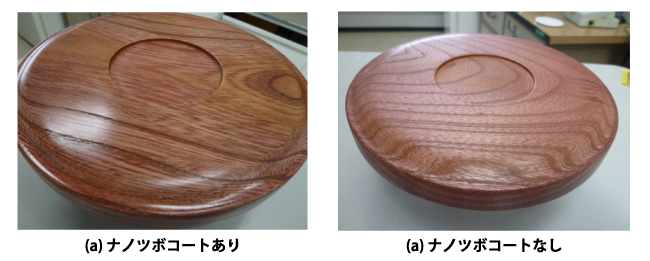
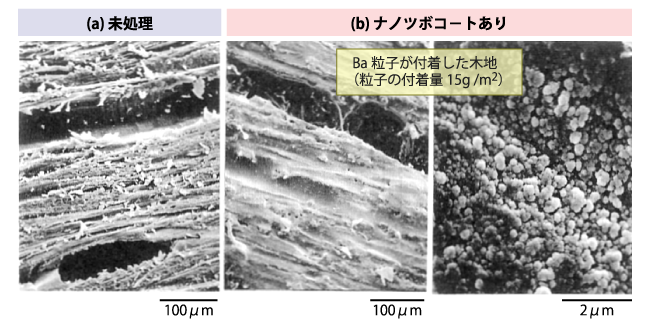
肉持ち感は、ナノツボコートを吹き付けた方が明らかに優れています。肉持ち感の秘密は、木材面に付着したBa粒子にあります。図9に木材面を拡大した写真を示します。木の素材面に対する付着性と分散安定性が良好な理由は、Ba粒子の界面電位にあると推定しています。ナノツボコートをUV塗料に混合し、固形分中のBa濃度を70wt%(重量%)に調製すると、塗料の容積濃度は40%になります。
塗料の樹脂成分が減ると、膜厚方向の収縮は大幅に減少し、目やせを防止できると考えられます。なお、塗膜の透明性は、ナノツボコートを混合しても変わりません。実際にナノツボコートをUV塗料に混合して、効果を試してはいません。機会があれば、実験してみたいと思います。ナノツボコートの利用に関する情報は、下記の文献を参照してください。
・坪田実、塗料・塗装のトラブル対策、日刊工業新聞社、2015年
・遠藤昌之・坪田実・福井寛、J.Jpn.Soc.Colour Mater.(色材)vol.66、1992年、P.257
・坪田実・長沼桂・櫻井義勝、塗装工学vol.48、No.4、2013年、P.143
また、塗料の硬化に使用するUVランプとして、LEDが使われはじめました。UV-LEDランプの波長域は、健康線用、複写用蛍光灯レベルの330~385nmです。殺菌灯レベルの波長域254nmに到達していないものの、いろいろな利点があります。特に、ランプの寿命が従来品の100倍以上長く、電力量も大幅に節減できるので、装置がコンパクトになります。
3. しわ:下塗り塗膜の硬化不足による欠陥
全9回で下記の内容を解説しています。
- 第1回 塗装とは?はけ塗りの方法とは?
- 第2回 ローラブラシ塗り・浸せき塗り・電着塗装法
- 第3回 液膜転写法とは?
- 第4回 スプレー塗装の原理と種類
- 第5回 塗膜形成時に起こる欠陥
- 第6回 流動性と表面張力の影響による欠陥
- 第7回 塗膜形成後に生じる欠陥
- 第8回 割れの原因と対策とは?
- 第9回 塗膜形成後の欠陥「剥がれ」とは?


