

前回に引き続き、塗装時、乾燥時に起こる欠陥について見ていきます。今回は、塗料の流動性と表面張力の作用によって起こるレベリングと、それに関係するへこみ、はじき、ピンホール、泡などの仕上がり外観に影響を与える欠陥現象について解説します。
第6回「流動性と表面張力の影響による欠陥」を解説していきます。

1. レベリングと仕上がり
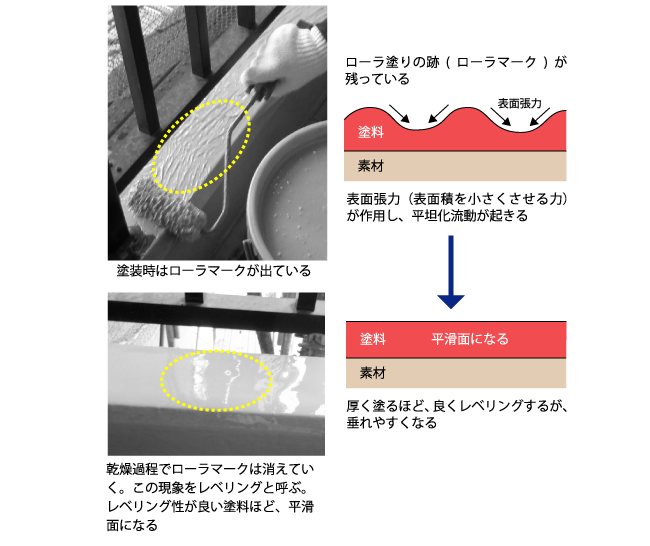
ローラブラシ塗りの直後の塗面は、図1のようにローラマークができます。その後、表面張力の作用で平坦化するように流動します。この現象をレベリングと呼びます。流動性と表面張力γのバランスが取れていると、良い仕上がりになります。
しかし、流動性と表面張力γのバランスが崩れると、垂れやゆず肌といった欠陥が生じます。欠陥がある場合は、乾燥後に研磨して塗り直さなければなりません。このような流動性と表面張力γが作用する仕上がりの欠陥現象を整理すると、次のようになります(図2)。塗料の粘度が高く、塗り肌からレベリングが十分に進まないときには、ゆず肌になります。塗料をシンナーで薄めすぎると、額縁現象が発生します。
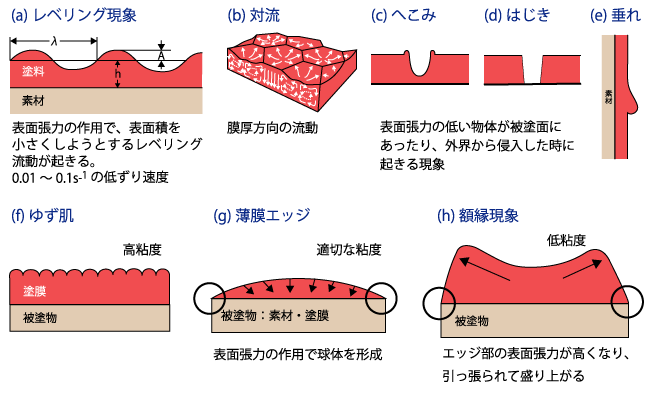
表面張力γとは、表面積を小さくしようとして作用する分子同士の引っ張り合う力です。一般的に、表面張力γは、塗膜になる樹脂成分の方が、シンナーよりも高くなります。塗面のエッジ部の塗料からシンナーが速く揮発するので、表面張力γがわずかに高くなります。その結果、エッジ部の塗料が内部の塗料を引張り、額縁現象が発生します。
その他にも、膜厚方向に表面張力差と温度差があると、均一になろうとして、対流と呼ばれる流動が発生します。その結果、図2(b) のように、微細なセルを形成します。表面層の方がシンナーの揮発が速く、気化熱で低温になり、γも高くなります。これにより、各セル内で内部の塗料が表面層へ移動する対流が起きます。対流が継続して起こると、シンナーの揮発速度が高まり、乾燥・硬化を促進します。水性塗料では対流が起きず、内部の水の揮発速度は、溶剤型塗料に比べて極めて遅くなります。そこで塗装面に熱風を当てながら、温度拡散で水分を揮発させる手段が必要になります。この操作をフラッシュオフ(Flash-off)と呼びます。
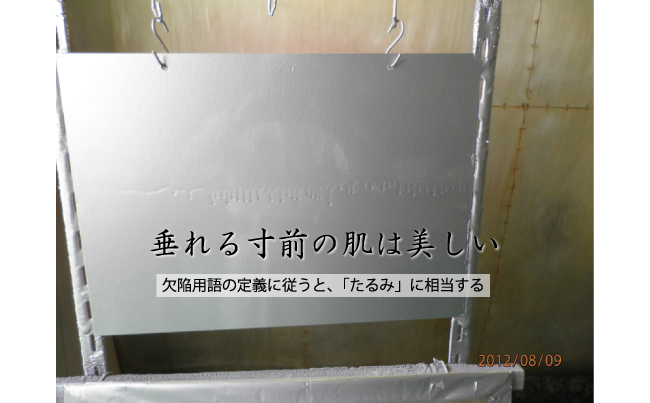
スプレーガンでの塗装の場合、良い仕上がりを得るためのコツは、「垂れる寸前」の感覚をマスターすることです。私はスプレーガンによる塗装を習ったとき、図のように「垂れる寸前」の塗り肌が平滑な塗面(良い仕上がり)になると教えられました。ゆず肌状に吹き付けると、垂れる心配はありませんが、鮮映性(塗面に凹凸がなく、写像が鮮明に見えること)の良い塗り肌になりません。
実際に練習を重ねていくと、「垂れる寸前」が平滑面であることを実感できます。熟練してくると、自分の目で塗り肌を見ながら塗料の噴出量やガンの運行速度を調節し、膜厚が均一で、良い外観に仕上げることができるようになります。
一方、はけ塗り、ローラブラシ塗りの極意は、塗り付け・ならし・むら切り(はけ目通し)を行って、凹凸の高さとピッチ(間隔)がほぼ等しい塗り肌にすることです。その後、塗料の表面張力γにより平坦化(レベリング)し、平滑な塗面になります。
垂直面に塗料を塗る場合は、重力の作用で垂れようとします。塗装の前後で、塗料の見かけの粘度ηaと表面張力γが変化しなければ、レベリングの良否は降伏値σ0の大きさに左右されます。降伏値σ0とは、粘弾性体の特徴を表す値で、降伏値σ0以下では固体として挙動し、流動しません。降伏値σ0を超えると流動を始めます。
降伏値σ0が小さければレベリングしやすいものの、垂れも生じやすくなります。一方、降伏値σ0が大きければ、レベリングは阻止され、はけ目が残ります。レベリングしやすく、垂れない塗料へのニーズが高まっているため、塗料メーカはいろいろな知恵を出して、作業性の良い塗料を開発しています。
レベリングの評価試験
レベリングは、塗料を厚く塗るほど、またピッチが小さいほど、起こりやすくなります。これを利用して、試験器(アプリケータ)が考案されました。その概要を解説します(図4)。
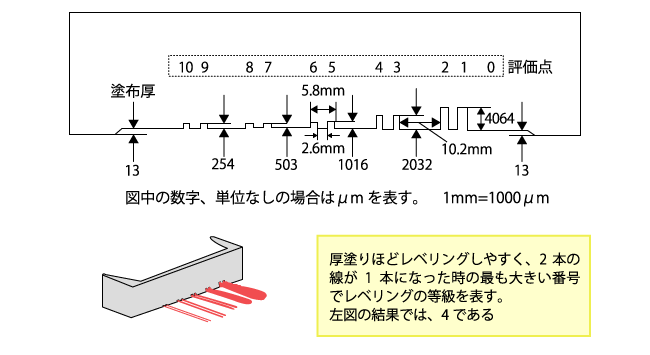
平らな板上に塗料を塗布したとき、決まった形に塗料の筋ができるように、さまざまな大きさの長方形の切れ込みが、2本ずつ1組となってアプリケータに刻まれています。膜厚が小さいほど、レベリングが起こりにくいので、評価点が高くなります。また、全塗布幅にわたって薄い塗膜が塗布されるように、基板とアプリケータの間に狭い隙間(図4では13μm)が空いています。これは、切れ込みの厚さが異なっても、どの部分にも均一に表面張力γが働くようにするためです。
実際の試験の手順としては、まず、塗料を平滑なガラス板か、ブリキ板、あるいはこれら水平面に置かれた表面コート紙(塗料の染み込みを防ぐ)の上に塗布します。そのまま乾燥・硬化させ、2本組の筋が部分的に、あるいは完全にくっついて1本になっているかを検査し、1本になっている最も大きい評価点を記録します。評価点の大きい塗料ほど、膜厚が小さくても平坦化するので、レベリング性は良好と評価します。
2. へこみ・はじき:表面に凹部を生じる欠陥
へこみ・はじきとは、塗膜が押しのけられたような凹部を生じる現象です。
へこみ・はじきの原因
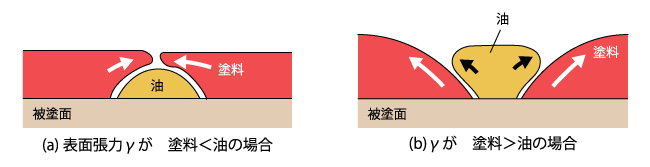
被塗面に油などの不純物が付着したとき、塗料との間で表面張力γの差を生じることが原因です。この現象の挙動は、塗料と不純物の表面張力γの大小関係によって異なります(図5)。図5の左図のように、油の表面張力γが塗料よりも大きい場合、塗料は油を包み込むようにぬれ広がります。平滑な塗面になりますが、不純物の上の塗料は、被塗物に付着していません。一方、図5の右図のように、油の表面張力γが塗料よりも小さい場合、塗料と油が引っ張り合い、油が押しのけられて、へこみ(英語ではCrater)やはじき(英語ではCissing、Crawling)が発生します。
へこみ・はじきの再現実験
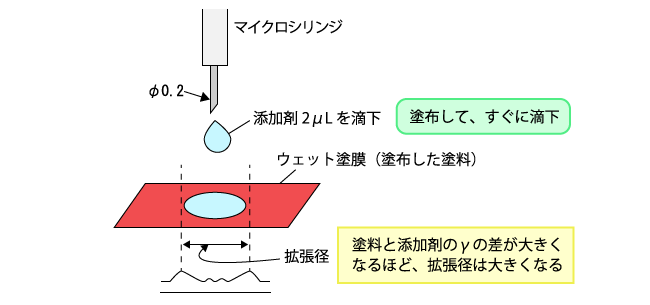
図6の試験を行うことで、凹部を生じる現象が再現できます。
へこみ・はじきの対策
使用中の塗料と相いれない物質が混入しないように、塗装環境を整備することが重要です。スプレー塗装などで、圧縮空気に不純物(水や油など)が入らないようにします。例えば、梅雨時にぬれた傘を乾燥炉のそばで乾かさないように気を付けてください。傘に染み込んだ撥水剤が揮発して、塗装面に付着しはじきが発生します。
3. ピンホール・泡:表面に穴を生じる欠陥
全9回で下記の内容を解説しています。
- 第1回 塗装とは?はけ塗りの方法とは?
- 第2回 ローラブラシ塗り・浸せき塗り・電着塗装法
- 第3回 液膜転写法とは?
- 第4回 スプレー塗装の原理と種類
- 第5回 塗膜形成時に起こる欠陥
- 第6回 流動性と表面張力の影響による欠陥
- 第7回 塗膜形成後に生じる欠陥
- 第8回 割れの原因と対策とは?
- 第9回 塗膜形成後の欠陥「剥がれ」とは?


