

前回は、ローラブラシ塗りや浸せき塗りなどの直接法と、電着塗装法について解説しました。今回は、ロールコーターやカーテンフローコーターといった機械を使う液膜転写法について説明した後、塗料が受けるずり速度の求め方と、ロールコーターの仕上がり性に及ぼす塗料の粘弾性の影響を解説します
第3回「液膜転写法とは?」を解説していきます。

1. 液膜転写法
液膜転写法は、ロールコーターまたはカーテンフローコーターという機械により、一定の厚さの塗膜を作り、転写していく方法です。カーテンフローコーターは、主として合板、スレート板や建具など平板状の被塗物しか採用されていません。ロールコーターは、金属製品のライン塗装で使用されています。平板の被塗物ではコイル状に巻かれた薄い鋼板の高速塗装(50~400m/ 分)や、曲面では製缶工程における円筒缶の表面塗装にも採用されています。
ロールコーター
ロールコーターには、ナチュラル型とリバース型の2種類があり、原理を図1に示します。まず、ピックアップロールで塗料を均一に巻き上げます。次に、塗料はドクターロールへと移送され、均一な厚みの液膜に調整されます。最後にコーティングロールに移送され、被塗物に塗料が転写されます。
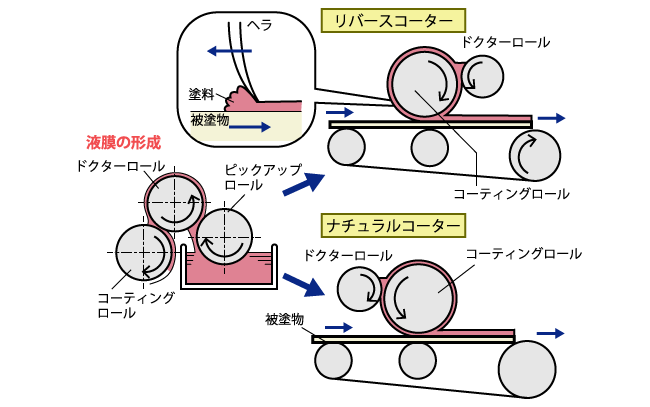
ナチュラル型は、コーティングロールと被塗物の移動方向が同じで、リバース型は逆向きです。ナチュラル型は、均一化した液膜の断面をコーティングロールで引き裂きながら塗布します。一方、リバース型は、ロールに移送された液膜をそのまま被塗物に転写・塗布します。ナチュラル型は液膜を引き裂くために、リバース型に比べると平滑な塗装面が得られにくく、膜厚の調整も難しくなります。
カーテンフローコーター
カーテンフローコーターによる塗装の原理を、図2に示します。はじめに、塗料をポンプで吸い上げ、ヘッドへ送ります。吸い上げた塗料を、ヘッドの下の隙間(スリット)から押し流すと、カーテンのような液膜ができます。
続いて、コンベヤに乗せた被塗物を、液膜のカーテンに一定速度で通過させ、塗装します。カーテンの厚さが均一ならば、塗り付け量は均一になります。とても作業効率が良い塗装方法で、一定寸法の平板の塗装に適しています。
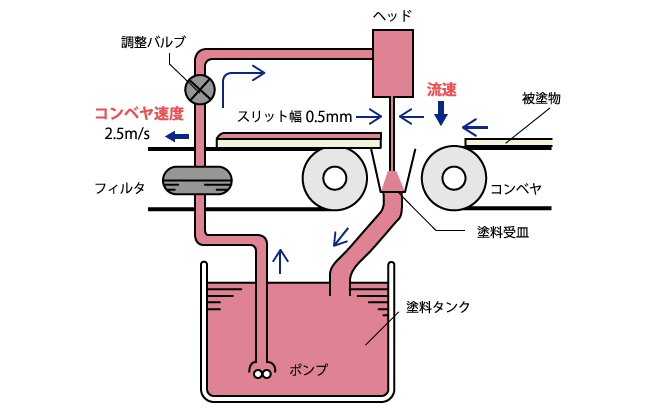
カーテンフローコーター方式の欠点は、曲面を持つ被塗物には塗れない部分が生じることです。また、塗料を流すスリット幅を0.4mm 以下にすると、カーテンが途切れやすくなってしまうので、最低でも0.5~0.6mm程度が必要です。そのため薄く塗るのは機構上難しいといえます。
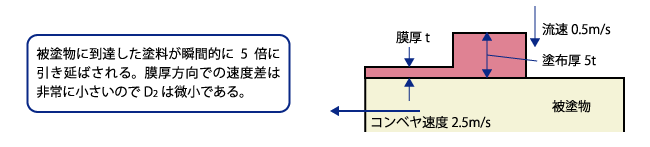
塗膜の厚さは、被塗物の移動速度(コンベヤの速度)に依存します。例えば、カーテン状の塗料が流れる速度を0.5m/s、コンベヤの速度を2.5m/s とすると、塗料は5倍に引き伸ばされます。スリット幅が0.5mmとすると、塗付膜厚は0.5/5=0.1mmとなります。
2. 塗料が受けるずり速度
実際に使われている塗料は、多少なりとも弾性を持つ粘弾性体です。それゆえ、見かけの粘度ηaは、塗装時に塗料が受けるずり速度Dの増大に伴い、図3のように変化します。
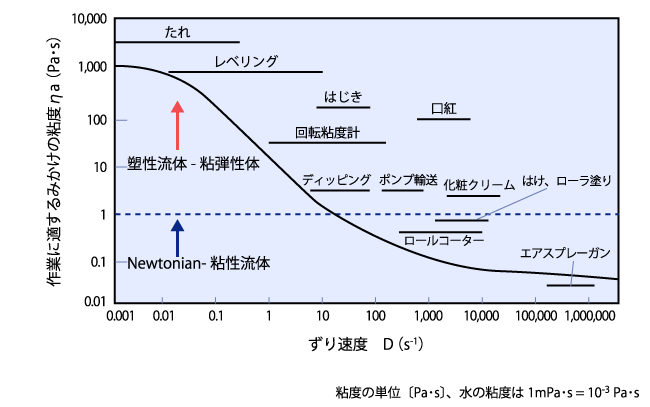
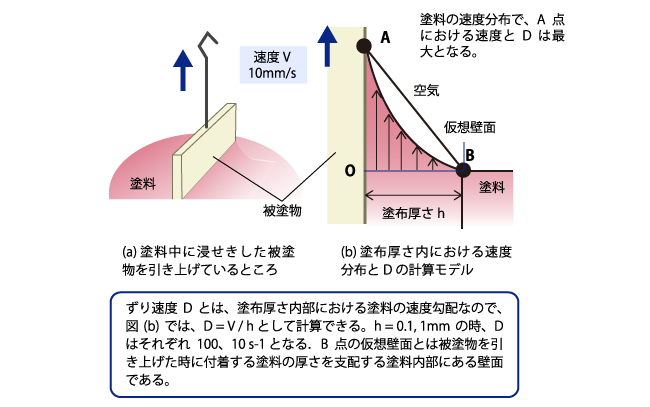
塗装方法によって、ずり速度Dは大きく変わります。ずり速度Dが一番小さい塗装方法は、浸せき塗り(ディッピング)です。塗料槽から引き上げるときのずり速度Dの求め方を、図4で説明します。
次に、ロールコーター、カーテンフローコーターそれぞれで、塗料がどの程度のずり速度Dを受けるのかを解説します。
ロールコーターでのずり速度
ロールコーターのずり速度を求めるための模式図を、図5に示します。塗料が大きなずり変形を受けるのは、ピックアップロールで塗料が巻き上げられるB点と、膜の厚さを調整するドクターロールに転送されるC点です。コーティングロールから被塗物に転写されるときには、速度勾配は小さいのでずり速度Dは無視できます。
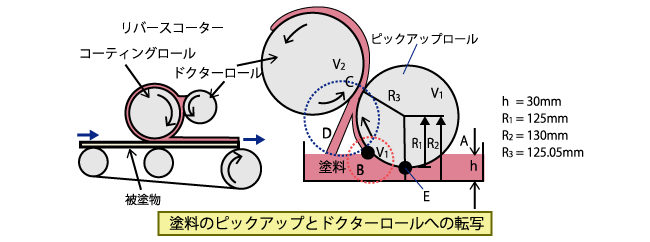
具体的にずり速度を求めていきます。ピックアップロールのB点におけるずり速度をD B とします。D B の求め方は、図4で示した塗料槽から引き上げるときのずり速度Dと同様に考えます。仮想壁面までの厚さは、ロールに付着した塗料の膜厚になります。ピックアップロールの回転速度 V 1 = 1m/s 、付着厚さを0.1、0.2mmとすれば、ずり速度D B はそれぞれ、10,000、5,000s -1 になります。
次に、ドクターロールのC点でのずり速度DCを求めます。ピックアップロールとドクターロールの間隔をΔt、ドクターロールの回転速度をV2とすると、次の式が成り立ちます。
D C =( V 2 -V 1 )/Δt
ここで、V 2 =1.5m/s、Δt=50μmを上記の式に入れると、D=10 4 s -1 となります。速度差が大きく、ロール間隙が小さいほど、ずり速度D C は大きくなります。
カーテンフローコーターでのずり速度
続いて、カーテンフローコーターでのずり速度を求めます。図2のカーテンフローコーターの原理の図において、塗料が受けるずり速度Dは、ヘッドから押し出された塗料がスリットを通過するときの値D
1
と、カーテン状の液膜が塗布されるときの値D
2
です。D
1
を求めるためには塗料の流速Vを知る必要があります。スリット幅を0.5mm、カーテンヘッド幅400mm、塗料の吐出量を0.1L(10
5
mm
3
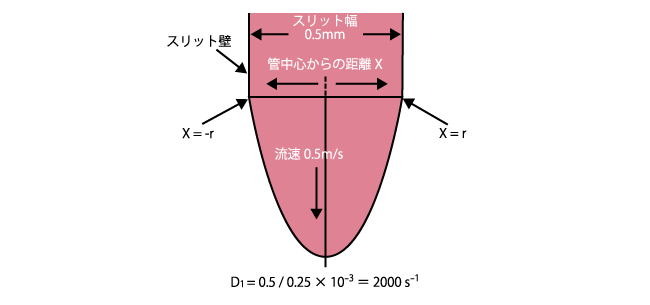
)/s とすると、流速V=0.5m/s が得られます。スリット中心部の塗料の流速V=0.5m/s、スリット幅0.5mm から、図6に示すモデルでD
1
を求めます。流速Vは、スリットの中心部が最も大きく、端部では0になります。スリット中心部から端部までの距離X は0.25mm であり、中心部のVとの間の速度勾配がD
1
になります。D
1
は、0.5/(0.25×10
-3
)=2,000s
-1
と計算できます。
次に、ずり速度D 2 を図7に示すモデルで推定します。前述のように、カーテン状になった塗料が被塗物に到達した瞬間に5倍に引き伸ばされるときには、膜厚方向での速度差は非常に小さく、ずり速度D 2 は微小と考えられます。
3. ロールコーターでの仕上がりに影響を及ぼす要因
全9回で下記の内容を解説しています。
- 第1回 塗装とは?はけ塗りの方法とは?
- 第2回 ローラブラシ塗り・浸せき塗り・電着塗装法
- 第3回 液膜転写法とは?
- 第4回 スプレー塗装の原理と種類
- 第5回 塗膜形成時に起こる欠陥
- 第6回 流動性と表面張力の影響による欠陥
- 第7回 塗膜形成後に生じる欠陥
- 第8回 割れの原因と対策とは?
- 第9回 塗膜形成後の欠陥「剥がれ」とは?


