

NC工作機械は、加工に必要な情報を盛り込んだNC プログラムを作成し、そのプログラムを実行することにより自動加工を行います。プログラムの作成方法は、マニュアルプログラミングやCAD/CAMシステムなどのソフトウェアを利用したものがあります。NCプログラムについて解説します。
第3回「NCプログラム」を解説していきます。
第3回もくじ

1. NCプログラミングの方法
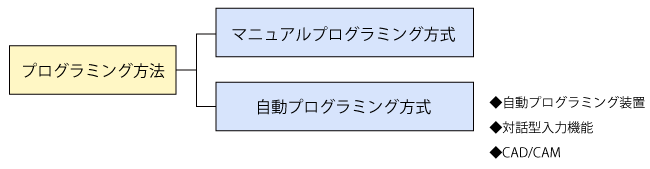
機械図面に描かれた製品・部品をNC工作機械で加工するためには、NCにわかる言葉(NC言語)で、機械動作の情報を細かく正確にNCプログラムの中に入れておくことが必要です。NCプログラムを作成することをNCプログラミングといいます。図1に示すように、NC加工のプログラミング方法は大きく2つに分けることができます。
一つはマニュアルプログラミング方式で、機械図面から加工内容を読みとり、加工工程や使用工具、加工条件、取り付け具などを決定します。そして、電卓などにより、工具の回転数や送り速度などの加工条件をはじめ、工具経路の指示に必要となる座標値などを計算してNCプログラムを作成します。
もう一つは自動プログラミング方式で、ソフトウェアにより自動的にNCプログラムを作成する方式です。3次元加工のように形状が複雑なときや、高度な計算が必要な場合は必要不可欠です。対話型入力機能やCAD/CAMが多く利用されています。
作成したNCプログラムをNC装置に読み込ませるには、テキストファイル化してソフトウェアにより転送、あるいはNC操作盤から直接入力(MDI:Manual Data Inputという)します。
2. マニュアルプログラミング
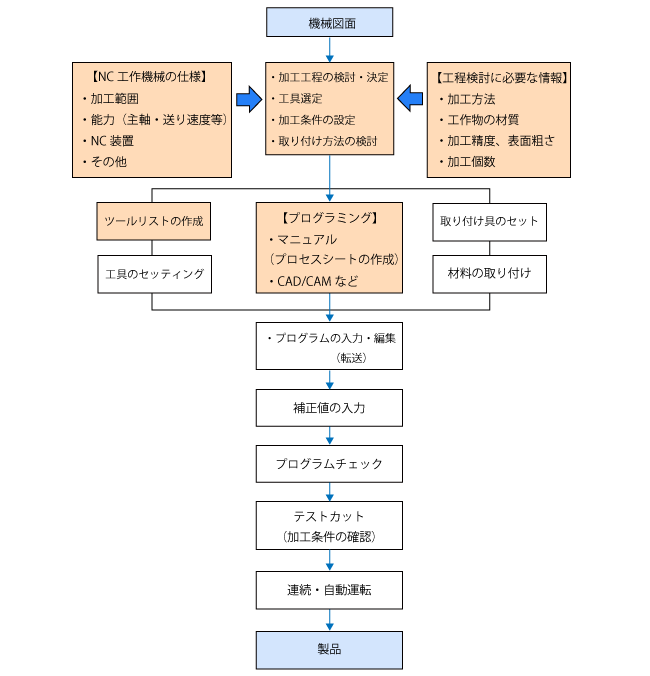
図2は、機械図面から製品が出来上がるまでの流れを示しています。マニュアルでNCプログラムを作成するためには、NC工作機械の仕様をはじめ、加工方法や工具、加工条件に関する知識、加工工程の検討能力などが必要です。また、プログラミング関連では、各種NCコードの意味や指令方法とあわせ、座標系やプログラム構成、最小設定単位などの理解も必要となります。
1)NCプログラム作成時の検討事項
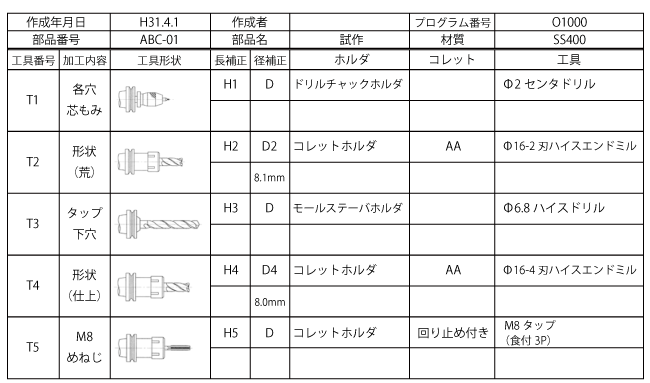
NCプログラムの作成にあたり、加工に必要な情報を機械図面から読み取ります。その情報をもとに、加工方法や加工工程、工具、加工条件などを検討・決定します。決定した事項は図3に示す加工工程表や、図4に示すツールリストなどにまとめ、それをもとにプログラムを作成します。
・図面情報の読み取り
材質、形状、基準、寸法、精度、表面粗さ、個数など。
・加工方法の検討
ど の工作機械(加工方法)を使用するか?
・加工工程の検討、加工工程表の作成
図面の要求を満たすため、どのような順序で加工するのか?
・工具選定と加工条件設定、ツールリストの作成
どの工具(種類・材種)を使うか?加工条件は?
・取り付け方法の検討
どこを固定するか?取り付け具は何を使うか?

2)座標軸
NC工作機械における座標軸は、図5に示すようにX軸、Y軸、Z軸の3つの直交した直進軸と、それぞれの軸回りにA軸、B軸、C軸の3つの回転軸から成ります。ただし、NC旋盤はX 軸、Z軸の2軸、立形マシニングセンタはX軸、Y軸、Z軸の3軸、5軸制御マシニングセンタは直進3軸と回転2軸、というように工作機械のタイプにより駆動する座標軸は異なります。
Z軸:工作機械の主軸と平行にとり、正(+)の向きは工作物から遠ざかる方向になります。
X軸:Z軸に直交する平面内で主に加工作業をする軸をとります。立形マシニングセンタでは左右方向になります。
Y軸:Z軸に直交する平面内でX軸に直交する軸をとります。立形マシニングセンタでは前後方向になります。
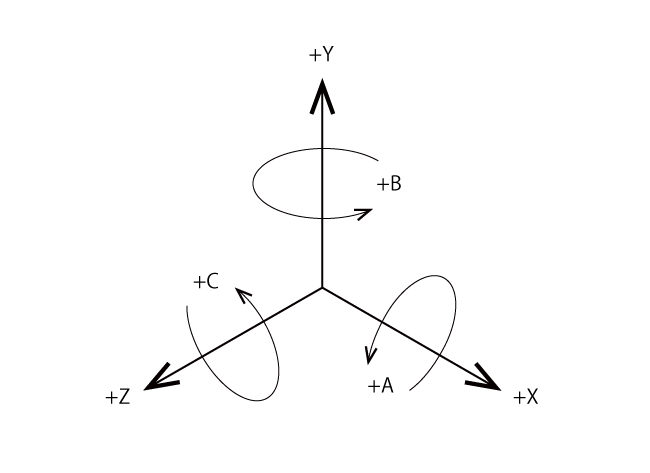
座標軸と運動の記号は、JIS-B6310 に規定されています。図6のように座標軸の直進3軸は、右手の親指をX軸、人差し指をY軸、中指をZ軸とし、指先の方向が各軸の正(+)の方向と決められています。これを右手直交座標系といいます。

この規格は、工作物に対する工具の運動をもとにプログラミングができることを目的としており、指先の方向に工具が動けば正方向となります。すなわち、実際には工具が一定の位置で固定され、工作物側が動くような工作機械であっても、プログラムを作成するときは、工作物に対して工具がどちらに動いているかを考えればよいのです。
立形マシニングセンタを例に解説します。図7は主軸頭が上下移動、テーブルが左右・前後移動するタイプの機械です。主軸頭が上に移動、すなわち工具が工作物から遠ざかるため、Z軸は正方向となります。テーブル(工作物)が左に移動した場合は、工作物を固定して考えると工具は右に移動したことになるため、X軸は正方向となります。Y軸も同様で、テーブル(工作物)が手前に移動すると正方向です。

図8に示すように、NC旋盤の場合も主軸と平行な軸がZ軸で、工具が工作物から遠ざかる右向きが正方向となります。また、工作物の直径方向がX軸にあたり、直径が大きくなる方向へ工具が動くと正方向です。したがって、刃物台が対向側にある図のようなタイプと、刃物台が手前側にあるタイプでは正方向は逆向きになります。

3)座標系
NC工作機械において、工具や工作物を移動させるためには、決まった点からの位置情報が必要となります。工具や工作物の位置関係を明確にするのが座標系です。NC工作機械で取り扱う座標系には、機械座標系とワーク座標系の2種類があります。
・機械座標系
NC工作機械は機械固有の基準点が設定されており、これを機械座標系原点(機械原点ともいう)といいます。機械座標系原点の位置はメーカや機種により異なりますが、多くは各軸のプラスストロークエンドに設定されています。また、この原点を基準とした座標系のことを機械座標系と呼びます。工具や工作物の移動指令を機械座標系で与えることは少なく、ワーク座標系の原点設定や工具交換位置の設定などで利用されます。
・ワーク座標系
NCプログラム作成時の基準点をワーク座標系原点(ワーク原点、プログラム原点ともいう)といいます。また、この原点を基準とした座標系をワーク座標系と呼び、工具や工作物の移動指令はワーク座標系で与えます。通常、プログラム作成者が、段取り作業やプログラミングのしやすさ、機械図面上の基準などを考慮して原点を決定します。
4)プログラムの構成
・キャラクタ
キャラクタとは、NCプログラムに使用する数字や文字、記号のことで、次の3種類に分類できます。全角や小文字は受け付けません。メーカや機種により、使用しない文字もあります。
数 字: 1234567890
英文字: ABCDEFGHIJKLMNOPQRSTUVWXYZ
記 号 :-(マイナス)、/(スラッシュ)、.(小数点)、;(セミコロン)、()(括弧)
・ワード
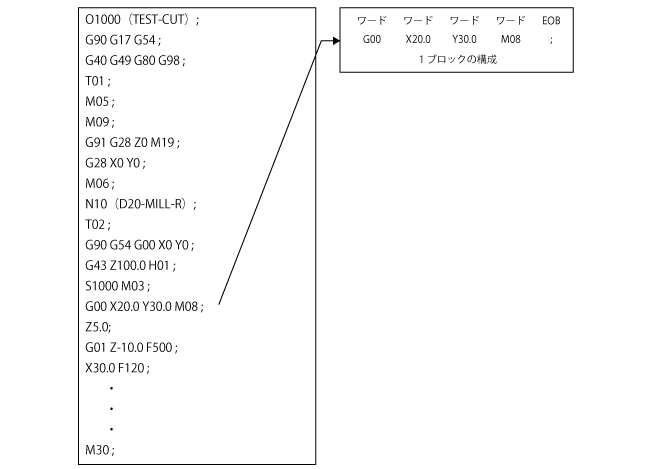
図9に示すように、ワードは英文字と数字により構成されます。数字の前にくる英文字をアドレスといい、後ろにくる数字の意味を表します。数字のことをデータといいます。
・ブロック
図9に示すように、ワードがいくつか組み合わされて一つのブロックを構成します。ブロック内のワードは順不同でかまいません。通常はプログラムを確認しやすくするため、最初にGコード、次にXYZなどのディメンションワード、最後にMコード、などのように、一定の順序で指令するようにします。各ブロックの最後には、ブロックの終了を表すEOB(End of Block)の記号を入れます。EOBの表示では「;」や「*」等が使用されます。NCプログラムは、このブロックがいくつか集まることにより構成されます。
5)移動量と最小設定単位
NC 工作機械に移動指令を与えるには、移動させる座標軸のアドレスX、Y、Z などに、移動量または座標値を付加します。例えば、X 軸の正方向へ50.0mm移動させる場合は次のようになります。
・X50000 ——- 整数入力
・X50.0 ——- 小数点入力
・X50. ——- 小数点入力(省略形)
このように、小数点を付けない「整数入力」と、小数点を付ける「小数点入力」という方法があります。「整数入力」ではNC 工作機械に設定されている単位により移動量が異なります。これを最小設定単位といい、多くの機械は1/1000mmに設定されています。この場合、一の位が1/1000mm(1μm)となるため、50000と入力することで50mmの移動量となります。ただし、最近はNC 工作機械の精度が向上しており、最小設定単位が1/10000mmの機械もあるので確認が必要です。
マニュアルでプログラミングするときは、一般にプログラミングのしやすさや、プログラムの互換性を考慮して「小数点入力」します。このときの注意点は、小数点を付け忘れないことです。小数点を忘れてX50と指令すると、0.05mmしか移動せず、干渉事故などの原因にもなります。X50.0のように、小数点下一桁目に0を付けるのは、小数点の付け忘れをチェックしやすくするためです。ちなみに、負方向へ移動させる場合はX-50.0と指令します。
3. CAD/CAM
全6回で下記の内容を解説しています。
- 第1回 NCとは
- 第2回 NC工作機械の種類とその特徴
- 第3回 NCプログラム
- 第4回 NCコード
- 第5回 NC加工の段取り作業
- 第6回 プログラムチェックから連続運転までのポイント


