

前回はNCの定義や制御方式などについて説明しました。今回はNC工作機械の種類と特徴について解説します。NC工作機械には加工対象物や加工方法、加工精度に応じ、多くの種類が存在します。その特徴について、汎用工作機械と比較して解説します。また、NC工作機械の種類および、代表的なNC旋盤、マシニングセンタを取り上げて、構成などについて解説します。
第2回「NC工作機械の種類とその特徴」を解説していきます。

1. NC工作機械の特徴
工作機械は、汎用工作機械とNC工作機械に大別できます。汎用工作機械は、作業者が各種ハンドルを操作して1つの製品・部品を作り出すものです。操作には技能が必要となります。加工中の音や振動のほか、発生する切りくずの色や形、加工面の状態などをもとに加工条件の適否を判断し、それに対応して加工を行います。一方、NC工作機械は、加工に係わる一連の動作をプログラム(NCプログラム)によって実行する工作機械です。加工を始めると最後まで自動で加工を行うため、プログラムには最適な加工情報を盛り込まなければなりません。
汎用工作機械とNC工作機械の特徴をそれぞれみてみます。
1)汎用工作機械
・単品加工に有利
加工前の段取り作業が少なく、すぐに加工に取り掛かれるため、加工個数が少なければNC工作機械より早く加工ができます。
・加工技術が習得しやすい
加工現象を見ながらの加工となるため、加工条件の変更に応じた現象確認ができ、加工技術が習得しやすくなります。
・加工技能が必要
人の手でハンドルを操作して加工するため、加工形状や精度に応じた技能が必要となります。
・複雑形状の加工は困難
円弧形状の加工など、総形工具や冶具を準備すれば加工できるものもありますが、自由曲面など複雑形状の加工は非常に困難です。
2)NC工作機械
・加工品の均一性に優れる
位置決め精度、繰り返し精度が高いため、加工精度が安定し、寸法や形状測定の回数が軽減できます。また、組み立てが容易になります。逆に精度管理を怠れば、不良品が多発してしまいます。
・加工効率が良い
一度、段取り作業を行ってしまえば、加工をしている時間の割合が高く、効率よく加工が行えます。
・複数台のかけもちが可能
プログラムによる自動運転となるため、ひとりで複数台の加工機を担当できます。
・長時間の無人化運転が可能
工具自動交換装置や自動工作物交換装置などを装備することにより、FMS(Flexible Manufacturing System)やFMC(Flexible ManufacturingCell)などの構築が可能となります。
・安全性が高い
通常堅固なカバー類により囲まれているため安全性が高くなります。
・設備が高価
周辺設備も必要となることが多く、汎用工作機械より設備が高価になります。
・プログラム作成が必要
加工を行うためにはプログラムの作成が必要となり、作成方法を覚えなければなりません。
以上のように、両者には一長一短がありますので、特徴を十分理解したうえでの使い分けが必要です。
2. NC工作機械の構成
NC工作機械はNC制御盤と機械本体で構成されます。機械本体の構成についてはNC工作機械の種類によりさまざまです。ここでは代表的なNC工作機械であるNC旋盤、マシニングセンタの構成についてみてみます。
NC旋盤の構成は以下のようになっています。
1)主軸台
工作物を回転させる主軸がついている部分で、主軸を回転させるモータと変速機を有します。主軸には通常、工作物を取り付けるチャックがついています。
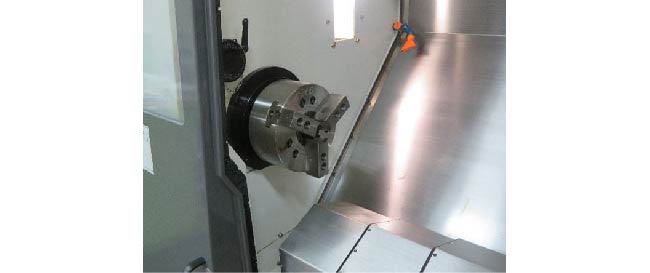
代表的なチャックは以下の通りです。
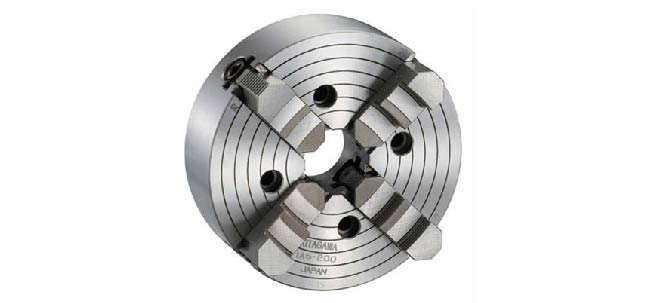
・四つ爪単動チャック(インデペンデントチャック)
工作物を把握するための爪が4つ付いており、それぞれを単独で動かすことができます。そのため、工作物の芯を主軸回転中心に一致させて固定(チャッキング)するには技能が必要です。これを芯出し作業といいます。逆に、主軸回転中心と工作物の芯をずらすことにより、偏芯加工が可能となります。
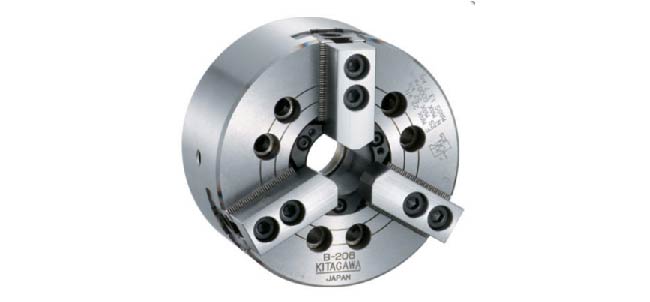
・三つ爪スクロールチャック
工作物を把握するための爪が3つ付いており、すべてが連動するため、自動的に芯出しが行えます。NC旋盤で使用される一般的なチャックで、空気圧や油圧を利用して開閉します。
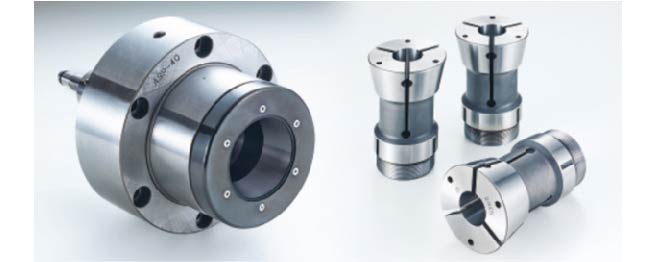
・コレットチャック
コレットとは、すり割りの入った穴の空いた部品です。コレットを介して主軸に工作物をとりつけます。コレットの穴径は把握したい工作物の直径にあわせて選択します。把握時の再現性が高く、高精度に芯出しすることができます。
2)刃物台
工作機械で使用される工具のことを総称してバイトと呼びます。バイトは刃物台に取り付けられます。代表的な刃物台は以下の通りです。
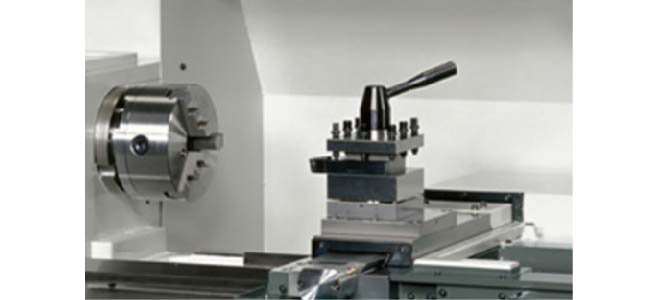
・水平タイプ
汎用工作機械である普通旋盤と同じタイプの刃物台です。水平タイプの刃物台で取り付けができるバイト本数は最大4本までです。
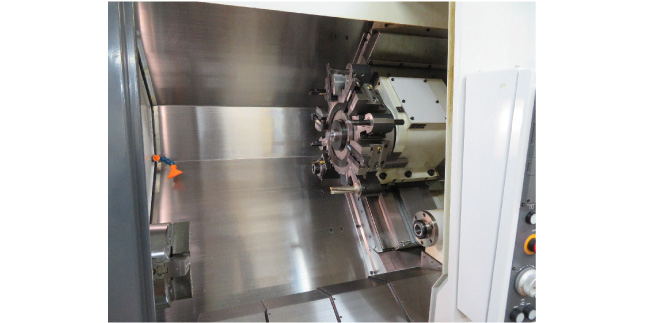
・タレットタイプ
多角形状をしたタレットにバイトを取り付け、タレットの回転により工具を交換します。取り付けられるバイトの本数は機種によって異なります。刃物台の重量が大きくなるため剛性が必要となります。
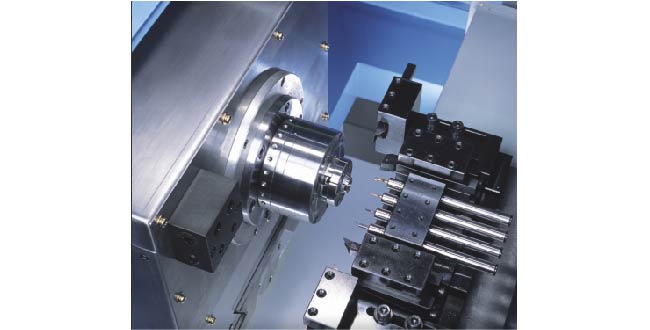
・櫛刃タイプ
横送り刃物台上にバイトを櫛刃状に取り付け、これらを順次使用するタイプです。構造的に繰り返し精度が高く、高精度な加工が可能です。反面、切りくずが溜まりやすいことや干渉しやすいことなどの欠点があります。
3)芯押し台
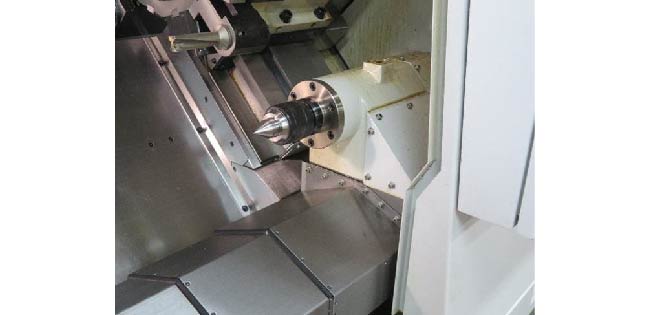
長尺の工作物をチャックだけで加工すると、切削抵抗によりたわみが発生して先太の形状になってしまいます。それを防止するため、芯押し台に取り付けられたセンタと呼ばれる治具で工作物先端を支えます。芯押し台にドリルをつければ、工作物の中心に穴をあけることも可能です。
4)ベッド
旋盤の本体を構成する台をベッドといいます。ベッドには以下のようなタイプがあります。
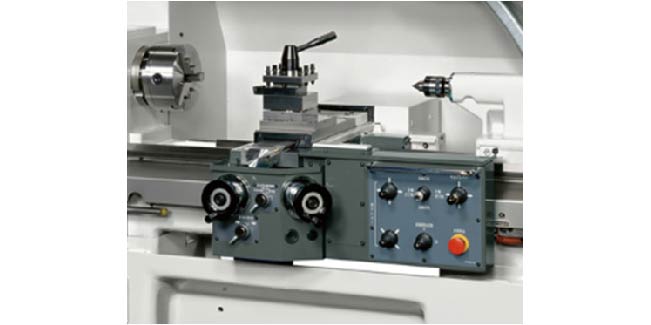
・水平タイプ
NC旋盤は直交2軸構成(X軸、Z軸)で、各軸に沿って刃物台が移動します。このタイプは、2軸が水平面内であるため機械製作上、精度が出しやすいのが特徴です。しかしながら、構造的に切りくずがたまりやすいという欠点があります。
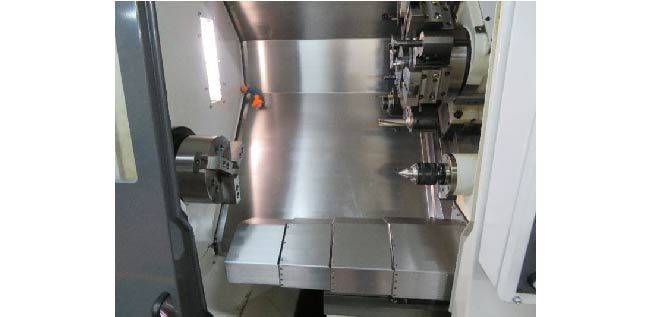
・スラントタイプ
直交2軸のうち、X軸の移動が斜め方向となっているのがスラントタイプです。切りくずが下に滑り落ち、溜まりにくいのが特徴です。
次にマシニングセンタの構成です。
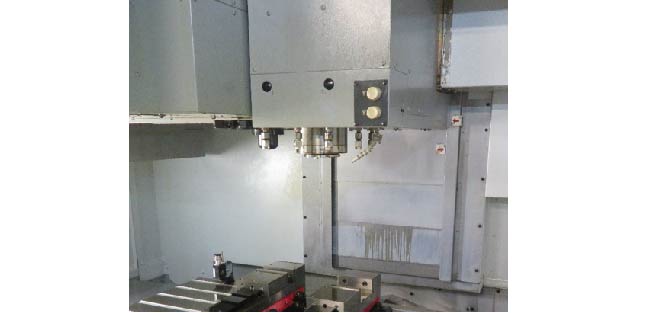
1)主軸頭
NC旋盤の主軸台と同様、マシニングセンタの主軸頭には主軸が備えられています。この主軸に切削工具を取り付けて回転させるため、モータや変速機が内蔵されています。最近では主軸が高速化しており、モータと直結したダイレクトドライブ方式が増えています。また、主軸端の多くはテーパ形状となっており、主軸と工具を結合するツールホルダは7/24テーパのBT(Bottle grip taper)シャンクが主流です。最近では主軸の高速化に伴い、1/10ショートテーパのHSK(Hollow Shank Kegel)シャンクが多く採用されています。
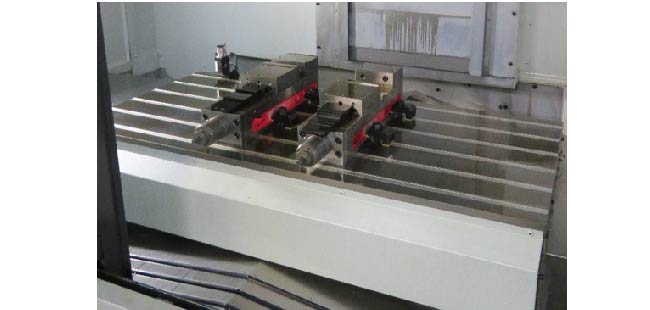
2)テーブル
工作物はテーブルに取り付けて加工します。比較的小さいブロック形状の工作物であれば、マシンバイスと呼ばれる取り付け冶具などで固定することが一般的です。大きな工作物の場合は、クランプキットと呼ばれる冶具などで押さえて固定します。テーブルへの冶具の取り付けについては、テーブルに施されているT型の溝にT溝ナットを差し込み、ボルトとナットで固定します。
3)ベッド
マシニングセンタ全体を支える基盤部分となります。その上にはテーブルを支えて案内するサドルやテーブルが配置されています。加工中は荷重が移動するため、変形の少ない構造になっています。
4)コラム
ベッドから垂直に取り付けられている柱をコラムといい、主軸頭を支えています。ベッドに固定されて動かない固定形コラムと、可動するトラベリングコラムがあり、マシニングセンタのタイプにより異なります。
5)自動工具交換装置
自動工具交換装置(ATC=Automatic Tool Changer)とは、主軸に取り付けられている工具と次に使用する工具を自動的に交換する装置のことをいいます。一般には、多くの工具を格納するツールマガジンと、交換するためのATCアームで構成されています。加工で使用する工具は、あらかじめツールマガジンに格納しておきます。プログラムで次に使用する工具番号を呼び出すと、ツールマガジンが回転して交換位置に待機し、ATCアームにより交換します。
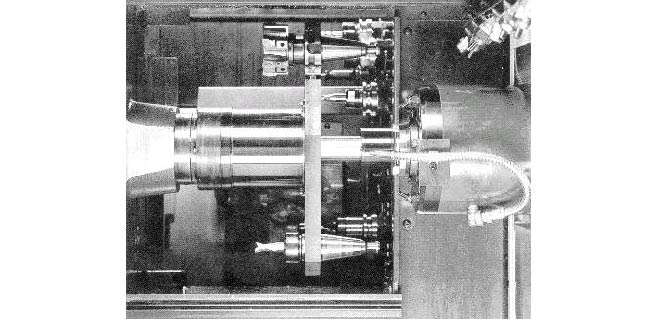
自動工具交換装置には、メモリランダム方式とツールポット固定方式の2つの方式があります。
・ツールポット固定方式
ツールポット番号と工具番号が一致する方式です。ツールポットとは、ツールマガジンにおいて工具を収納する筒状の入れ物のことです。また、ツールポットにはツールポット番号という番号が付けられています。例えば、1番のツールポットに格納した工具番号が1番となります。そのため、工具番号とツールポット番号の関係をNC装置側に登録する必要がありません。しかし、加工の終わった工具は元のツールポットに戻す必要があるため、加工中にツールマガジンを回して次工具の待機ができず、メモリランダム方式よりも工具交換時間が長くなってしまいます。
・メモリランダム方式
工具番号とツールポット番号に関連性はなく、加工の終わった工具は元のツールポットに戻るとは限りません。この情報はNC装置側で管理しているため、段取り作業の際にどの工具を何番のツールポットに格納したのかを登録する必要があります。この方式は、加工中にツールマガジンを回して次工具を待機させることができるため、工具交換時間が短いのが特徴です。
次に、NC旋盤とマシニングセンタに共通する構成を解説します。
1)NC操作盤
手動、自動を切り替えながら、NC工作機械を操作するための操作盤です。プログラムの入出力操作や編集をすることもできます。

2)クーラント装置
クーラントとは冷却材のことですが、NC旋盤やマシニングセンタなどの切削をする工作機械においては、一般に切削油のことをいいます。工作物や切削工具が切削熱により高温となるため、加工精度の安定や切削工具の寿命延長を目的にクーラントをかけて冷却します。クーラントの種類によっては潤滑効果を期待したものもあります。
3)チップコンベア
チップ(Chip)とは切りくずのことを指します。長時間の無人化運転をするため、切りくずを自動的に機外へ排出する装置です。加工方法や工作物の材質などにより切りくずの形状は大きく変化するため、チップコンベアにも幾つかのタイプがあります。
4)自動計測装置
使用している工具の長さや、加工された製品の寸法を自動的に計測する装置です。長時間加工していると工具は摩耗します。その影響により製品寸法が変化し、場合により不良品が多発することになります。そのため、定期的に計測を行い、その結果を用いて自動補正を行います。
3. NC工作機械の種類
全6回で下記の内容を解説しています。
- 第1回 NCとは
- 第2回 NC工作機械の種類とその特徴
- 第3回 NCプログラム
- 第4回 NCコード
- 第5回 NC加工の段取り作業
- 第6回 プログラムチェックから連続運転までのポイント


