

前回は、金属の腐食現象と、防錆(せい)・防食法について解説しました。今回から、さまざまな金属表面処理の各論に入ります。今回は、表面処理の中でも身近な物によく利用されている電気めっきを解説します。
第3回「電気めっき」を解説していきます。
第3回もくじ

1. 電気めっきの原理
電気めっきは、めっきしたい金属イオンを含む水溶液(めっき液)中で、めっき処理品を陰極(-極)、めっきしたい金属を陽極(+極)に用いて電解する表面処理です(図1)。
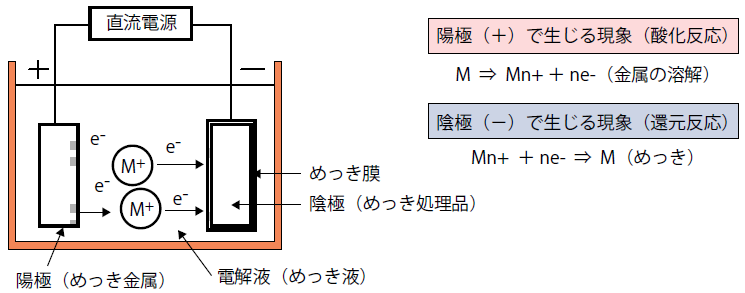
陰極では還元反応が起こります。電解液中の金属イオンM n+ が電子e n- を受け取り、金属Mとして表面に析出し、これがめっき膜になります。
陽極では酸化反応が起こります。電極の成分である金属がめっき液中に溶解して、めっき液中の金属イオンが補給されます。また、陽極にはめっき液に溶解しない金属が使用されることもあります。この場合、めっきしたい金属イオンを含む化学薬品を加えることで、めっき液中に金属イオンを補給します。
電気めっきにおける電極の役割は、安定して通電することです。電極に近い箇所には電流が多く流れるため、めっき速度が速くなります。一方、遠い箇所のめっき速度は極端に遅くなります。また、筒状製品の内面にはめっきができません。その場合は、補助電極を付加するなど工夫が必要です。
電解液はめっきしたい金属イオンを含む金属塩溶液で、必要に応じて添加剤を利用します。例えば、めっき膜に光沢を得るには光沢剤を、ピット発生を抑制して緻密な皮膜を得るには界面活性剤を添加します。
2. めっき工程
めっきの工程は、前処理、本処理、後処理の順に分けられます(図2)。
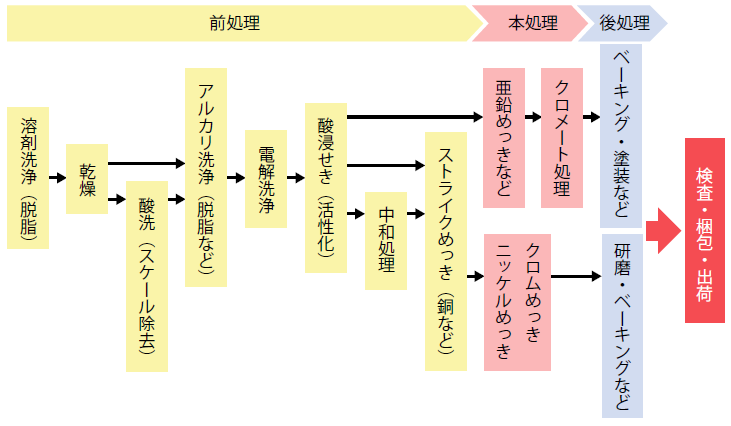
処理品の多くは機械加工や塑性加工で作られ、焼入れ・焼戻しなどの熱処理が行われています。そのため、処理品には加工油、熱処理油、防錆(せい)油などが付着しています。これらが残っていると、めっき膜の密着不良の原因となり、前処理段階で完全に除去する必要があります。
前処理工程では、処理品の加工履歴や材質によって最適な方法を選定します。例えば、酸化スケールの除去には酸洗を行います。脱脂には、溶剤洗浄、アルカリ洗浄、電解洗浄などを行います。めっき直前には酸浸せき、表面活性化を行います。活性化は、表面に残存している薄酸化層の除去するものでめっき膜の密着性向上に有効な前処理です。使用する酸の種類は、めっき処理品の材質によって異なるものの、塩酸や硫酸が一般的です。
活性化の後は、めっきの種類によって工程が異なります。亜鉛めっきの場合、すぐにめっきの本処理工程に入ります。ニッケルめっきやクロムめっきでは、多くの場合、銅の置換めっき(ストライクめっき)を行ってから、本処理工程に進みます。
めっき液への浸せきは、引っかけ(銅や黄銅製が多い)や、バレルを使用します(図3)。
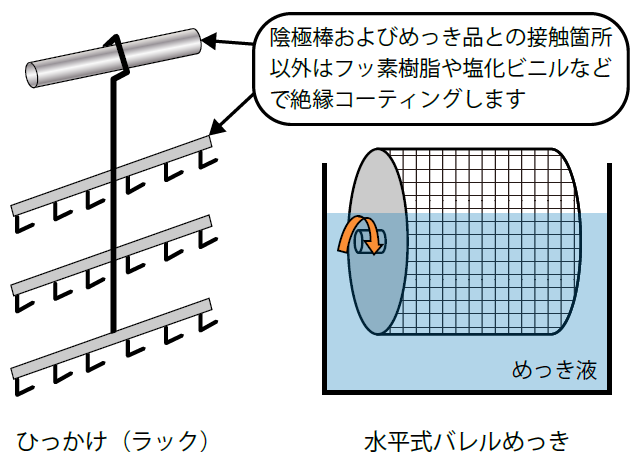
引っかけはラックとも呼ばれ、めっき品の形状や大きさによって、電極との位置関係、めっき中に発生するガス溜まりの有無、処理品の着脱の容易さなどを考慮し、適正なものを作成します。バレルは、ボルトなど小物製品を大量に処理する際によく利用されます。ただし、めっき液の成分が変動しやすいなどの問題を生じることもあるため、十分に浴管理を行い、均一性を図る必要があります。
3. 機械部品、工具への電気めっき
全8回で下記の内容を解説しています。
- 第1回 表面処理の種類と選定方法
- 第2回 金属の腐食と防錆(せい)・防食法
- 第3回 電気めっき
- 第4回 化学めっき
- 第5回 化成処理と陽極酸化
- 第6回 PVDとCVD
- 第7回 硬質膜の種類と特性
- 第8回 溶融めっきと溶射


