

前回は、鉄鋼材料には多くの種類があり、含まれる元素の種類や量、熱処理法によって、さまざまな性質を示すことを解説しました。今回は、代表的な熱処理法である「焼なまし」と「焼ならし」を取り上げます。
鉄鋼材料に適用されている焼なまし・焼ならしは、その目的別に分類できます。また、焼なましには多くの種類があり、同じ目的であっても対象となる鋼種や部品によって種類が異なります(表1)。

第3回「焼なましと焼ならし」を解説していきます。

1. 完全焼なまし
完全焼なましは機械構造用鋼に対してよく行われる熱処理で、主な目的は軟化です。A3変態点よりも30~50℃高い温度(800~900℃)に加熱し、組織をオーステナイト化してから徐冷すると、フェライトと層状パーライトの均一な組織が得られます。このとき金属組織は、各鋼種の平衡状態にほぼ準じて変化します。そのため機械構造用炭素鋼を顕微鏡で観察し、パーライトの占有率を調べることで、炭素含有量の推定が可能になります(図1)。

得られる硬さは冷却速度に左右され、冷却速度が速いほど硬くなります。機械構造用炭素鋼の場合、冷却方法は炉冷で問題ありません。ただし、クロム Cr などの合金元素を含んでいる合金鋼は硬化しやすいため、冷却速度を20℃/h 以下にする必要があります。
2. 焼ならし
焼ならしは機械構造用鋼を対象にした熱処理で、A3 変態点より高い温度(800 ~ 900℃)で加熱保持してから空冷します。熱間鍛造された鋼は結晶粒が粗大化し、組織は不均一です。これを焼ならしすることにより、結晶粒が微細化し、組織が均一になります。
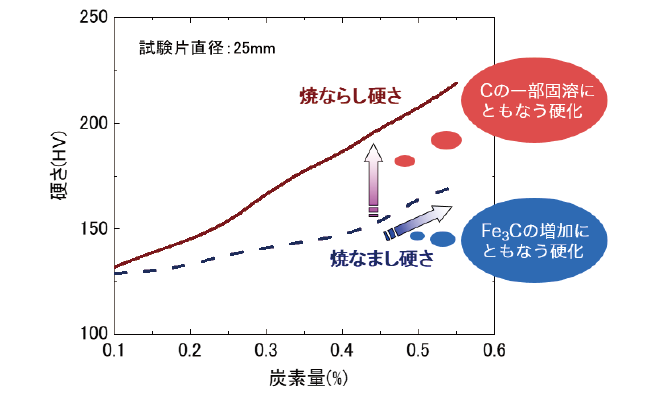
完全焼なましした機械構造用鋼は、非常に軟らかいため切削加工が困難です。これに焼ならしを施すと若干硬度が増し、被削性が改善されます。このとき、炭素量が多い鋼種ほど硬さの上昇率は大きくなります(図2)。また硬さが増すのと同時に引張強さも向上するため、焼ならしは焼入れの代替処理としても利用されます。
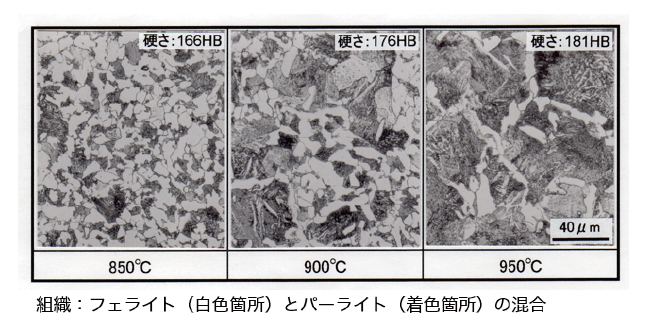
焼ならしによって得られる金属組織は、基本的には完全焼なましと同様に、フェライトとパーライトの混合組織です。ただし加熱温度が高くなると結晶粒が粗大化し、パーライトの占有率が多くなるため、硬さが高くなります(図3)。なお一般的に焼ならしの冷却方法は空冷です。そのため、綱種や加熱温度が同じでも、処理物の大きさによって冷却速度が変わり、それによって処理後の硬さも異なります。
3. 球状化焼なまし
4. 低温焼なまし
全7回で下記の内容を解説しています。
- 第1回 新たな特性を引き出す熱処理の種類
- 第2回 鉄鋼材料の種類と性質
- 第3回 焼なましと焼ならし
- 第4回 機械構造用鋼の焼入れ・焼戻し
- 第5回 工具鋼の焼入れ・焼戻し
- 第6回 ステンレス鋼の熱処理
- 第7回 表面熱処理の種類


