

前回は、正方形、円弧、穴深さ、ざぐり、皿ざぐりの加工形状を表す寸法補助記号を紹介しました。今回は、寸法の配列を解説します。実際の製品の寸法には、必ずばらつきが生じます。設計者の意思を反映しながら、ばらつきを最小限に抑えるための寸法記入法を学びましょう。
第9回「寸法の配列」を解説していきます。
第9回もくじ

1. 普通許容差
寸法記入法で最もよく使われるものに、直列寸法記入法と並列寸法記入法があります。この2つの寸法記入法の違いは、普通許容差にあります。
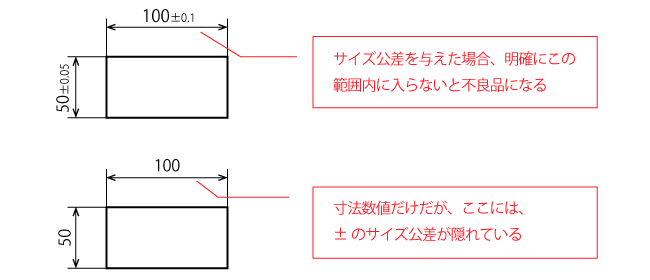
普通許容差を理解する前に、寸法のばらつきという現象について、詳しく解説します。図面に寸法数値を記入しても、実際に加工したとき、図面に記入した寸法数値と全く同じ寸法に仕上げることはできません(図1)。

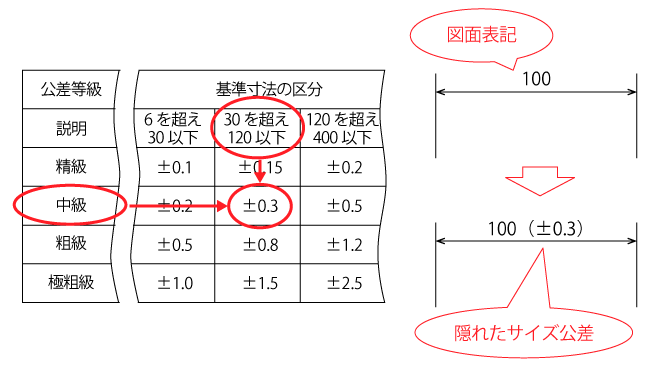
図面上の寸法数値は、あくまでも加工の目標値です。寸法数値±0に加工することは不可能です。そのため、寸法に応じて実際の寸法として許される最大値と最小値が決められています。これを、許容差といいます。図面にサイズ公差が明確に指示されていれば、寸法不良かどうかの判断が可能です。しかし、サイズ公差が書かれていない場合は判断に困ります。そのためにも基準が必要となり、普通許容差を適用します。つまり、寸法数値以外に何の表示もない場合、通常は、寸法数値として書かれた図示サイズを中心に、プラス側とマイナス側に同じだけのサイズ公差が隠れています。普通許容差とは、その範囲内であれば、加工にばらつきがあっても構わないという決まり事です(図2)。
普通許容差は加工方法によって変わります。一般的によく使う切削加工の普通許容差を表1に示します。切削加工の普通許容差には、精級、中級、粗級、極粗級の4段階の公差等級があり、長さ寸法の他、面取り長さ寸法(表2)、角度寸法に対するそれぞれの許容公差(表3)に定められています。
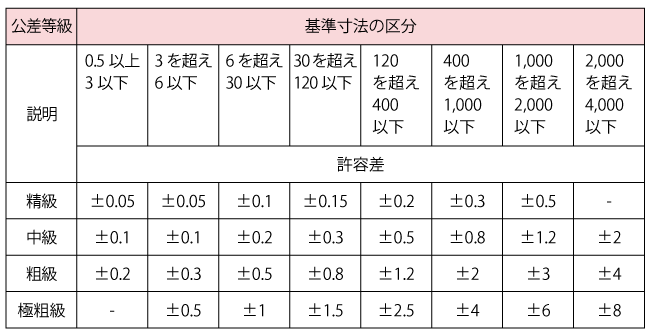
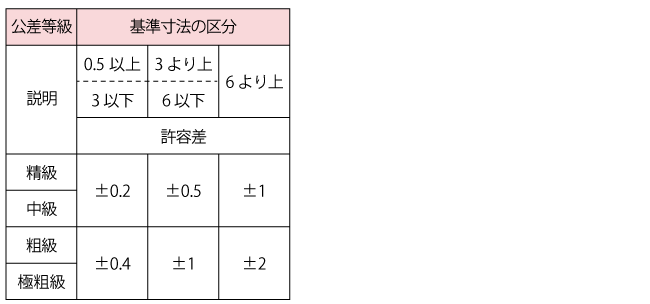
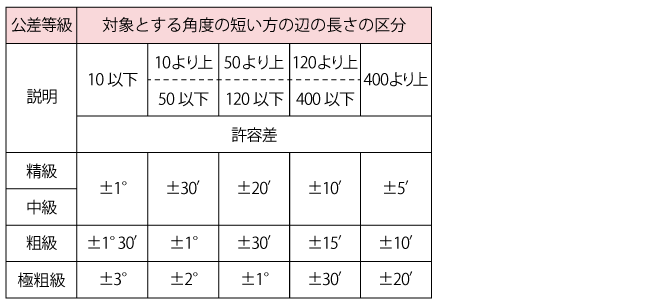
図3に、普通許容差の表の読み方を示します。この場合、例えば公差等級が中級で、寸法数値が100の場合、普通許容差は±0.3であることが分かります。
2. 直列寸法記入法と並列寸法記入法
全10回で下記の内容を解説しています。
- 第1回 図面とは
- 第2回 投影図の描き方
- 第3回 加工と投影図の向き
- 第4回 特殊な図示法1
- 第5回 特殊な図示法2
- 第6回 寸法記入に関する決まり事
- 第7回 寸法補助記号1
- 第8回 寸法補助記号2
- 第9回 寸法の配列
- 第10回 寸法記入思考


