

前回は、表面性状の考え方を紹介しました。今回は、前回の記事を踏まえて、表面性状を表す記号の種類と使い方、および図面に表面性状を指示するための製図ルールを解説します。
第4回「表面性状の表し方」を解説していきます。
第4回もくじ

1. 表面性状の種類と記号
切削加工では工具による加工の跡が残ります。加工跡は、加工の送り速度が速いほど残りやすく、その結果、表面は粗くなります。図面には、機能上、傷跡の除去加工が必要な面と不要な面との差を、その公差範囲に見合う表面性状の記号と値をもって、寸法公差とともに指示します。一般的に、表面性状の指示は、切削加工品の表面における除去加工の要否の他、面の粗さ、筋目について記入します。切削加工を伴わない板金部品には指示しません。
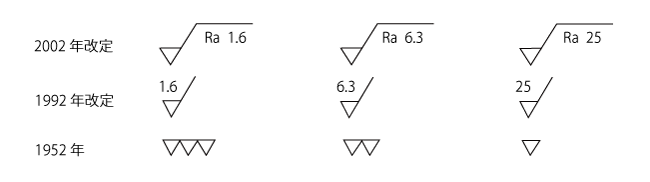
記号は、時代の流れで変化しています。ISO準拠の記号が最新のものです。ただし、実際の現場では、旧式の記号を使った図面も現役で使用されています。時代ごとの記号が入り混じった環境で作業をすることも多いため、改定前の記号の違いも理解する必要があります(図1)。
・基本図示記号
基本図示記号は、対象面を示す線に対して約60°傾いた長さの異なる2本の直線で構成します(図2)。ただし、基本図示記号だけでは、表面性状の要求事項の指示にはなりません。
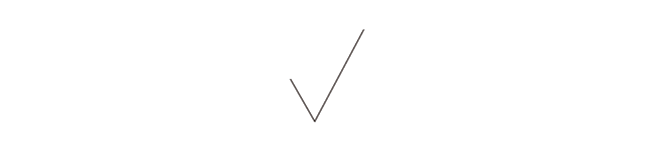
・除去加工の図示記号
表面性状における除去加工とは、機械加工によって材料の表層部を削り取り、表面を滑らかに仕上げることをいいます。ただし、素材の状態で寸法精度があるものは、除去加工をしない記号を指示しなければなりません。対象面に機械加工(除去加工)をしてもしなくてもよい場合は、図2の基本図示記号に、表面性状パラメータを指示します。
除去加工をする場合は、基本図示記号に横線を加え三角形状にして、表面性状パラメータを指示します(図3)。ただし、要求事項を記入せず、除去加工の図示記号だけを使うことはできません。
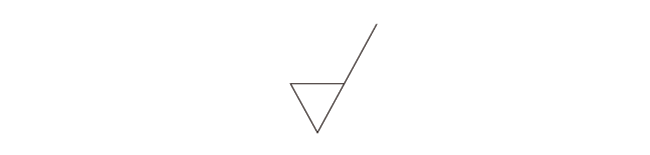
除去加工を許さない場合は、基本図示記号に丸の記号を付け、表面性状パラメータを指示します(図4)。
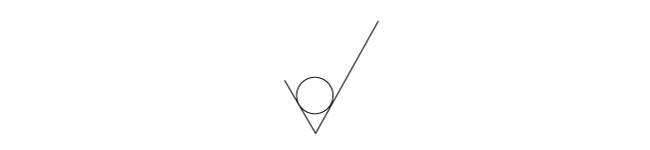
・表面性状の図示記号
表面性状パラメータを指示する場合は、図示記号の長い方の斜線に横線を付けます(図5)。

表面性状の要求事項をパラメータとして記入する場合、下図の位置へ示します(図6)。
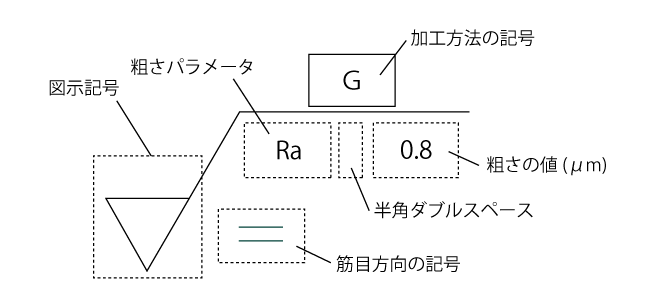
・図示記号
3種類の図示記号を使い分けます(図3~5参照)。
・粗さパラメータ
一般的に、算術平均粗さ(Ra)、または最大高さ(Rz)を用います。
・粗さの値(μm)
標準数を使用します(第3回の表1を参照)。
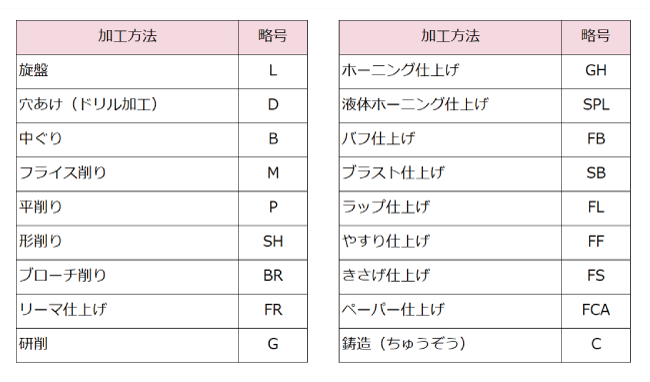
・加工方法の記号
最終工程で使用する加工法の名称で表します。解釈に誤りがないと判断できる場合には、略号を使っても構いません(表1)。
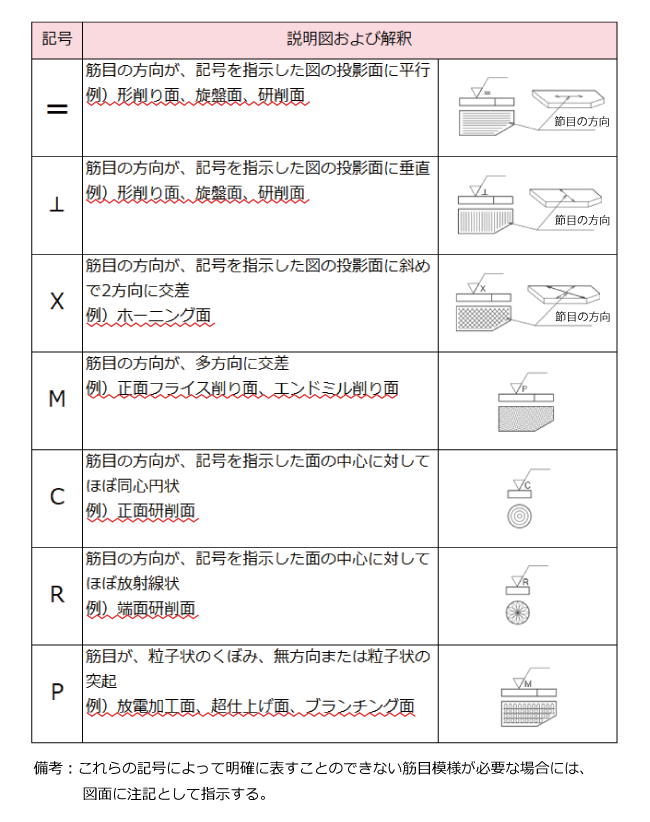
・筋目方向の記号
除去加工によって生じる顕著な筋目の方向を記入します(表2)。
2. 加工方法と表面粗さの関係
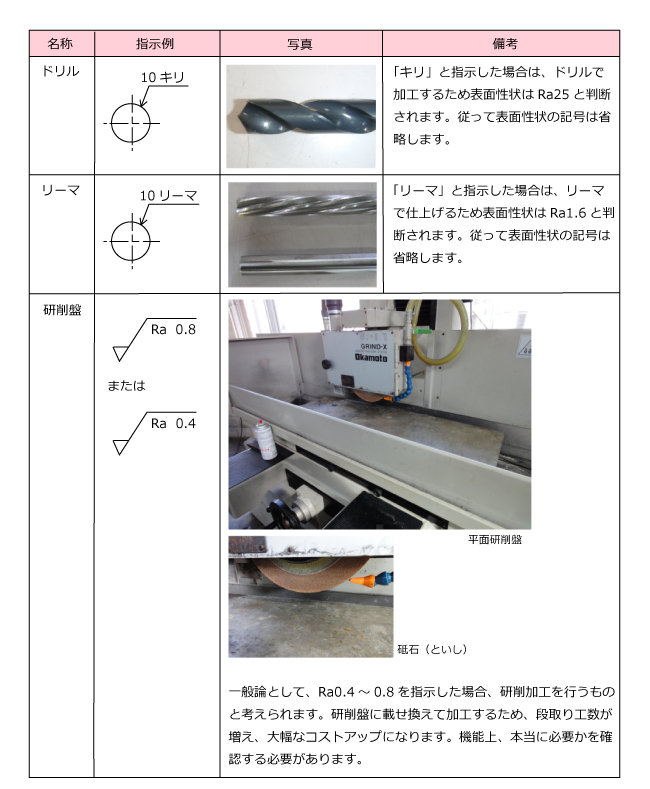
加工機械や使用する工具によって、表面粗さの数値が決まるものがあります。一般的な例を表3に示します。
3. 表面性状の記入例
全6回で下記の内容を解説しています。
- 第1回 サイズ公差の表し方
- 第2回 寸法公差、許容差とは
- 第3回 表面性状の考え方の基本
- 第4回 表面性状の表し方
- 第5回 ねじの製図
- 第6回 歯車とばねの製図


