

前回は、寸法公差と許容差を紹介しました。今回は、表面性状の考え方を解説します。製図では、寸法や寸法公差とは別に、表面性状(表面粗さ)を指示しなければなりません。製品にとって、表面性状とはどのような要素なのでしょう? また、表面性状の指定は、なぜ必要なのでしょう? 今回は、これらについて詳しく解説します。
第3回「表面性状の考え方の基本」を解説していきます。
第3回もくじ

1. 表面性状を図示する理由
表面性状とは、除去加工に伴う面の肌(滑らか度)や、うねり、加工によって付いた工具の筋目(凸凹)、表面粗さなどの総称です。表面性状は、密封などの機能を果たすため、あるいは外観の装飾性を表現するため、手触り感を良くするためなど、製品の機能として大変重要な要素となります。製図では、寸法や寸法公差とは別に、表面性状を指示する必要があります。
金属を切削加工した場合、図1に示すような刃物の傷跡が残る場合があります。
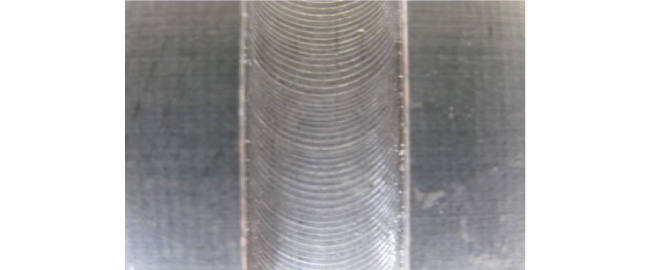
傷があると見た目を損なうため、このような部品には商品価値がないと考える人もいるでしょう。しかし、部品の状態では傷跡が見えていても、製品として組み立てた後にそれが隠れてしまうのであれば、傷跡をきれいに仕上げる必要はありません。つまり、きれいに仕上げる部分と、きれいにしなくてもよい部分を、図面上に明確に指示すれば、加工者は指示に応じて適切な加工を行えます。
2. 2種類の表面粗さ
表面粗さを表す主なパラメータには、算術平均粗さ(Ra)と、最大高さ(Rz)の2 種類があります。以下に詳しく解説します。
・算術平均粗さ(Ra)
算術平均粗さ(Ra)とは、粗さ曲線からその平均線の方向に基準長さだけを抜き取り、この抜き取り部分の平均線から測定曲線までの偏差の絶対値を合計して平均した値をいいます。特徴として、1つの傷が測定値に及ぼす影響が非常に小さくなり、安定した結果が得られることが挙げられます。
図2に示すように、粗さの平均線で谷の部分を折り返し、さらにその平均を取った値が算術平均粗さ(Ra)です。実際の粗さの山と谷の、約1/4の大きさとなります。算術平均粗さは、一般的な機械部品に用いられています。日本を含め、世界的にも算術平均粗さが用いられることが多いようです。

・最大高さ(Rz)
最大高さ(Rz)とは、粗さ曲線からその平均線の方向に基準長さだけを抜き取り、この抜き取り部分の平均線から山頂線までの高さと谷底線までの深さとの和の値をいいます(図3)。
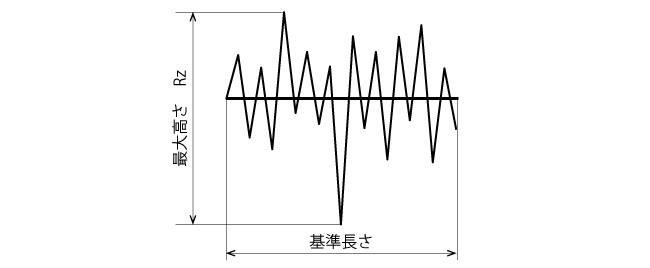
最大高さは、圧力のかかる装置や、真空装置のように漏れが許されないパッキン部などに用いられます。1カ所でも際立って高い山や深い谷があると大きな値になるため、測定値のばらつきが大きくなるのが特徴です。
図面で表面性状を指示する場合、RaやRzの記号の後に、表面粗さの数値を標準数で記入します。単位はマイクロメートル(μm)です。標準数とは、製品などの寸法を選ぶための工業規格(JIS Z 8601)による基準値です。表1は、Raの標準数列です。表面粗さとして優先的に用いられる数値は太字で示しています。

表2に、表面性状パラメータの適用例を示します。研削加工や研磨加工は、コストが大幅に上昇するため、機能上、本当に必要な加工であるかを判断する必要があります。

3. 代表的な表面粗さの計測方法
全6回で下記の内容を解説しています。
- 第1回 サイズ公差の表し方
- 第2回 寸法公差、許容差とは
- 第3回 表面性状の考え方の基本
- 第4回 表面性状の表し方
- 第5回 ねじの製図
- 第6回 歯車とばねの製図


