

レーザ加工の利点として、材料の硬さによらず、穴あけ(ピアシング)や切断ができることが挙げられます。しかし、材料が異なれば、熱伝導率などの性質が異なるので、レーザの切断条件は変わります。今回は、鋼材のレーザ切断に加えて、ステンレス、アルミニウム、アクリルなど、材料別のレーザ切断について解説します。
第4回「レーザ加工における材料の違い」を解説していきます。

1. 鋼材のレーザ切断
レーザ加工は、レーザ光、加工レンズ、焦点スポット、ノズル、アシストガスの5 つを組み合わせて、最適な加工条件を設定します。図1 は、鋼材のレーザ切断面と焦点位置の関係を示したものです。加工レンズには、焦点距離があります。スポット径は、レーザ光が材料に当たる焦点位置により変わり、レーザのスポット径が1 番小さくなるところに焦点を合わせます。そこが焦点±0mm の位置です。図1 では、材料の表面を±0mmとしました。

焦点位置を材料の上や下に設定することで、切断面が変わります。図1では、材料より1mm 上げた場合を焦点+1mm、材料より1mm 下げた場合を焦点-1mmとしています。鋼材のレーザ切断では、焦点+1mm と焦点±0mm では、大きな変化はありません。しかし、焦点-1mmでは、材料の裏面に近くなるほど表面が粗くなります。焦点位置の設定でレーザ切断の品質が変わるので、他の材料でも最適な焦点位置を設定する必要があります。
2. ステンレスのレーザ切断
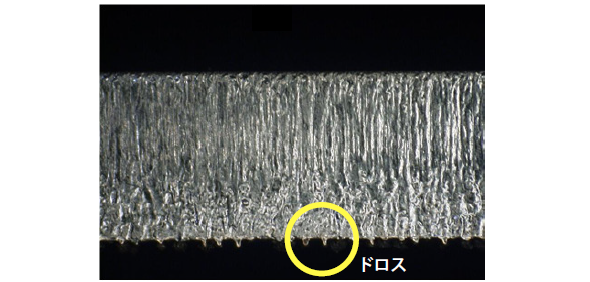
レーザ切断は、材料を溶融させながら加工する熱加工なので、材料の裏面に溶融物が付着する場合があります。これをドロスといいます。
図2は、ステンレスのレーザ加工で発生したドロスです。鋼材のレーザ切断の際に発生するドロスと比べて、ステンレスのドロスは粘り強いため、後加工での除去に手間がかかります。レーザ切断前に、ドロス除去剤を塗布しておけば改善することがあるものの、これにも手間とコストがかかります。最適な加工条件を見つけることが、不可欠です。
ステンレスのレーザ切断における焦点位置と、ドロスの関係を図3 に示します。ステンレスのドロスには、先が尖ったドロスと球状のドロスの2 種類があります。ステンレスのレーザ切断で、ドロスのない良好な切断となるのは、材料の裏面に焦点を合わせる場合です。先が尖ったドロスが発生するのは、焦点が材料の裏面より上に存在する場合です。球状のドロスが発生するのは、焦点が材料の裏面より下に存在する場合です。市販のCO2 レーザ加工機では、鋼材、ステンレス、アルミニウムの材料別の加工条件表が用意されています。焦点位置を加工条件表通りに設定しても、レーザ切断が上手くいかない場合は、切断結果を確認して焦点位置の設定を再度やり直しましょう。

3. アルミニウムのレーザ切断
4. アクリルのレーザ切断
全5回で下記の内容を解説しています。
- 第1回 レーザ加工の原理
- 第2回 ピアシングとは
- 第3回 レーザ切断加工とは
- 第4回 レーザ加工における材料の違い
- 第5回 レーザの安全


