

前回は、CO2 レーザの構造やピアシング(穴あけ加工)を通して、レーザ加工を解説しました。レーザ加工条件の重要な項目に、レーザ光、加工レンズ、焦点スポット、ノズル、アシストガスの5 つがあります。これら5 つを組み合わせて、最適な加工条件を設定します。今回は、レーザ切断を通して、加工条件の設定方法を学びましょう。
第3回「レーザ切断加工とは」を解説していきます。

1. レーザ切断
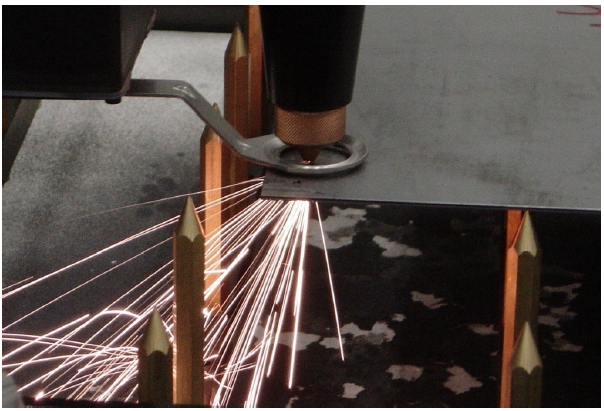
レーザ切断は、レーザ加工機を用いて行う切断加工のことです。図1にレーザ切断の様子を示します。レーザ切断もピアシングと同様に、レーザ照射により材料を溶融し、アシストガスにより溶融金属を吹き飛ばすことを繰り返します。
機械に付属された加工条件表を利用して、簡単にレーザ加工の条件を決めることができます。例えば、板厚0.5mm のSPCC(冷間圧延鋼板)材をレーザ切断する場合、加工条件表からレーザの出力を決め、その数値を入力します。一般的にレーザ加工機は、切断条件(穴あけの場合はピアシング条件)のデータベースを持ち、板厚と材質を指定すれば、加工条件が決まります。
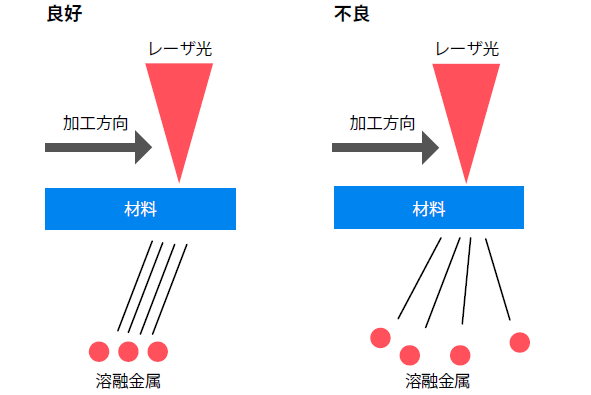
レーザ切断の加工の良しあしは、切断時に発生する溶融金属の流れで判断することができます。溶融金属の流れとは、図2 のように、加工の際に材料の下から発生する光の流れです。溶融金属の流れが切断方向と逆方向にまとまって流れると、良好な加工といえます。反対に、広がると不良です。機械に付属した加工条件表を使うと、レーザ切断やピアシングは簡単です。しかし、材料やレーザ加工機の状態によっては不良となる場合もあり、作業者が加工条件を微調整します。
2. 切断加工条件
加工条件表は、レーザ加工機を購入すると付属しています。図3 は、レーザ加工機に付属している加工条件表の一例で、板厚0.5mmのSPCC 材の切断条件とピアシング条件です。レンズ5.0inch とは、焦点距離のことです。アシストガスは、酸素を使用します。酸素を利用すると、酸化反応によりレーザ切断がしやすくなりますが、材料の酸化により強度や品質に影響が出る場合があります。アシストガスは、酸素以外に窒素やエアーがあります。ノズル径の大きさは、アシストガスの流量や圧力に影響を与えます。板厚が厚くなると、ノズル径を大きくすることになりますが、アシストガスの消費量が上がり、切断コストを考える必要があります。
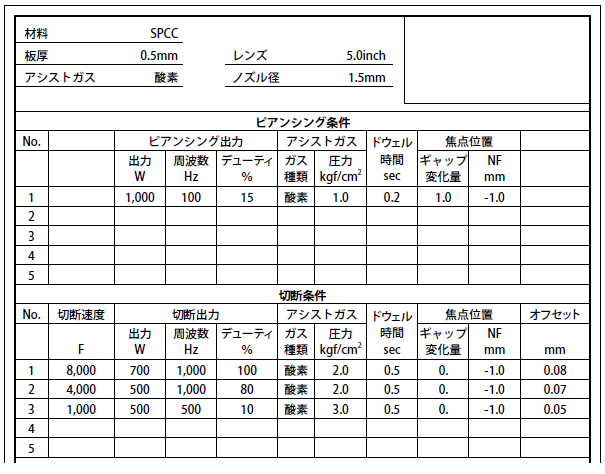
加工条件表には、レーザ切断を行うための切断速度が3 種類用意されています。切断速度の決定は、加工形状により判断します。直線が多いシンプルな形状のレーザ切断では、加工速度が速い条件を使用します。複雑な形状のレーザ切断では、切断速度が遅い条件を使用します。切断速度を決定すれば、出力・周波数・デューティなどの加工条件が決まります。加工条件表の焦点位置は、材料の表面になります。板厚や材料によっては、焦点位置を材料の裏側や中間に合わせた方が、切断しやすくなります。オフセット(レーザヘッドを切断方向に対して左右にずらすこと)は加工条件に直接関係しないものの、レーザ切断後の製品の寸法精度に影響を与えます。寸法より少し大きめにオフセットさせた位置に、ヘッドを移動させることにより、指定された寸法通りにレーザ切断を行うことができます。
出力の形態には、CW 出力とパルス出力があります。CW 出力のCW は、Continuous Wave の略で、連続的なレーザ光の照射を意味します。パルス出力とは、レーザ照射のON とOFF を繰り返し、断続的なレーザ光の照射を指します(図4)。
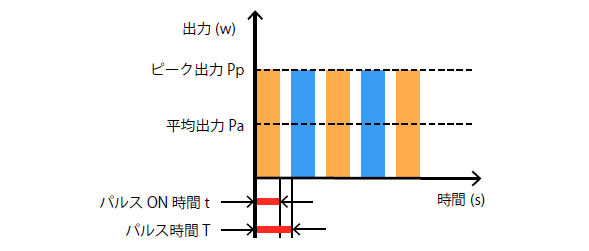
1 パルス時間当たりのレーザON 時間の割合をデューティといいます。周波数は、1 秒間にレーザを照射するパルス数です。周波数は切断速度で決まり、低速では低く、高速では高く設定します。出力は平均出力のことで、レーザを連続発振させた場合に換算したW(ワット)で示します。パルス出力の瞬間的な出力を、ピーク出力といいます。1 パルス時間をT(s)、パルスON 時間をt(s)、ピーク出力をPp(W)、平均出力Pa(W) とすると、平均出力、ピーク出力、周波数、デューティの関係は以下の式で表されます。
・1 パルス時間:T=1/ 周波数
・パルスON 時間:t=T× デューティ
・ピーク出力:Pp=Pa/ デューティ
例えば、周波数200Hz の場合の1 パルス時間は、0.005 秒になります。1パルス時間が0.005秒の時、デューティ20%とするとパルスON時間は、0.001 秒になります。平均出力600W の時、デューティ20% のピーク出力は3,000W になります。
3. 加工条件と切断結果
全5回で下記の内容を解説しています。
- 第1回 レーザ加工の原理
- 第2回 ピアシングとは
- 第3回 レーザ切断加工とは
- 第4回 レーザ加工における材料の違い
- 第5回 レーザの安全


