

レーザ加工機は、焼入れ、溶接、切断、穴あけ、マーキング、彫刻など、さまざまなレーザ加工に利用されています。普及しているレーザ加工機に、CO2(炭酸ガス)レーザ加工機があります。今回は、CO2 レーザ加工機を例に、レーザ加工機の特徴、ピアシング(穴あけ加工)を解説します。
第2回「レーザ加工の原理」を解説していきます。
第2回もくじ

1. CO2レーザ加工機
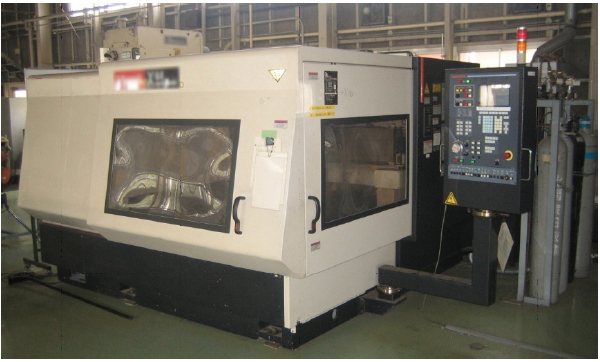
CO2 レーザ加工機は、CO2 ガスを励起媒質とするレーザ加工機であり、主に金属の穴あけ・切断・溶接に使用されます。CO2 レーザは、10.6μm の波長で発振します。赤外の波長なので人間の目では見えません。レーザによるピアシングや切断加工の際に見える光は、金属が溶融したときに発生した光です。レーザ光は目に入ると失明する可能性があり大変危険ですが、安全に使用すれば、便利な加工機です。図1 はレーザ加工機の写真です。レーザ加工機はシールドされており、レーザ光が装置外へ漏れないための安全対策です。
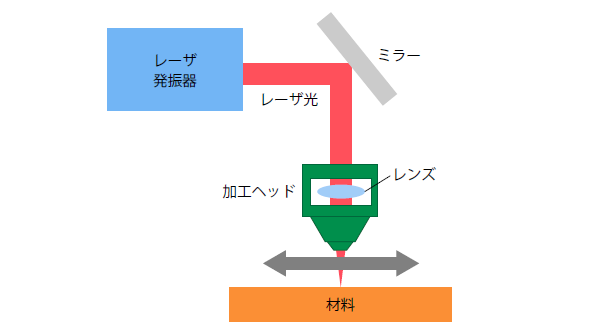
レーザ加工の模式図を、図2 に示します。レーザ光は、共振器から取り出され、ミラーによって曲げられて、加工ヘッドまで届きます。加工ヘッドでは、レーザ光がレンズによって集光されて、材料に照射されます。レーザ加工機の種類により、テーブルが移動して加工する方式と、加工ヘッドが移動して加工する方式があります。いずれの方式も、テーブルや加工ヘッドをNC(数値制御)プログラムにより移動させ、ピアシングや切断加工を行います。
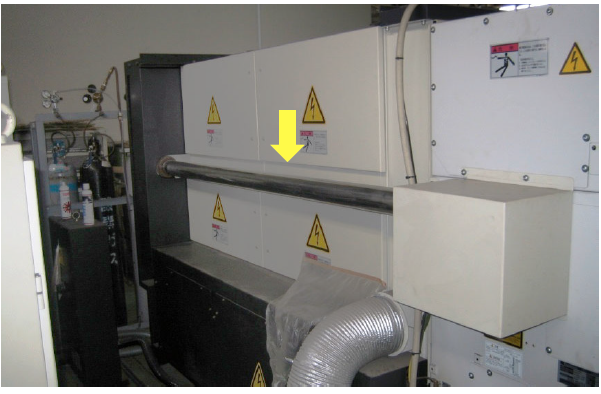
CO2 レーザ加工機では、共振器内に対向した2 枚の鏡が設けられています。図3 は、図1 のレーザ加工機の裏側に設置されたレーザ共振器です。
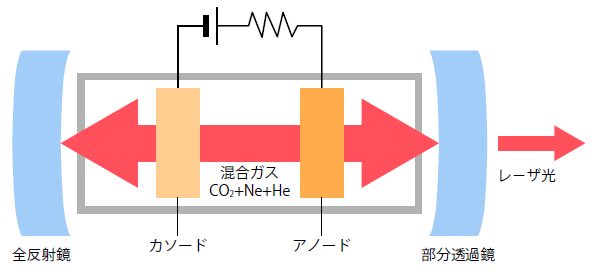
CO2 レーザの基本構造を、図4 に示します。鏡の間に設置された放電管の中にレーザ媒質となる混合ガスを注入し、放電によりガス分子を励起させて、レーザ光を発生させます。共振器内に設けられた鏡は、1つが全反射鏡となり、もう1 つが部分透過鏡です。全反射鏡は反射率が99.5% 以上であり、部分透過鏡は透過率が35% ~ 60% です。共振器内で発生した光は、全反射鏡と部分透過鏡の間で共振し増幅され、一定の値を超えた光が外部に取り出されます。
2. レーザ光の吸収率と反射率の関係
光を鏡に当てると反射するように、レーザ光も鏡で反射します。材料表面に照射されたレーザ光は、一部が反射され、残りは材料に吸収されます。材料にレーザ光が吸収される確率を吸収率、レーザが反射する確率を反射率といいます。材料表面での吸収率をβ、反射率をr とすると、吸収率βは1‐r で表されます。反射率が高い材料は、レーザ加工しにくいのです。
鏡面仕上げされた各種金属に関して、反射率に及ぼす波長の影響を図5 に示します。CO2 レーザの波長は、10.6μm なので、鉄(Fe)の反射率は約90%、銅(Cu)の反射率は約95% です。CO2 レーザの場合、鉄より銅の反射率が高いので、銅はCO2 レーザ加工機では加工しにくい材料といえます。
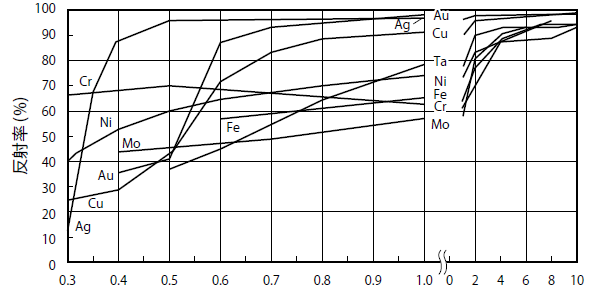
レーザ加工機に用いられるレーザとしては、CO2 レーザ以外に、YAGレーザがあります。YAG レーザの波長は1.6μm で、図5 では鉄(Fe)の反射率は約60% です。CO2 レーザの鉄(Fe)の反射率は約90% なので、YAG レーザの方がCO2 レーザより、鉄のレーザ加工がしやすいといえます。レーザ加工では、材料やレーザ加工機の種類の違いにより、加工の難易度が変わります。加工条件の設定も影響を受けます。
3. ピアシングとは
全5回で下記の内容を解説しています。
- 第1回 レーザ加工の原理
- 第2回 ピアシングとは
- 第3回 レーザ切断加工とは
- 第4回 レーザ加工における材料の違い
- 第5回 レーザの安全


