

前回は、ツルーイング(振れ取り、形直し)と、ドレッシング(目直し)を説明しました。最終回の今回は、研削油剤の選び方と使い方を解説します。鋼材を研削すると、砥石と工作物の接触点近くの温度は非常に高くなるため、研削油剤の供給が必要となります。研削油剤には、工作物を冷却し、砥石の切れ味を良好に保つ作用があり、研削精度を高く維持できます。
第7回「研削油剤の種類」を解説していきます。
第7回もくじ

1. 研削油剤とその働き
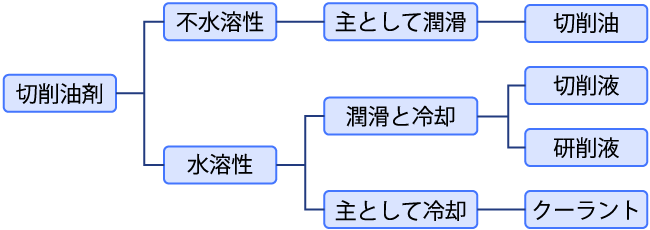
研削油剤は、切削油剤の一種です。そのため、研削油剤と切削油材は働きが似ています。切削油剤には、不水溶性切削油剤と、水溶性切削油剤があります。使用目的によって、切削油、切削液、研削液、クーラントに分類されます(図1)。分類に厳密な定義はないものの、不水溶性切削油剤で、主に潤滑を目的とするのが、切削油です。一方、水溶性切削油剤では、潤滑と冷却を目的とし、切削加工に使用するのが切削液、研削加工に使用するのが研削液です。また、主に冷却を目的とするものを、クーラントと呼びます。
鋼材を研削すると、砥石と工作物の接触点近くの温度は非常に高くなり、研削面に焼けや割れなどの熱的損傷が生じやすくなります。研削加工は熱との戦いともいわれ、供給する研削油剤には、以下の働きが求められます(図2)。
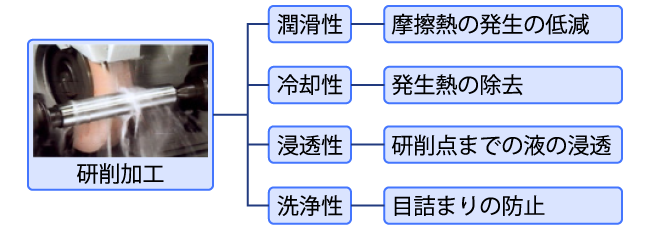
・潤滑性:砥石の切れ味を良好に保ち、摩擦熱の発生を低減します。
・冷却性:発生した熱を除去し、研削温度を下げることで加工面の熱的損傷を防止します。同時に、工作物の熱膨張を抑制し、加工精度を高く維持します。
・浸透性:研削点近くに液を到達させます。
・洗浄性:砥石の目詰まりを低減します。
・防錆(せい)性:工作物のさびの発生を防止します。
2. 研削油剤の種類と選択
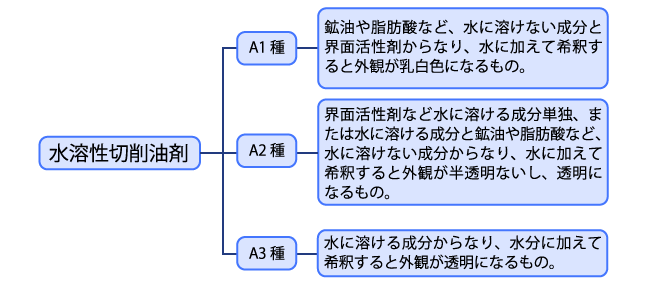
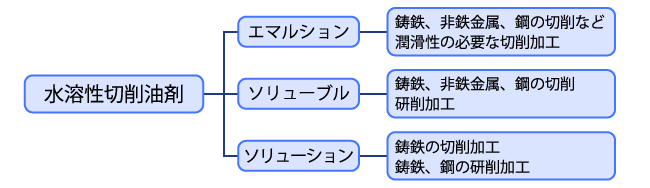
研削加工で用いられる研削油剤には、潤滑性と冷却性が同時に要求されます。そのため、水溶性の切削油剤を用います。水溶性切削油剤は、A1種、A2種、A3種に分類されます(図3)。A1種はエマルションと呼ばれ、牛乳のように水の中に大きな油性粒子を含みます。水で希釈すると乳白色になります。A2 種はソリューブルと呼ばれ、せっけん液のように水の中に細かい油性粒子を含みます。水で希釈すると半透明または透明になります。A3 種はソリューションと呼ばれ、油の粒子を含まず、防錆(せい)剤のように水に溶ける成分からできており、水で希釈すると透明になります。
水溶性切削油剤を潤滑性能から見ると、エマルションが最も高く、次いでソリューブルで、最も低いのはソリューションです(図4)。一方、冷却性能から見ると、ソリューションが最も高く、次いでソリューブル、そしてエマルションが最も低くなります。
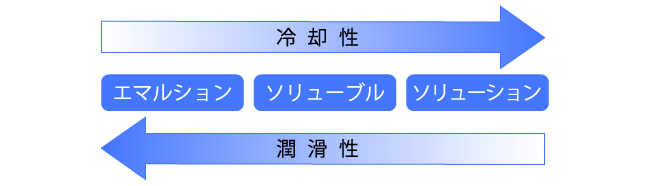
通常の研削加工では、潤滑性と冷却性が必要なので、研削液にはソリューブルを使用します(図5)。また、鋳鉄の研削や、発熱の大きな鋼材の高能率研削にはソリューションを使用します。
3. 研削油剤の供給方法
4. 研削油剤の維持管理
全7回で下記の内容を解説しています。
- 第1回 研削加工の種類
- 第2回 研削・切削・研磨の違いとは?
- 第3回 研削形態の種類と理論
- 第4回 延性モード研削、ぜい性モード研削とは?
- 第5回 研削砥石の種類と選び方
- 第6回 ツルーイングとは?ドレッシングとは?
- 第7回 研削油剤の種類


