

前回は、さまざまな研削形態と、その背景となる砥粒保持力と研削抵抗の関係や、作用硬さを説明しました。今回は、延性モード研削とぜい性モード研削を取り上げます。また、最大砥粒切り込み深さ(t max )と、臨界砥粒押し込み深さ(D c 値)の関連を解説します。
第4回「延性モード研削、ぜい性モード研削とは?」を解説していきます。

1.最大砥粒切り込み深さ(t max )
研削加工はフライス加工と似ています。フライス工具の切れ刃が無数に多くなったものが、研削加工に用いられる研削砥石です。フライス加工では切削条件を設定する際、刃当たりの送りを考慮します。一方、研削加工では、平均切りくず断面積や、最大砥粒切り込み深さが問題となります(図1)。
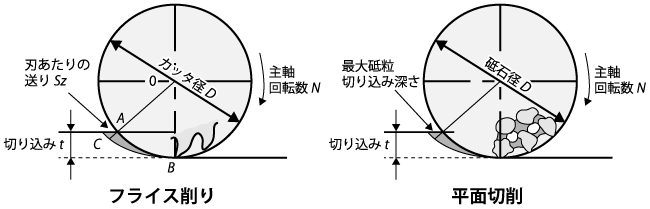
平均切りくず断面積は、単一砥粒に作用する研削抵抗に影響し、研削時における砥粒の摩耗や工作物の変形などを考える上で大切です。また、鋼材のような延性材料の研削加工において、研削条件を設定する際によく用いられます。一方、硬ぜい材料の研削加工では、最大砥粒切り込み深さが考慮されます。
最大砥粒切り込み深さ(t max )は、平面研削の場合、幾何学的な解析より、t max =2・μ・(v/V)・(t/D) 0.5 として計算されます。μは有効切れ刃間隔、v は工作物速度、V は砥石周速度、t は切り込み、D は砥石径です。最大砥粒切り込み深さは、有効切れ刃間隔や工作物速度に比例して大きくなり、反対に砥石周速度が高くなると小さくなります。
2.臨界砥粒押し込み深さ(D c 値)
最大砥粒切り込み深さは、セラミックスやガラスなどの硬ぜい材料を研削するときの亀裂(クラック)の発生状況を推定するために用いられます。
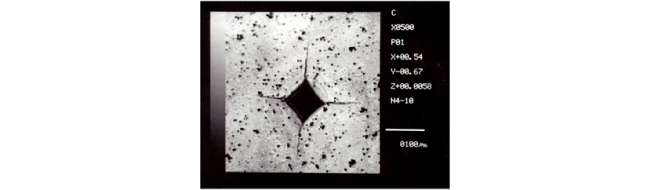
例えば、砥粒切れ刃の形状を四角すいで近似し、それを工作物に押し込んだと仮定します。工作物が鋼材のような延性材料の場合、押し込まれた四角すいの先端形状が圧痕として工作物表面に残ります(圧子圧入)。硬ぜい材料の場合、圧痕の稜線(りょうせん)部に亀裂が発生します。
亀裂を目視で観察することは困難です。超音波顕微鏡を用いると鮮明な画像が得られます(図2)。
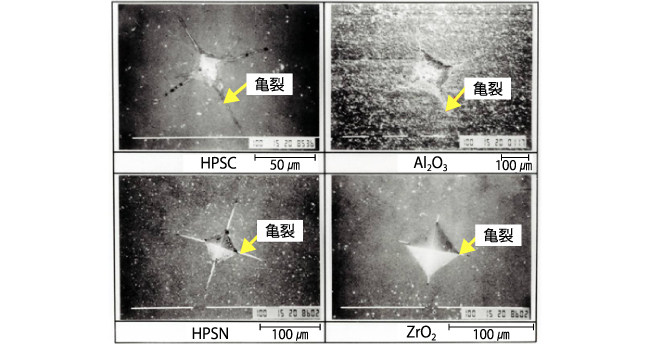
圧子圧入の際に、工作物表面に発生する亀裂の進展状況は、セラミックスの種類により異なります(図3)。ジルコニアZrO 2 の亀裂の進展長さは短く、次いでホットプレス窒化ケイ素HPSN、アルミナAl 2 O 3 となり、ホットプレス炭化ケイ素HPSC は最も長くなっています。このことは、炭化ケイ素HPSCやアルミナAl 2 O 3 を研削する場合に、亀裂が進展しやすく、すりガラスのような破砕形の研削となりやすいことを示しています。
前述のように、砥粒切れ刃の形状を四角すいに近似し、一定の負荷荷重で工作物(硬ぜい材料)に押し込んだ場合を仮定してみましょう。四角すい圧子の押し込み深さは、負荷荷重に依存します。荷重が大きくなり、砥粒押し込み深さが一定の値に達すると、圧子の下に亀裂が発生します(図4)。亀裂の発生に対応する砥粒の押し込み深さを、臨界砥粒押し込み深さ(D c 値)と呼びます。研削時に砥粒切れ刃の食い込み深さが工作物材質に依存する臨界押し込み深さを超えると、破砕形の研削になりやすいことを示しています。

3.硬ぜい材料の臨界砥粒押し込み深さ
4.延性モード研削とぜい性モード研削
全7回で下記の内容を解説しています。
- 第1回 研削加工の種類
- 第2回 研削・切削・研磨の違いとは?
- 第3回 研削形態の種類と理論
- 第4回 延性モード研削、ぜい性モード研削とは?
- 第5回 研削砥石の種類と選び方
- 第6回 ツルーイングとは?ドレッシングとは?
- 第7回 研削油剤の種類


