

前回は、研削抵抗や熱による工作物の変形について解説しました。研削は、切削と比べると発熱が大きく切れ味の悪い加工法です。また、研削焼けや割れによる熱損傷や、研削抵抗や熱膨張による変形も生じやすく、これらの影響をよく理解し作業することが大切です。今回は、研削形態を紹介します。研削形態を観察・評価することは、研削結果の改善につながります。

1. 研削形態の種類
研削時の砥石には、目こぼれ形、目つぶれ形、目詰まり形など、さまざまな研削形態が観察されます。
- 目こぼれ形
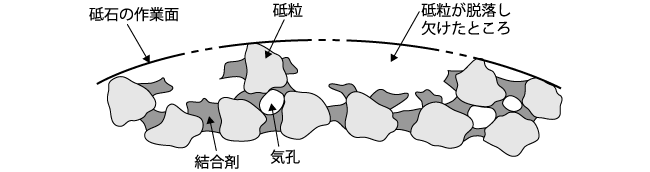
目こぼれ形の研削形態は、砥粒保持力が小さな砥石で重研削を行った場合に生じます。このタイプの研削は、砥粒の脱落により、砥石内部から常に新しい切れ刃が生じるので、研削抵抗は小さく、研削温度も低くなります(図1)。そのため、研削面に生じる熱的損傷や加工変質層は小さいのが特徴です。しかし、砥石の摩耗量が多く、寸法精度や形状精度の維持は困難です。工具費も増大します。
- 目つぶれ形
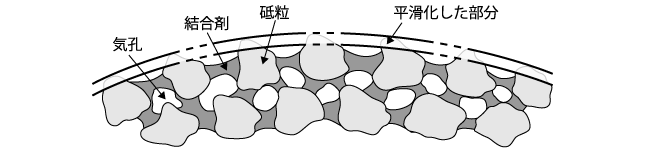
目つぶれ形の研削形態は、砥粒保持力が大きな砥石で軽研削を行った場合に生じます。このタイプの研削は、研削時に砥粒先端が摩耗し平滑化するので、砥石の切れ味が悪く、研削温度が高くなります。そのため、工作物表面に研削焼けや割れなどが発生しやすくなります(図2)。しかし、砥石の摩耗量が少ないので、寸法精度や形状精度が維持しやすく、研削比(研削量/ 砥石摩耗量)も大きくなります。
- 目詰まり形
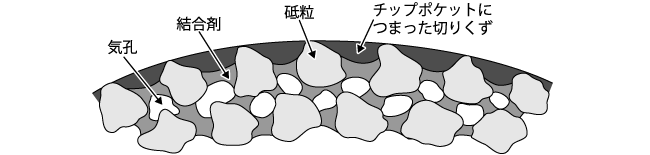
目詰まり形の研削形態は、鉛や銅などの軟質金属を研削した場合に生じます。砥粒切れ刃が鋭利にもかかわらず、チップポケットに切りくずが詰まり、研削の継続が困難になります(図3)。このタイプの研削は、一種の目つぶれ形研削と見なすことができます。目詰まりした砥石で研削を続けると、研削焼けや割れなどの熱的損傷や、びびり振動(砥石と工作物の間で継続的に発生する振動。工作物上に痕跡が残り、仕上げ面を悪くする)が発生しやすくなります。
2. 平均切りくず断面積と研削抵抗
目こぼれ形や目つぶれ形などの研削形態は、研削砥石の砥粒保持力と、切れ刃に作用する研削抵抗に依存します。また、砥粒研削抵抗(単一砥粒当たりの研削抵抗)は、工作物の材質と切削断面積に依存します。本稿では、平面研削を例に、平均切りくず断面積を求めます(図4)。

研削量Q は、研削幅B、工作物速度v、設定切り込みt および時間τ(単位時間=1)に依存します。すなわち、Q=B・v・t です。また、研削量Q を除去するのに作用した切れ刃数n は、切れ刃密度λ、研削幅B、砥石周速度V、時間τに依存します。すなわち、n=λ・B・V です。
ここで、作用した切れ刃の数だけ切りくずが生成されると仮定すると、1個の切りくず体積は、研削量を切れ刃数で割った値となります。すなわち、1 個の切りくず体積q=Q/n です。したがって、q=(1/λ)・(v/V)・tとなります。
また、切りくず1 個の形状を、近似的に断面積a、切削長さℓの三角柱とすれば、a=q/ℓとなります。この場合、長さℓは接触弧の長さと仮定します。D は砥石径です。したがって、a=(1/λ)・ ( v/V)・ ( t/D) 0.5 となります。この切削断面積を、平均切りくず断面積と呼びます。
平均切りくず断面積a に、工作物の比研削抵抗k 0 を掛けると、単一砥粒当たりの研削抵抗f が求められます。すなわち、f=k 0 ・a です。この場合の比研削抵抗とは、切りくずの単位面積当たりの接線研削抵抗で、工作物の材質に依存します。
また、単一砥粒当たりの研削抵抗に、同時研削切れ刃数(研削幅 ×接触弧の長さ × 切れ刃密度)を掛けると、近似的に研削抵抗が求められます。この場合の同時研削切れ刃数とは、砥石と工作物の接触面内に存在し、工作物の除去に関与している切れ刃の数です。
3. 砥粒間隔と有効切れ刃間隔
4. 作用硬さと研削形態
全7回で下記の内容を解説しています。
- 第1回 研削加工の種類
- 第2回 研削・切削・研磨の違いとは?
- 第3回 研削形態の種類と理論
- 第4回 延性モード研削、ぜい性モード研削とは?
- 第5回 研削砥石の種類と選び方
- 第6回 ツルーイングとは?ドレッシングとは?
- 第7回 研削油剤の種類


