

前回は、詳細設計の後半部分に関わる、部品やユニットの選択・評価の方法などを解説しました。今回は、工程のFMEA・設備のFMEA 、そして本連載のまとめを行います。
第6回「工程のFMEA・設備のFMEA」を解説していきます。
第6回もくじ

1. 工程のFMEA・設備のFMEA
これまでは「設計のFMEA」を解説してきました。これに対し、「工程のFMEA」があります。これは、米国自動車メーカーのBig3(ゼネラルモーターズ、フォードモーター、クライスラー)が利用し始めたことで脚光を浴びました。JIS では、設計のFMEA を機能のFMEA、工程のFMEA をプロセスのFMEA と呼んでいます。このプロセスFMEA は、後述するプロセス機能展開に関係します。図1 は、工程FMEA のフォーマットです。
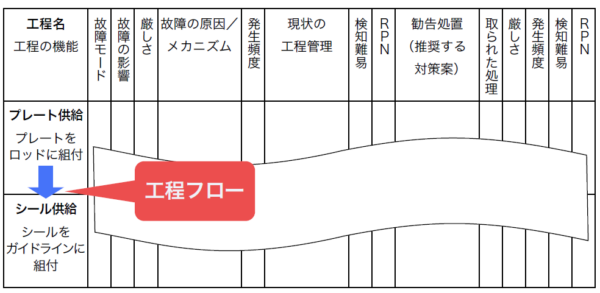
設計のFMEA では、部品やユニットを管理していました。それを作業工程に当てはめたものが、工程のFMEA です。設計のFMEA で製品への影響の大きい故障モードを抽出し、それに関わる作業工程を、工程のFMEA に反映して設計対策を確実なものにします。つまり、設計者の狙い通りの製品を作り上げるために、設計対策や故障原因の懸念点を回避できるよう、工程で作り込むのです。
工程のFMEA は、製造工程での製品に影響する不良モードを抽出することが前提となります。不良モードとは、設計のFMEA の故障モードと同じ位置付けです。したがって、自動化されていない組立工程のヒューマンエラーなども不良モードに含まれます。
工程のFMEA では、工程フローを機能の単位でブロック化します。これを機能ブロックと呼び、ブロック単位で不良モードを列挙していきます。しかし、その方法によっては、不良モードの再発防止はできても、未然防止につながらない可能性もあります。そこで、工程フローの機能展開として、プロセス機能展開することを私は推奨します。

機能展開の例を図2 に示します。2)は望ましくない機能展開です。生産性を向上のためにスピードを上げるだけでは、不具合が多発するでしょう。そこで、1)の有意義な展開のように、前処理、本処理、後処理の3ステップで機能展開します。
この3 ステップのプロセス機能展開を図3 に示します。
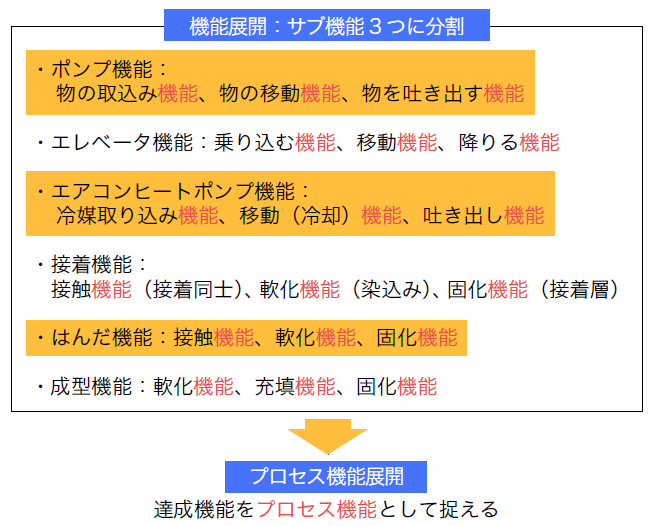
ポンプやエレベータなどの違う製品システムでも、プロセスの3 ステップは似ていることが分かります。プロセス機能展開をすれば、異なる製品システムでも似ている良い手段を取り入れて、未然防止の工程設計が可能になります。
製造工程は、5M(部品、機械、作業者、作業方法、測定)で整理でき、対策しやすいので、長年の経験で工程を設計してきた技術者が多いのではないでしょうか? したがって、あまり工程の機能展開が研究されてこなかったと私は考えています。工程の機能展開をうまく活用すれば、不良モードの未然防止が可能になるのです。
一方、設計対策や製品の新規開発のために、新たな加工設備を導入する場合があります。そのときは設備のFMEA を展開します。例えば、板金加工の工程には、曲げ、絞り、打ち抜きがあります。曲げ工程の不良モードにはひずみ変形、亀裂などがあり、絞り工程の不良モードには変形など、そして打ち抜き工程にはキズ、変形、バリなどがあります。これらの不良モードは、加工機によるキズやバリ、成形機によるバリやヒケが原因となっています。これらを、未然防止するために設備のFMEA を行います。
工程のFMEA と設備のFMEA の目的は、いずれも工程と設備による製品に影響する不良モードを発生させない組立工程や物流、加工方法を構築することです。なお、工程、設備のFMEA のフォーマットは、ほぼ設計のFMEA と同じです。このようにFMEAは、チェックリストを作成するのと同じように、気付きの手法をフォーマット化したものと考えることができます。
2. 連載のまとめ
全6回で下記の内容を解説しています。
- 第1回 もったいない!FMEA/FTAの実態
- 第2回 機能階層化のコツ
- 第3回 下方機能展開とFTA
- 第4回 4つの関門を突破するツール
- 第5回 FMEAでは部品選択と評価がポイント!
- 第6回 工程のFMEA・設備のFMEA


