

前回は、鍛造材料を紹介しました。今回は、鍛造に用いられる金型の材料、型コーティング、潤滑剤を解説します。鍛造の金型材料には、加工時の高圧力にも耐えうる強固な素材を選定します。また、型コーティングは型寿命を向上させ、潤滑油は材料と型との焼付きを防ぎ、型摩耗を防ぐ役割があります。
第4回「鍛造の金型材料・型コーティング・潤滑剤」を解説していきます。
第4回もくじ

1. 鍛造の金型材料
鍛造の金型には、加工時に高い圧力が加わるため、割れや欠け、変形が発生しにくい、強固な材料を用いる必要があります。表1 に、代表的な鍛造型の鋼種(工具鋼)の規格記号を示します。
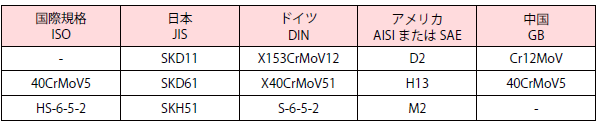
JIS(日本工業規格)におけるSKD11 は、冷間工具鋼です。据込みや押込みなど、汎用的に利用されます。SKD61 は、熱間鍛造に用いられます。冷間用より硬度が低く、割れにくいため、押出鍛造用ダイスの補強リングにも使われます。SKH51 は、冷間から温間まで、広く用いられる標準工具鋼です。SKD11よりも高価で、高い強度を有します。
SKH51 とSKD11 は、どちらも焼入れ処理で硬度を増し、焼戻し処理で粘さ(じん性)を与えます。しかし、SKH51 をSKD11 と同じ炉で熱処理してしまうというミスが起こった場合、SKH51 の硬度が十分に高くなりません。そこで、焼入れ温度220℃、焼戻し回数3 回、焼戻し温度580℃、硬度62 ~ 64HRC のように、加工条件を図面上で明確に指示することで、ミスを防ぐことができます。
・工具鋼の硬度と強度
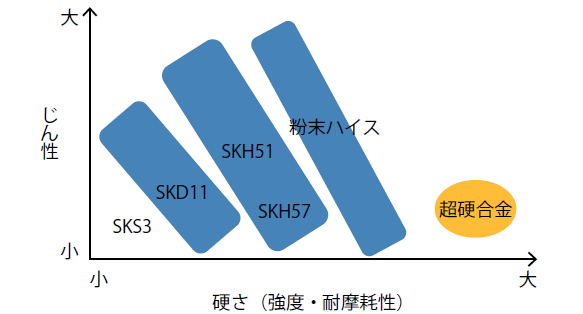
図1 に、代表的な冷間鍛造用の工具鋼の硬度と、じん性の分布を示します。SKS3、SKD11、SKH51、粉末ハイス、超硬合金の順に硬度が高くなることが分かります。このうち、粉末ハイスとSKH51 の基本成分は同じです。ただし、粉末ハイスは粉末状の素材(炭化物)を使うため、溶製ハイスよりも高い硬度を示します(62 ~ 70HRC)。粉末ハイスは、用途に応じて配合比率の調整が可能です。
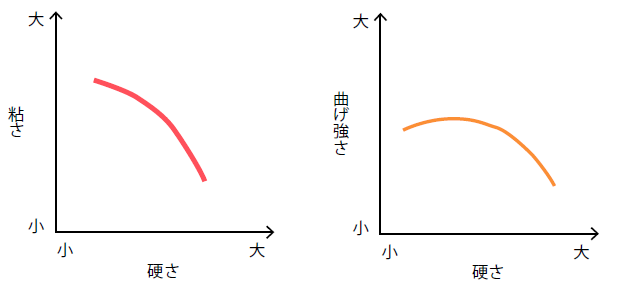
工具鋼に求める粘さ(じん性)や硬さによって、工具鋼の成分や、熱処理条件が異なります。一般的には、硬い工具鋼ほど粘さがなくなり、もろくなります(図2 左)。一方、曲げ強さは、ある硬度において最も高くなり、それ以降は低くなります(図2 右)。
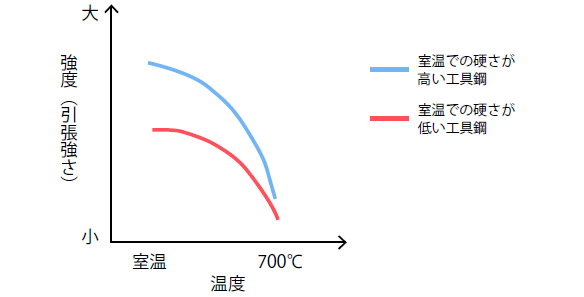
工具鋼は、高温になると強度が低下します(図3)。そのため、高温下で加工を行う温間鍛造では、強度が低下しにくい温度域でのみ工具鋼を使用します。鋼種の成分に関係なく、室温での硬度が高い工具鋼ほど、高い強度を示します。
・超硬合金
超硬合金(超硬)は、工具鋼よりもはるかに硬い材質です。高価で、精密鍛造などに用いられます。図4 に、焼入れ・焼戻しした工具鋼(SKH51)と超硬合金の組織の模式図を示します。工具鋼には、炭化物が溶け込んだ母材と、溶けていない炭化物が散在しているのが分かります。これに対し、超硬合金は、柔らかいコバルトCo やニッケルNi などの金属をつなぎ役として、破砕し角張った炭化物を焼き固めた組織です。
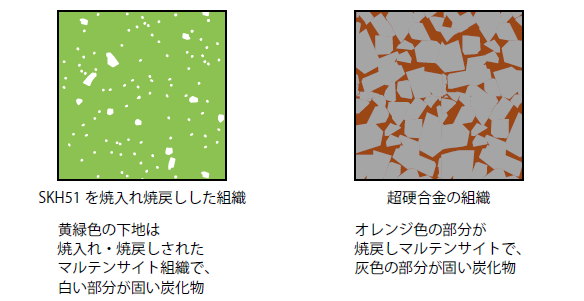
超硬合金は高い圧縮強度を持ち、2 ~ 3GPa の圧力にも耐える一方、引張変形には割れやすい弱点があります。そのため、ニブやダイスに使う場合は、外周側から補強リングで強く締め込んで、圧縮残留応力を付加します。また、ヤング率(剛性)も極めて高く(約600GPa)、工具鋼に比べ、弾性変形しにくいのが特徴です。大きな力が作用しても形状が変化しにくいため、設計どおりの鍛造品が得られます。
2. 型コーティングの種類と特徴
高い強度を示す工具鋼でも、鍛造回数を重ね、高い圧力での摩擦が繰り返されると、次第に摩耗が生じます(型摩耗)。このように、形状寸法が許容を越える型摩耗を引き起こす鍛造回数を、型寿命といいます。型摩耗を減らし、型寿命を向上させることは、コストの削減や、精密な量産品の製造には欠かせません。型摩耗を防ぐには、型の表面に、工具鋼よりも格段に硬いセラミックスを被覆します。これが型コーティングです。型コーティングを施す前には、工具を十分に磨いて工具粗さを小さくし、母材の硬度を十分に高くします。これにより、コーティング性能を十分に引き出すことができます。
代表的な型コーティングに、化学蒸着法(CVD:Chemical VaporDeposition)や物理蒸着法(PVD:Physical Vapor Deposition)によるチタン炭化物TiC や、チタン窒化物TiN があります。耐熱性をさらに高めた窒化チタンアルミTi-Al-N や、クロムCr 系などのコーティングも実績を上げています。また、熱反応拡散法(TRD:Thermal ReactiveDeposition and Diffusion)によるVC(バナジウム炭化物)コーティングは、高い密着性、耐焼付性を示します。ただし、TRDによるVCコーティングは、母材の工具鋼の炭素を使って炭化物層を形成します。そのため、処理後に真空焼入れを行い、炭素を層直下へ拡散させることで、母材の硬度を戻す必要があります。また、TRD では高温処理を施すため熱処理ひずみが生じやすく、寸法変化を予測した型寸法での製作が必要です。
近年では、耐焼付性と耐摩耗性に優れた、DLC(ダイヤモンド・ライク・カーボン:Diamond-Like Carbon)による型コーティングが注目を集めています。DLC では、DLC 層と母材との密着性を高めるために、中間層を設けるなどの工夫が必要です。
熱間鍛造用の型は、表面に窒化処理を施すことで硬度を高め、型寿命の向上を図ります。ただし、これらの窒化層も、鍛造回数が増えるにつれて、徐々に軟化します。
3. 潤滑剤
全6回で下記の内容を解説しています。
- 第1回 鍛造加工とは?鍛造加工の種類は?
- 第2回 鍛造加工の工程と欠陥
- 第3回 鍛造材料の種類と性質
- 第4回 鍛造の金型材料・型コーティング・潤滑剤
- 第5回 鍛造に関する力学
- 第6回 鍛造機械の種類と特徴


