

前回は、鍛造加工の特徴と種類を紹介しました。今回は、鍛造の加工工程、鍛造で生じる欠陥の種類、欠陥を克服する新しい鍛造加工法について解説します。
第2回「鍛造加工の工程と欠陥」を解説していきます。
第2回もくじ

1. 鍛造加工工程
鍛造加工工程は、加工法の選定、生産準備、鍛造工程、後工程の順番で進めていきます。それぞれを詳しく見ていきます。
・加工法の選定
製品を設計し、生産を行う際、どのような加工法を採用するか決める必要があります。製品に求められる強度や機能、目標とする生産量など、技術的かつ経済的な観点から検討します(図1)。
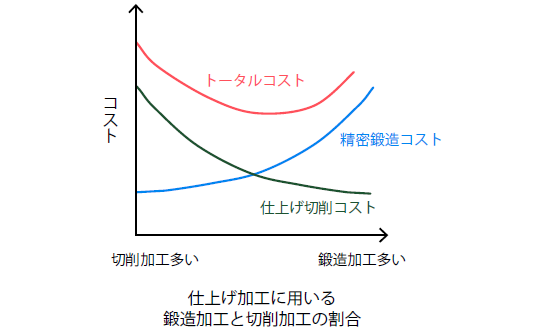
その結果、鍛造が最適な加工法であることが分かると、使用可能な鍛圧機械や材料搬送装置の性能、仕上げ加工の方法など、具体的な加工工程を検討し、決定します。仕上げ加工は、精密鍛造加工を用いるか切削加工で仕上げるかで、トータルコストが変わります(図2)。目的の品質を担保しつつ、コストを下げられるように選定しましょう。
・生産準備
鍛造加工の生産準備で検討する事柄は、鍛造機械の種類、型の形状、材質、コーティングの種類、鍛造加工の工程配分、加熱温度(冷間鍛造では、ビレットを加熱しないため不要)、鍛造途中の半製品の搬送方法、型の冷却方法および潤滑方法、潤滑剤に適したビレット前処理などです。
最も悩むのは、型形状と工程配分です。型形状と工程は選択肢が非常に多いため、豊富な設計経験が必要です。最近では、材料の変形をコンピュータでシミュレーションする技術も取り入れられています。これにより、材料内部のひずみや応力、型にかかる応力、温度分布などに関する実用的な情報が得られ、設計者の経験不足を補いつつ、試し打ちの回数を減らすこともできます。
さらに高い精度でシミュレーションするには、さまざまな温度における素材の変形抵抗や、型の弾性変形なども考慮する必要があります。事前に、温度ごとの材料試験を行い、変形抵抗などを測定しておきます。近年では、材料情報に関するデータベースも徐々に整備されています。
・鍛造工程
生産準備が終わると、量産テストを経て、量産に入ります。鍛造の量産工程で注意するのは、過度の加熱による結晶粒の粗大化、異材(指定と異なる材質の材料)混入、工程飛ばしです。製造現場では、これらを鍛造三悪と呼び、発生を防ぐため細心の注意を払います。
・後工程
後工程は、熱間鍛造と冷間鍛造により異なります。
非調質材(焼入れ・焼戻し処理や球状化焼なまし処理などの熱処理が省略可能な特殊鋼)を使った熱間鍛造では、鍛造後に徐冷してから、ショットブラスト(鍛造品表面に小さな鋼の粒をぶつけて、酸化膜を除去する工法)を行います。最後に切削加工で仕上げを行います。最近では、切削加工の代わりに、冷間鍛造を追加する場合もあります。検査工程では、目視や磁気探傷によって、製品の表面に微細なクラックや傷がないことを確認します。また、寸法が目標の公差内に入っていることを確かめます。
冷間鍛造は精密鍛造の一種で、後工程なしでもそのまま製品になるほど、極めて高い精度で加工できます。部分的に切削加工で仕上げを行う場合もあります。冷間鍛造の精度が増せば、切削の費用を削減できます。検査工程では、表面の割れや傷を検査し、寸法を確認します。この後、めっき工程や溶接で、他の部品と接合することもあります。その際、鍛造加工で使った潤滑材の膜が製品表面に残っていると、めっき不良や溶接不良などを生じさせることもあります。
2. 鍛造加工で生じる欠陥
鍛造は、大きな材料の塊(バルク)を3 次元的に流動させて任意の形を作る加工法です。材料の流動は、型形状だけでなく、鍛造する前の材料の形状でも変化します。上手く流動させることができないと、ひけ、折込み、まくれ込み、座屈などの流動欠陥が生じます。また、型と材料が接する面積や素材の種類によっては、割れが生じることもあります。ここでは、鍛造によって生じる欠陥の種類を説明します。
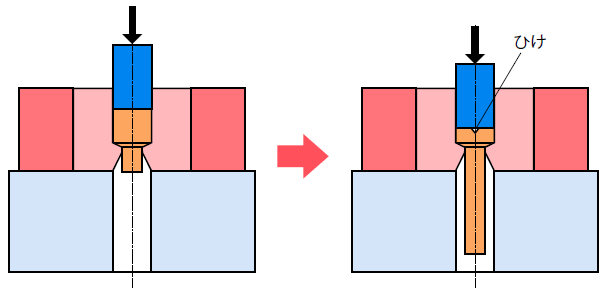
ひけは、材料が1 カ所に集中して流動し、元の場所の材料が不足することによって生じる欠陥です(図3)。
座屈は、断面積が一定の細長い材料を、立てた状態で一度に圧縮した場合、材料の途中で曲がってしまう欠陥です(図4)。

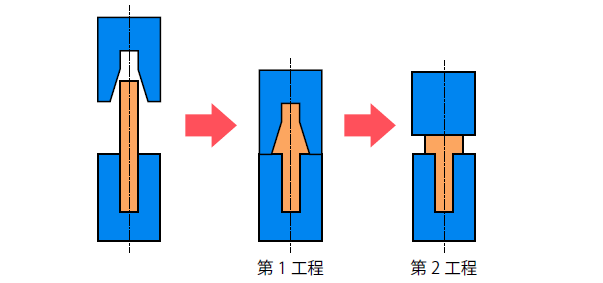
座屈を防ぐには、曲げを抑えるように、型や材料の形状を工夫して接触部分を増やします。または、材料の断面積が一定ではない場合、強度の弱い箇所から順番に変形していくため、少しずつ全体を圧縮することができます。これを応用したのが、ボルトの製造方法です。ボルトの頭は、図5 に示すような2 段階の工程を経て、目的の直径となるように成形されます。
折込み、まくれ込みは、材料のある部分に座屈が生じた場合、それを巻き込みながら材料が変形して生じる欠陥です(図6)。
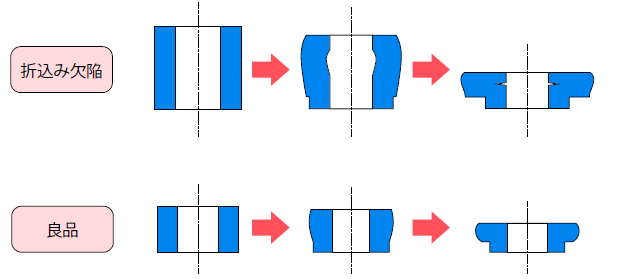
割れは、材料が大きく変形した場合に生じやすい欠陥です。材料の延性が不足している場合、変形が小さくても、材料の側面で斜めに割れが生じることもあります。延性に優れた材料でも、高さの5 分の1 程度をつぶして変形しようとすると、側面に縦割れが生じることもあります。このような材料表面の割れは、側面の円周方向に材料が大きく伸びることが原因で発生します。
材料内部に割れが生じる場合もあります。材料内部の割れが起きやすい条件は、角度の強いダイスの使用、小さな断面積減少率、少量の押出です。こうした割れは、中心割れ(セントラルバースト)、シェブロンクラックなどと呼ばれます。
型の形状が徐々に狭くなる場合、材料は簡単に流動できません。無理に流動させようとすると、型にくさびを打ち込んだような力が働き、型を割ってしまいます。材料の流動は、できるだけ大きな部分で、少しずつ行うことで、欠肉(図面寸法に対する厚さ、太さ、丸みなどの不足)を防止し、型摩耗を抑制できます。材料が変形しない部分に圧力がかかる場合、荷重が著しく増加します。荷重が急激に増えると設計強度を超過し、型の破損が生じます。型が破損しなくても、鍛造機械に大きな荷重がかかり、フレームが伸びてしまいます。フレームが伸びると、型は材料を押せないまま離れてしまうため、鍛造品を目的の寸法に仕上げることができません。
鍛造加工で欠陥を少なくするには、できるだけ小さな荷重で材料を流動させることが重要です。同じ材料を使っても、型形状や工程設計によっては、鍛造荷重が大きくなり、欠陥が生じます。鍛造荷重が大きくなる要因として、型で押す部分の面積が大きい、静水圧力成分(変形しない材料部分の圧力)が増える、材料内部の境界面積や流動速度差が大きい、型との接触面積(滑り距離)や型との摩擦力が大きいなどが挙げられます。
3. 新しい鍛造法
全6回で下記の内容を解説しています。
- 第1回 鍛造加工とは?鍛造加工の種類は?
- 第2回 鍛造加工の工程と欠陥
- 第3回 鍛造材料の種類と性質
- 第4回 鍛造の金型材料・型コーティング・潤滑剤
- 第5回 鍛造に関する力学
- 第6回 鍛造機械の種類と特徴


