

放電加工の基礎知識は、今回が最終回です。微細放電加工を紹介します。古くは、焼き入れした金型の最終仕上げ工程で用いられていた放電加工。最近では、μm 単位の微細な部品加工に適用されるようになりました。その理由を解説します。
第8回「微細放電加工とは? 」を解説していきます。

1. 放電加工が微細加工に適している理由
なぜ、放電加工は微細加工に適しているのでしょうか。代表的な加工法である、切削加工、研削加工と放電加工を比較してみましょう。
切削加工で小さな穴加工を行う場合、ドリルを相手材料に強く押し付けて加工します。このとき、薄くて柔らかい材料だと、変形して加工精度が悪化します。加工の進行により、切りくずが発生することも精度悪化の要因です。数十μm 径のドリルを用いる場合は、加工中にドリルが折れる可能性もあります。また、加工した穴形状の縁には、バリが発生します。
研削加工では、微小な研削工具を用いて微細加工を行います。この場合も、工具が相手材料に強い負荷を与えるため、材料の変形が生じます。加えて、数十μm 径の微小な研削工具は市販されておらず、入手が困難です。
放電加工では、電極と工作物は数~十数μm 離れているため、工作物への加工反力が非常に小さいです。また、電流やパルス幅の値を小さくすれば、生成する放電痕は直径数μm 深さ 1μm 以下になるため、比較的容易に微細加工ができます。板厚によりますが、直径十μm 以下の穴開け加工も可能です。工具電極の折れや破損が発生しにくく、バリやカケなど加工穴周囲の欠陥が少ないことも、放電加工のメリットです。
2. 微細放電加工のための電極成形法
切削加工や研削加工で小さな穴を加工する場合、市販の工具を購入します。放電加工でも、約 70μm くらいまでであれば、超硬材料のロッド電極が市販されています。70μm の電極では、73 ~ 75μm の穴加工が可能です。ただし、50μm 以下の穴加工用の微小な電極は市販されていません。その場合、電極は特注するか、自分で成形する必要があります。
また、数十μm の電極を工具ホルダに取り付ける際、数μm の取り付け誤差が発生する恐れがあります。そこで、根本が太い電極の先端を加工機上で微細に成形し,そのまま穴加工を行うことで、工具電極の取り付け誤差を 0 にすることが可能です。電極を回転しながら成形すれば、主軸回転軸と電極軸の芯ずれも、ほぼ 0 にできます。このように、50μm 以下の穴加工や微細加工では、加工機上で電極を成形し、そのまま加工部位に移動して微細放電加工を行うと、誤差なく加工が行えます。
これらの理由で、50μm 以下の穴加工や微細加工では、加工機上で微細軸を成形します。放電加工で微細軸を成形する最も簡易な方法は、ブロック状の材料を用いるブロック成形法です。これは、逆放電法とも呼ばれています。ブロック成形法は、図 1 に示すように直径約 100μmのロッド電極を、回転させながら形成ブロックの端面に近づけます。次に、放電しながら電極をブロック端面で走査させ、電極側面を消耗させることで微細軸を成形します。
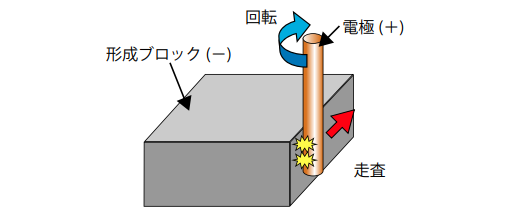
このとき、電気条件はロッド電極側を消耗するように設定します。ブロック端面への切り込みを少しずつ大きくしながら電極を走査させ、放電を繰り返します。これにより、多少時間はかかるものの、直径 50μm 以下の微細軸に仕上げることが可能です。このように、回転装置が付いた形彫り放電加工機があれば、微細軸を成形できます。回転速度は、高速である必要はありません。
ワイヤ放電研削法(WEDG 法:Wire Electro-Discharge Grinding 法)は、ブロック成形法よりも高い精度を実現し、さまざまな断面形状に対応します。増沢隆久東京大学名誉教授により開発された手法です。
ブロック成形法では、ブロック材端面が消耗するため、微細軸の形状精度が低下します。これに対してワイヤ放電研削法では、走行するワイヤを微細軸の側面に近づけ、放電することで微細軸を成形します(図 2)。ワイヤ放電加工と同様、工具ワイヤは常に新品の状態で放電するため、微細軸の形状精度は高い状態が保たれます。微細軸側を常に回転させれば微細軸は丸形状になり、微細軸側をある角度で停止させれば四角形や三角形など任意の形状に成形することができます。特に、繊維押し出しノズル穴のように、丸形状以外の微細穴を必要とする場合に適しています。

また、筆者らが開発した微細軸瞬時成形法もあります。直径約 100μmのタングステンロッドと相手材料の間で、適当な放電条件による単発放電を発生させると、タングステン電極先端が微細化します。図 3 は微細化したタングステンロッドの写真です。微細軸瞬時成形法による成形時間は 1ms 以下であり、ブロック成形やワイヤ放電研削法と比べて非常に短い時間で成形できます。また、単発放電を発生させるだけなので、特別な機構を必要としません。成形軸の繰り返し精度などが課題です。

3. 微細放電加工のための電源回路
全8回で下記の内容を解説しています。
- 第1回 放電加工とは?
- 第2回 放電加工の原理
- 第3回 形彫り放電加工機とワイヤ放電加工機
- 第4回 コンデンサ放電回路とトランジスタ放電回路
- 第5回 電極消耗のメカニズムと対策
- 第6回 放電条件と加工精度
- 第7回 放電加工の計測方法
- 第8回 微細放電加工とは?


