

これまで 6 回にわたり、放電加工の加工原理や、放電条件と加工現象の関係などを説明しました。今回は、加工状態を把握するための計測技術を紹介します。放電加工は加工現象を直接観察できないため、加工状態の把握には放電波形の観察、加工面の評価といった方法を用います。
第7回「放電加工の計測方法」を解説していきます。

1. 放電波形の観察による放電状態の把握
放電加工では、加工液中で接近させた電極と工作物間に、パルス放電を発生させて加工します。電極と工作物間の距離は数~十数μmと狭く、パルス放電時間は数~数百μs と短いため、極間で生じている加工現象を直接観察することは困難です。また、電極材料は銅、被加工物は鋼材が用いられることが多く、両者とも透明体材料ではありません。そのため、高速度カメラを用いても、電極中心部で発生する放電現象を直接観察できません。
そこで、オシロスコープ(図 1)で極間の放電電圧および放電電流の波形を計測し、放電状態を把握する手法が用いられてきました。オシロスコープは、ごく短時間の電圧信号の変化を計測できます。オシロスコープには、電圧信号の変化を画面に表示するアナログオシロスコープと、波形をデジタルデータとして保存できるデジタルオシロスコープがあります。放電加工のように波形が一定でない場合は、デジタルオシロスコープを用いて計測すると、極間で発生している放電現象が把握しやすくなります。
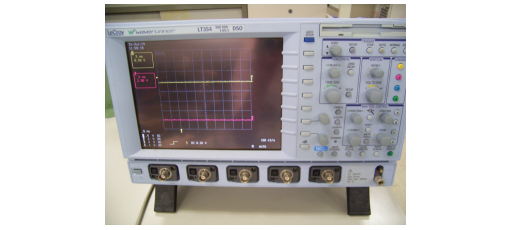
オシロスコープには周波数帯域という仕様があり、その帯域が高いほど、高速な信号変化を正確に計測できます。形彫り放電加工では、仕上げ放電条件時の信号変化が最も早く、パルス幅および休止時間は数μs程度です。この場合でも、周波数帯域が 100MHz 帯域以上のオシロスコープを用いれば、放電現象を把握することが可能です。
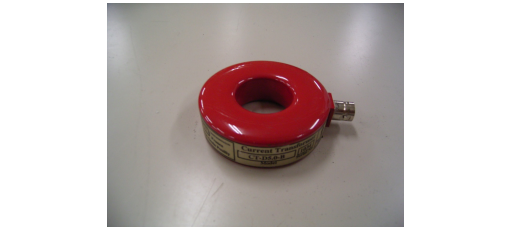
放電電圧は、計測プローブを電極と工作物に直接接続して計測します(NC テーブル側にグランド側を接続)。一方、放電電流は、非接触式のカレントセンサ(図 2)を用いて計測します。カレントセンサのリング状のコアにはコイルが巻かれ、給電線に放電電流が流れるとコイルに電圧信号が発生する現象を利用し、電流を計測します。非接触のため、放電電流に影響を与えることなく計測できます。応答時間の性能によって値段が異なり、放電状態を把握するためであれば安価なもので十分です。
かつて、オシロスコープによる観察が一般的ではなかった時代には、放電が発生するバチバチという音を聞き取って放電状態を判断していました。この方法は今でも有効で、慣れてくれば音によってよい放電が続いているかを判断できます。放電の音を聞きながら、オシロスコープを観察するのがよいでしょう。
次に、計測した電圧波形および電流波形と、放電状態の関係について解説します。図 3 は、トランジスタ放電回路における、電圧波形と電流波形の模式図です。

(1)は、安定して放電が発生している、正常放電の状態です。放電電圧波形が立ち下がる(ブレークダウン)と同時に電流波形が立ち上がり、パルス放電が発生します。指定時間が経過すると、電流波形が立ち下がり、1 回の放電が終了します。その後、指定の休止時間が経過すると、再び電圧が印可されます。このように、適度な放電遅れ時間(電圧の印加から放電の発生までの遅れ時間)が生じながら、放電が続いていることが分かります。
(2)は、電極と工作物が接触している短絡状態です。電圧波形が立ち上がらず、電流波形のみが連続して発生します。通常、電極と工作物間は数~十数μm 離れて放電が発生しているため、極間抵抗が存在します。しかし、短絡の場合は極間抵抗が存在しないため、発生する放電電流値は設定値よりもわずかに高く観察されます。
(3)は、放電が同じ箇所で連続して発生している、連続放電状態です。電圧は、一瞬立ち上がってすぐにブレークダウンする波形と、立ち上がらずに放電発生する波形の 2 種類が見られ、パルス放電が連続して発生しています。連続放電の発生は加工速度を速めるものの、この状態が続くと、パルス放電が途切れず長いアーク放電に移行します。その場合、加工面はくぼみ、黒く焦げたようになります。製品として使い物にならないほど加工面品質が悪化することもあるため、注意が必要です。連続放電が発生しやすい場合は、休止時間を長めに設定する、ジャンプ動作(電極を急速に往復運動させる動作)の頻度を上げるなどの対策が必要です。
2. 粗さ計測と断面観察による加工面評価
全8回で下記の内容を解説しています。
- 第1回 放電加工とは?
- 第2回 放電加工の原理
- 第3回 形彫り放電加工機とワイヤ放電加工機
- 第4回 コンデンサ放電回路とトランジスタ放電回路
- 第5回 電極消耗のメカニズムと対策
- 第6回 放電条件と加工精度
- 第7回 放電加工の計測方法
- 第8回 微細放電加工とは?


