

前回、トランジスタ放電回路における放電条件と加工速度、電極消耗のメカニズムを紹介しました。放電加工では、電流値、パルス幅、休止時間を最適に設定する必要があります。今回は、これらの放電条件と加工精度および加工面粗さの関係について説明していきます。
第6回「放電条件と加工精度」を解説していきます。
第6回もくじ

1. 放電クリアランスと加工精度
ワイヤ放電加工は、順次送り出される直径約 0.2mm のワイヤ電極を用いて、工作物を糸のこのように切り取る加工法です。走行するワイヤを電極として用いるため、電極消耗を考慮する必要がありません。一度、材料を切り出した後、2度、3度と工作物側面をなぞるように加工を繰り返すことで、形状精度を向上させ、加工面粗さを低減します(図 1)。
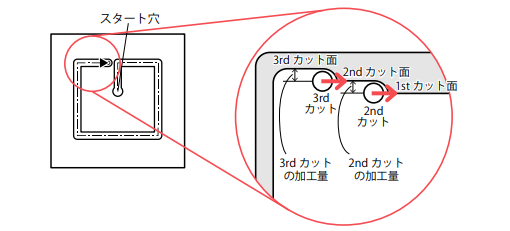
加工を繰り返す際、電流値とパルス幅の値は仕上げ条件まで徐々に小さくしていきます。また、放電が発生する極間距離は、放電条件によってほぼ決まります。放電が発生する極間距離は放電クリアランスと呼ばれ、加工精度を高めるための重要な要素です。ワイヤ放電加工は電極消耗を考慮する必要がないため、各放電条件で決まる放電クリアランスが把握できれば、高精度加工は比較的容易に実現できます。
一方、形彫り放電加工では電極消耗が発生するため、高精度な 3 次元形状加工は、ワイヤ放電加工より難しいです。ただし、円筒電極を用いた貫通穴加工は、電極底面の消耗を考慮する必要がないため、側面の放電クリアランスが把握できれば、必要な穴直径に仕上げることができます(図 2)。
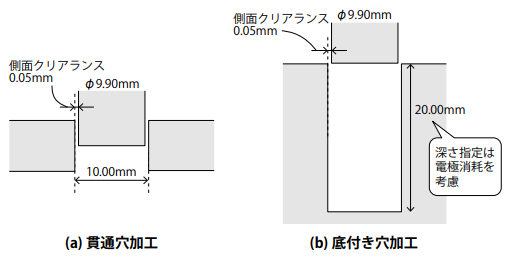
例えば、10.00mm の穴直径が必要で、放電クリアランスが 0.05mm であれば、直径 9.90mm の円筒電極を用いることで、10.00mm の穴直径に仕上げることが可能です。
ただし、同じ電極を用いて、深さ 20.00mm などの底付き穴加工を行う場合は、長手方向の電極消耗を考慮する必要があります。加工深さの原点は、電極底面を工作物表面に接触させて決定します。ここから深さ20.00mm の穴深さに加工するには、20.00mm から、電極底面側の放電クリアランスを引いた数値を深さ指定値として設定します。底面側の放電クリアランスが 0.05mm であれば、深さ指定値は 19.95mm になります。
上記の計算は、電極消耗が無いと仮定した場合です。しかし実際には、穴加工を行っている間に、電極は長手方向に消耗します。そのため、消耗量を見越した上で、深さ指定値を多めに設定する必要があります。長手方向の電極消耗量は、使用する放電条件や工作物材料により変化するため、正確に予測することは難しく、試行錯誤が必要です。このように、ワイヤ放電加工と比べて、形彫り放電加工の加工精度を高めることは困難です。
また、V底のように角がある形状加工の場合、電極の角部は消耗しやすいことが知られています。角部では放電が多く発生し、平坦面と比べ放熱がよくないことが原因です。そのため、1本の電極で加工を続けると、V底はだれてしまい、丸い形状になってしまいます。この場合、電極を交換して仕上げ加工を行うなどの対策が取られます。
2. 放電条件と加工面粗さ
全8回で下記の内容を解説しています。
- 第1回 放電加工とは?
- 第2回 放電加工の原理
- 第3回 形彫り放電加工機とワイヤ放電加工機
- 第4回 コンデンサ放電回路とトランジスタ放電回路
- 第5回 電極消耗のメカニズムと対策
- 第6回 放電条件と加工精度
- 第7回 放電加工の計測方法
- 第8回 微細放電加工とは?


