

前回は、コンデンサ放電回路とトランジスタ放電回路を紹介しました。今回は、トランジスタ放電回路を用いた際の、放電加工特性を取り上げます。特に、加工速度の考え方や、電極消耗が発生する要因とその低減について説明します。
第5回「電極消耗のメカニズムと対策」を解説していきます。
第5回もくじ

1. 放電加工の加工速度
トランジスタ放電回路を用いた放電加工機には、放電加工時間を一定にするためのアイソパルス回路が組み込まれているものがあります(第4 回参照)。図 1 に、アイソパルス制御時のトランジスタ放電波形の模式図を示します。
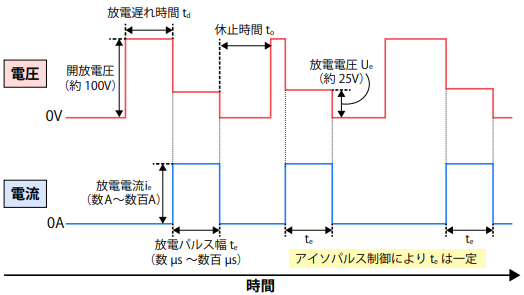
トランジスタ放電回路で設定可能なパラメータは、以下のとおりです。
・放電電流値 i
e
:1 ~数百 (A)
・放電パルス幅 t
e
:~数百 (μs)
・放電休止時間 t
o
:~数百 (μs)
・放電開放電圧:変更可能。一般的には約 100V に設定
1 回のパルス放電において、放電電流値 i e が大きく、放電パルス幅 t e が長いほど、形成される放電痕と放電痕除去量が大きくなります。ただし、放電パルス幅 t e を極端に長くする(数 ms 程度)と、放電痕除去量は減少するため、放電痕除去量が最大になる最適なパルス幅が、各電流値で存在します。
放電休止時間 t o の設定が、加工特性にどのように影響するか説明していきましょう。1 回の放電が終了すると、設定した休止時間を経て、極間に電圧が再印可されます。この休止時間中に、加工粉や発生した気泡の消滅などが進行し、極間の絶縁が回復します。極間の絶縁が十分回復しないまま次のパルス電圧が印可されると、同じ箇所に放電が発生して集中放電状態となり、加工面が荒れる原因となります。そのため、放電パルス幅と同程度の休止時間を設定し、安定した放電を起こすことが重要です。
放電加工における加工速度は、次のように定義できます。
放電加工の加工速度(g/min)
= 放電痕除去量 × 1 分間当たりの放電回数
実際は、1 分間当たりの放電回数は変化するため、加工時間全体における放電回数の平均値で推定します。おおよその放電痕除去量は電流値とパルス幅で決定されます。ただし、単位時間当たりの放電回数は、工作物の材質や電流値とパルス幅の組み合わせ、休止時間の設定状況などで大きく変化します。また、アイソパルス制御では放電遅れ時間が生じるため、実際の放電回数は、パルス幅と休止時間の周期で決まる放電回数よりも減少します。このように、放電回数を厳密に予測することは難しいため、これまでの経験から加工速度を見積もります。実際に放電回数をカウントするには、オシロスコープやカウンタなどの測定機器を用いる必要があり、生産現場では難しいのが現状です。
2. 電極消耗の発生要因と低減
全8回で下記の内容を解説しています。
- 第1回 放電加工とは?
- 第2回 放電加工の原理
- 第3回 形彫り放電加工機とワイヤ放電加工機
- 第4回 コンデンサ放電回路とトランジスタ放電回路
- 第5回 電極消耗のメカニズムと対策
- 第6回 放電条件と加工精度
- 第7回 放電加工の計測方法
- 第8回 微細放電加工とは?


