

前回は、形彫り放電加工機とワイヤ放電加工機の、構造および特徴を紹介しました。放電加工機は、絶縁液中で電極と工作物間を対向させ、微小な放電を連続発生させることで加工します。そのため、加工の精度や速度をコントロールするために、放電回路を理解することが必要です。放電回路には、従来用いられてきたコンデンサ放電回路と、最近主流のトランジスタ放電回路があります。今回は、これら 2 つの放電回路の構成と特徴を説明します。
第4回「コンデンサ放電回路とトランジスタ放電回路 」を解説していきます。
第4回もくじ

1. コンデンサ放電回路の構成と特徴
コンデンサ放電回路は、トランジスタ放電回路と比べると簡単な構成をしていて、放電加工が開発された当初から用いられています。回路構成は図 1 に示すように、直流電源側の充電回路と、電極と工作物を含む放電回路から成り立ち、実際に加工が進行するのは放電回路側です。直流電源と抵抗、コンデンサによるシンプルな構成で、簡単に製作できるのが特長です。なお、図には放電回路側に回路のインダクタンス成分 L を記入しています。これは配線により生じるものであり、意図的にコイルを挿入するわけではありません。

コンデンサ放電回路の仕組みは、電気工学を勉強したことがある方であれば、電源スイッチを入れてからのコンデンサの両端電圧の変化や、放電が発生してからの電流波形などの過渡現象として理解できるかもしれません。ここでは、図 2 に示すように、簡略化した放電電圧波形と放電電流波形を使って説明します。
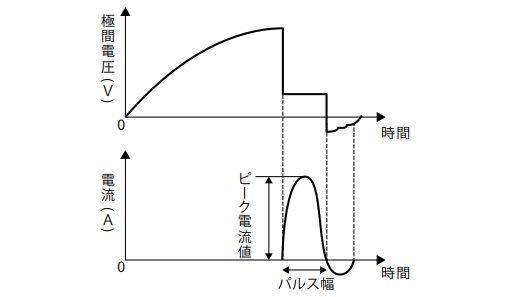
コンデンサの充電の状態は、電源電圧と充電回路の抵抗の大きさで決まります。電源スイッチを入れると、コンデンサは、電源電圧と同じ値まで徐々に充電されます。その後、電極と工作物間で放電が発生すると、電圧降下が起こり、同時に放電電流が流れ始めます。このとき、放電電流波形は正弦波のような放物線を描きます。つまり、電流値は徐々に大きくなり、ピーク値を取った後は徐々に小さくなります。この放電電流波形は、コンデンサ容量と抵抗の値で一意に決まってしまうため、ピーク電流値とパルス幅を独立に変化させることができません。しかし、回路構成がシンプルであり、短パルスの放電波形を容易に生成できる点は大きなメリットです。そのため、微細加工用の電源回路として重宝され、現在でも多く利用されています。
2. トランジスタ放電回路の構成と特徴
全8回で下記の内容を解説しています。
- 第1回 放電加工とは?
- 第2回 放電加工の原理
- 第3回 形彫り放電加工機とワイヤ放電加工機
- 第4回 コンデンサ放電回路とトランジスタ放電回路
- 第5回 電極消耗のメカニズムと対策
- 第6回 放電条件と加工精度
- 第7回 放電加工の計測方法
- 第8回 微細放電加工とは?


