

基本的に電気が通る導電性の材料であれば、どのような材料でも放電加工は可能です。最近では、加工前の工作物表面にひと工夫を施せば、絶縁性のセラミックスやガラスでも放電加工が可能なことが分かってきました。今回は、基本となる放電加工の原理を説明していきます。
第2回「放電加工の原理」を解説していきます。

1. 単発放電現象
単発放電現象では、材料の除去や放電痕が形成されます。まず、放電加工機は大きく分けると 2 種類あります。形彫り放電加工機(図 1)とワイヤ放電加工機(図 2)です。形彫り放電加工では、必要な加工形状を反転させた電極を用いて、工作物側を除去加工します。一方、ワイヤ放電加工機は走行する細線ワイヤを電極として、板状の工作物との間で放電を発生させながら糸のこぎりのように切り出す加工が行われます。どちらも、放電加工の加工原理は一緒です。形彫り放電加工を例に、加工原理を説明していきます。
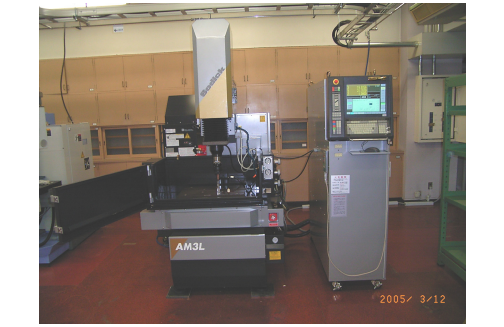
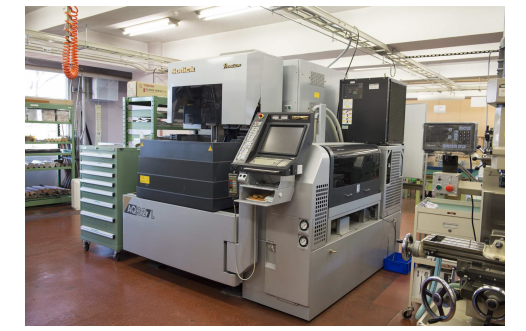
放電加工は、絶縁液の中で電極と工作物を対向させ、両者の間に約100Vの電圧を印可します。その状態で電極を工作物側に少しずつ近づけていき、数ミクロンから数十ミクロンの距離になると絶縁が破壊されて、バシッと放電が発生します。一定時間が経過すると放電回路がオフになり、1回のパルス放電が終了します。この後、工作物表面を見ると、第1回の図 4 のような小さなクレーター形状をした放電痕が観察されます。実際の加工では、このパルス放電が連続的に繰り返されます。このとき、電極と工作物間で発生している現象の模式図を、図 3 に示します。直接このような極間現象を観察することは難しいため、推察を含みます。

まずは、1:電極と工作物が近づき、絶縁が破壊されます。両者は放電柱という放電のコラムで電気的につながります。同時に、極間に存在する絶縁液が気化爆発を起こします。2:パルス放電の時間が続くと、気泡は大きくなり、その中で放電のコラムも直径が太くなります。電子やイオンの衝突により、工作物表面および電極表面にエネルギーが投入され、材料の融点を超えると溶け出します。一部は、直接蒸発することもあります。3:設定したパルス放電の時間が終了すると、その後気泡は収縮崩壊します。収縮崩壊時の気泡の運動により、溶融部が母材から引きはがされ、加工粉となり飛散します。4:気泡の崩壊が落ち着くと、極間は再び絶縁液で満たされ、電極と工作物間は、絶縁状態になります。吹き飛ばされた溶融部である加工粉は、絶縁液の中に飛び散り、丸い形状で絶縁液中に浮遊します。この 1 ~ 4 の流れを繰り返すこととなります。
放電中の放電柱(放電コラム)の温度は、約 6,000 度と報告されており、多くの金属材料の融点を超えています。第 1 回の図 4 放電痕の写真からも分かるように、溶融部は全て吹き飛ばされるのではなく、母材に解け残り、一部は付着したまま残っています。これは、残留溶融層(白層)と呼ばれる溶融部が再凝固した層です。溶融部が全て吹き飛んでくれれば、除去効率が向上します。ただ、放電加工は、加工液の気化爆発力に依存しているため、残留溶融層の発生を抑えることはできません。
2. なぜ、放電加工で精密加工ができるのか?
一般的な放電のパルス幅は、数マイクロ秒から数百マイクロ秒で設定されます。放電電流値が同じであれば、放電パルス幅が短ければ小さな放電痕が形成され、放電パルス幅が長ければ大きな放電痕が形成されると考えてよいでしょう。なお、数ミリ秒のような極端に長いパルス幅では、ほとんど加工できません。放電加工は、高硬度な材料の複雑形状加工を精密に行うことができます。なぜでしょうか? 精密加工を実現するためには、除去単位が微小でなければなりません。放電加工では、この除去単位となる単発放電痕が数ミクロンと小さいので、最終的にミクロン単位の精密加工が可能となるのです。
3. なぜ、電極側は加工されないのか?
全8回で下記の内容を解説しています。
- 第1回 放電加工とは?
- 第2回 放電加工の原理
- 第3回 形彫り放電加工機とワイヤ放電加工機
- 第4回 コンデンサ放電回路とトランジスタ放電回路
- 第5回 電極消耗のメカニズムと対策
- 第6回 放電条件と加工精度
- 第7回 放電加工の計測方法
- 第8回 微細放電加工とは?


