

われわれの生活を豊かにする携帯電話やスマートフォン、最先端の航空機や宇宙ロケットなどの工業製品。これらを製造する上で、金属材料の精密形状加工が重要です。精密加工は、部品自体だけでなく、部品を製造するための金型の仕上げに使われる場合もあります。金属材料を精密に仕上げる加工法の一つ、放電加工について、全8 回にわたり詳しく説明します。
第1回「放電加工とは?」を解説していきます。

1. 放電加工とは?
放電加工とは、放電現象で生じる火花の熱により、金属材料を加工する方法です。さまざまな加工法の中から放電加工が選ばれる最大の理由は、高硬度材に対して、複雑形状の精密加工が可能なためです。放電加工を用いれば、焼入れ材のように通常の切削加工では刃が立たないような硬い金属にも、穴を開けたり、溝を彫ったり、精密な形状に切り出したりすることが可能です(図1)。
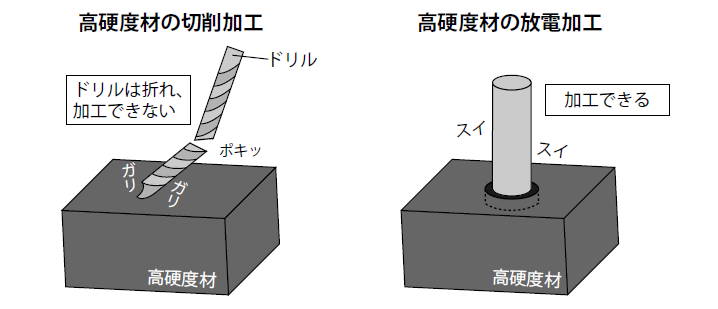
最近では、硬い金属への微細な穴加工にも利用されています。また、加工穴品質が良く、工具破損の心配が少ないため、スリット加工にも用いられています。
良いことばかりではありません。放電加工は、切削加工と比べ加工速度が遅いです。ただし、この比較は、切削加工が可能な硬くない金属の場合です。高硬度材の切削加工は困難なため、直接的に比較することはできません。
放電加工が普及する以前、高硬度材料の形状加工には、研削加工がよく用いられていました。例えば、歯科医院で歯を削るとき、高速で回転する器具でガリガリと歯を削ります。これが研削加工です。小型の砥石を高速で回転させ、材料を削り取ります。回転工具を用いるため、どうしても角部R(丸み)が付いてしまい、鋭い角部や、とがった形状の加工ができないという問題がありました。
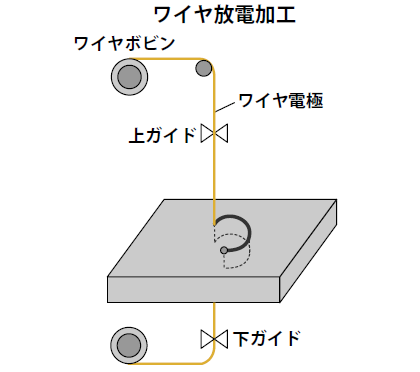
これに対して放電加工では、工具電極を用いることにより、その形状を反転させた凹形状の加工が可能です。また、走行するワイヤを工具電極として、板状の金属を糸のこ状に加工すれば、精度の良い2 次元加工が可能です(図2)。これは、研削加工を放電加工に置き換えた形状加工の事例です。
2. 放電加工の仕組み
皆さんは、放電と聞いて何を思い浮かべるでしょうか? 放電の身近な例に、静電気があります。冬の乾燥した日に金属のドアノブに触れると、バチッと衝撃を受けることがあります。これは、衣服を通して体にたまっていた電荷の放電です。また、蛍光灯も放電によって発光しています。これらは全て気中で放電しています。
一方、放電加工は液中で放電します(液中放電加工)。例えば、硬い金属に丸い穴を加工する場合を考えてみましょう。アルミニウムのような軟らかい金属であれば、穴直径に見合ったドリルを用いてドリル加工を行えばすぐに穴が開きます。ところが、ドリルで加工できない硬い焼入れ鋼もあります。そこで、必要な穴直径よりもわずかに小さな直径の電極を用いて、硬い金属に対して放電加工を行います。
液中放電加工は、図3 のように主軸側に電極を保持し、テーブル側に工作物を設置します。次に、絶縁性を有する加工液を、工作物が十分浸るように充満させます。この状態で、約100V の電圧を印加したまま電極を少しずつ工作物側に近付けていき、両者の距離が数十ミクロン程度になると、バチッと放電が発生します。
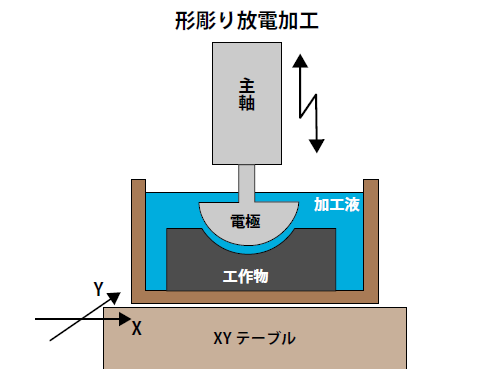
通常、加工用の電源はただの直流電源ではなく、パルス電源を用います。放電が発生する距離であれば、バチッと何回か放電が連続して発生し、終了します。この後、わずかに電極を工作物側に近付けると、再び放電が連続して発生します。このような動作を続けていくと、電極直径よりわずかに大きな直径の穴が工作物側に加工されます。これが、液中放電加工の一連の現象です。
用いられる加工液には、絶縁性の高い灯油系の加工油か、イオンを取り除いた脱イオン水が用いられます。灯油の中で火花を発生させて、爆発や火災は発生しないのかと思うかもしれません。しかし、心配はいりません。加工液の底の方で火花が発生しても、周囲に酸素がないため、爆発や火災に至ることはありません。ただし、加工液面付近で火花が発生すると、大気中の酸素と反応して火災となる恐れがあり、注意が必要です。
液中で放電が発生すると、加工液も気化爆発を起こし、気泡が生じます。この気泡の爆発は、放電の熱で溶け出した工作物材料を吹き飛ばし、小さなクレーター状のくぼみが生成されます(図4)。これが、放電加工の簡単な基本原理です。このクレーターは放電痕と呼ばれ、1 回のパルス放電で形成されることから、放電加工における加工単位になります。
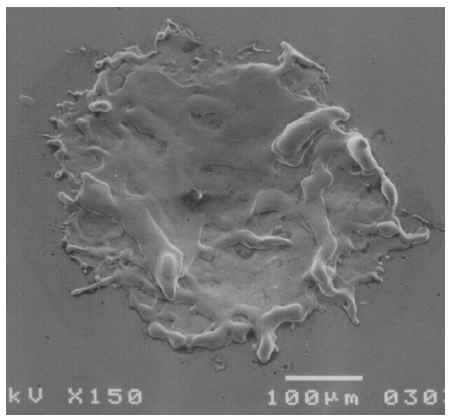
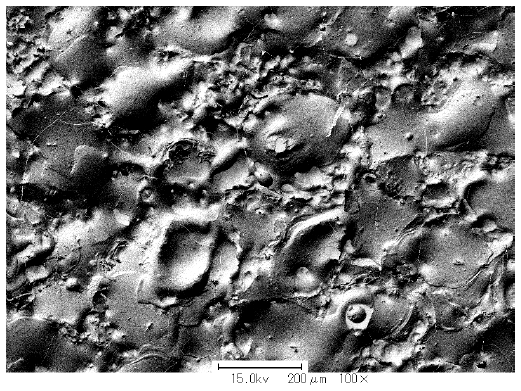
1秒間に数千回のパルス放電を発生させ、それを数分から数十分、長い加工であれば数十時間連続して加工を行います。工作物には、電極形状を反転した凹形状が形成されます。放電加工された加工面を観察すると、小さな放電痕が連なり、ボコボコした状態であることが分かります(図5)。
いかがでしたか?今回は、放電加工の仕組みを解説しました。次回は、放電加工の加工原理を詳しく見ていきます。お楽しみに!
全8回で下記の内容を解説しています。
- 第1回 放電加工とは?
- 第2回 放電加工の原理
- 第3回 形彫り放電加工機とワイヤ放電加工機
- 第4回 コンデンサ放電回路とトランジスタ放電回路
- 第5回 電極消耗のメカニズムと対策
- 第6回 放電条件と加工精度
- 第7回 放電加工の計測方法
- 第8回 微細放電加工とは?


