

前回は、ダイカストの鋳造作業を解説しました。今回は、ダイカストの品質を取り上げます。ダイカストは、溶湯を高速・高圧で金型キャビティに充填します。これにより、他の鋳造法では得られない優れた組織と強度が得られます。その一方で、ダイカスト特有のさまざまな欠陥が発生するため、特性をよく理解した上での対策が必要です。
第9回「ダイカストの品質と欠陥」を解説していきます。

1. ダイカストの組織
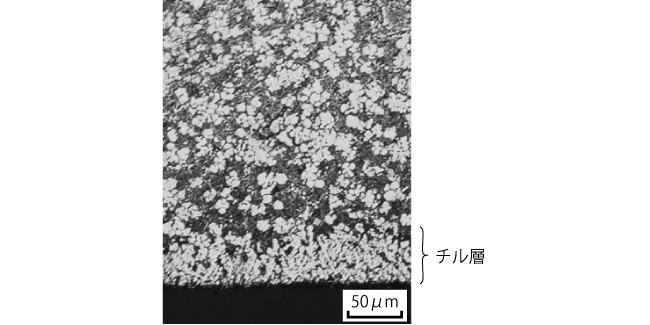
ダイカストの組織は、表面層と内部で大きく異なります。表面層には、微細な組織が集まったチル層と呼ばれる領域が形成されます(図1)。チル層は、溶湯が急冷されることで生じる、緻密で非常に硬い領域です(ビッカース硬さ約110HV)。肉厚が薄く、金型温度が低いほど、厚いチル層が形成されます。
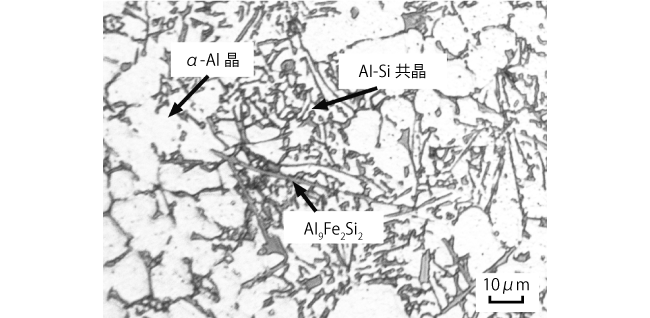
一方、内部は冷却速度が遅いため、粗大な組織が形成されます(図2)。鋳巣(いす)などの欠陥が多く、硬度の面でもチル層に劣ります(ビッカース硬さ85 ~ 90HV)。
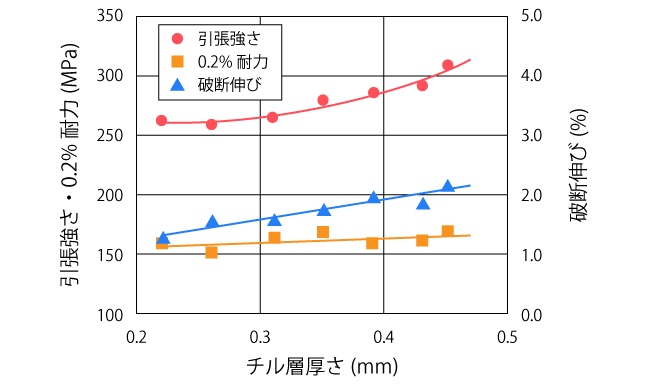
ダイカストにとってチル層は大変重要です。表面のチル層が厚いほど、引張強さ、破断伸びが向上します(図3)。加工によってチル層がむやみに除去されると、機械的性質が悪化するため、注意が必要です。
2. ダイカストの強度
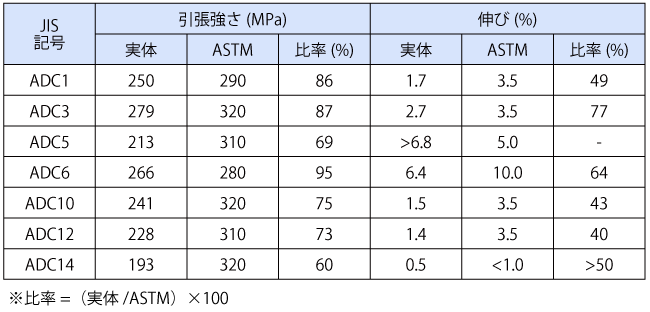
ダイカストの強度は、一般的に、ASTM(旧米国材料試験協会:American Society for Testing and Materials)規格で定められた試験片で、測定します。ASTM引張試験片は、平行部に鋳巣などの欠陥が極めて少ないため、理想的な引張特性が得られます。これに比べ、実際の製品の強度(実体強度)は低い値を示します。表1に、主なアルミニウム合金ダイカストの実体強度特性とASTM 試験片による強度特性の比較を示します。引張強さはASTM試験片の約7割、伸びは約5割です。
また、図4に、ダイカスト製品から切り出した引張試験片によって得られたADC12の、破断伸びと引張強さの関係を示します。
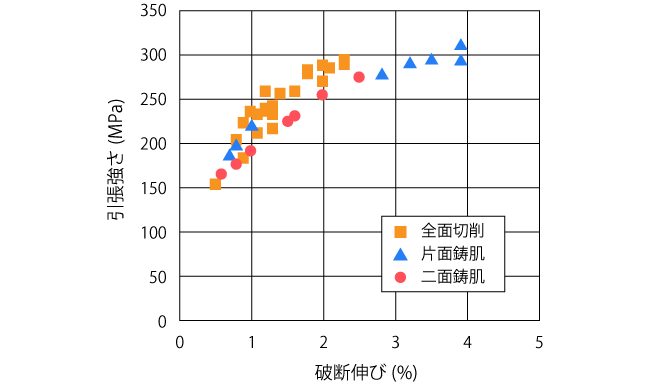
試験結果のうち、最も引張特性が高いものは、引張強さ320MPa、破断伸び4%です。最も低いものは、引張強さ150MPa、破断伸び0.5%です。ADC12の0.2% 耐力は約150MPaなので、弾性変形から塑性変形に移行すると、ほとんど伸びずに破断したことが分かります。このように、ダイカストの実体強度に大きなばらつきが発生する原因は、組織に存在するさまざまな欠陥です。
3. ダイカストの欠陥
全10回で下記の内容を解説しています。
- 第1回 ダイカストとは?
- 第2回 ダイカスト合金の種類と特徴
- 第3回 ダイカストマシンの構造
- 第4回 ダイカスト金型
- 第5回 ダイカストの製品設計
- 第6回 ダイカストの鋳造方案設計
- 第7回 ダイカスト金型の設計
- 第8回 ダイカストの鋳造工程
- 第9回 ダイカストの品質と欠陥
- 第10回 特殊ダイカスト技術


