

前回は、ダイカストの金型設計を紹介しました。今回はダイカストの鋳造工程から、特に重要な溶解・溶湯処理、鋳造作業、後処理作業、検査の4つを取り上げます。溶解・溶湯処理では、鋳造合金を溶解し、溶湯を製造します。鋳造作業で、溶湯を製品の形状に加工し、後処理作業で不要部の除去や表面処理を施します。検査では、仕様や品質基準と照らし合わせて良品・不良品を選別します。まずは、合金の溶解から見ていきましょう。
第8回「ダイカストの鋳造工程」を解説していきます。
第8回もくじ

1. 合金の溶解と溶湯処理
ダイカストの鋳造工程は、ダイカストマシンに注入する溶湯の製造、すなわち、鋳造合金の溶解から始まります(図1)。合金の溶解は、ダイカストの品質に直接影響するため、溶湯の品質に十分な注意が必要です。溶湯の材料には、新塊(純アルミに各種元素を添加した合金)、再生塊(荒バリや不良品など)、工場内の切粉、スクラップなどがあります。水蒸気爆発を防ぐため、十分に予熱・乾燥した後、溶解炉に材料を投入します。溶解した合金は、化学成分や溶湯清浄度などをチェックしてから鋳造に用います。不適切な場合は、金属ケイ素(Si)やAl-Cu母合金による成分調整や、脱ガス・脱酸処理などを行います。
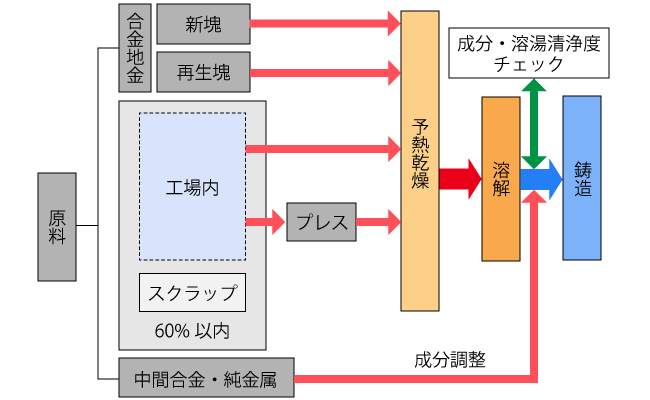
合金の溶解には、集中溶解炉方式(図2)と、溶解兼保持炉方式(図3)があります。
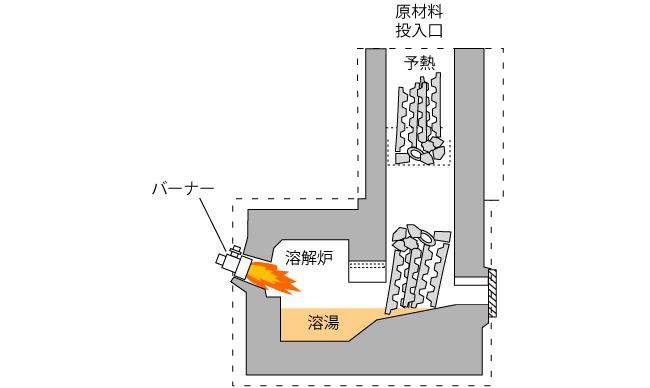
集中溶解炉方式は、工場内で使用する全ての溶湯を、ダイカストマシンと離れた場所で集中的に溶解します。原料は上部から投入され、炉の排熱により予熱・溶解します。溶湯の保持機能は無いため、ダイカストマシン近くに設置されている保持炉を併用します。取鍋(溶湯を搬送するための容器)を用いて、溶解炉から保持炉へと溶湯を供給します。
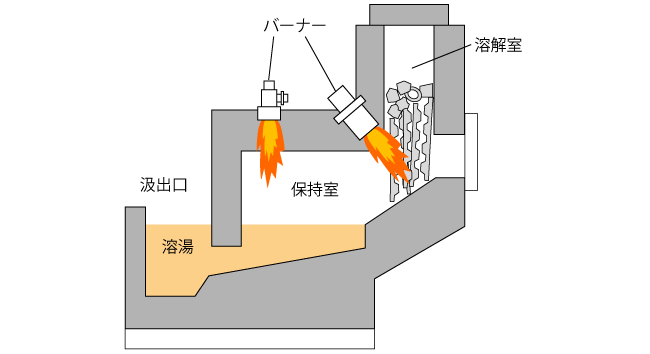
溶解兼保持炉方式では、溶解機能と溶湯保持機能を備えた炉がダイカストマシンの横に設置されます。溶解兼保持炉は溶解室、保持室、汲出口(出湯口)が備えられていて、少量生産に対応可能です。
溶解工程では、溶湯の温度と品質に注意します。アルミニウム合金の溶湯温度は、670~ 760℃が一般的です。また、溶湯中の介在物(酸化皮膜など)や水素ガスを除去するために、溶解終了後にフラックスや不活性ガスによる処理を行います。介在物の確認方法には、Kモールド法があります。Kモールド法は、アルミニウム製の鋳型(Kモールド、図4)に溶湯を鋳込み、凝固後に得られた短冊状の試験片をハンマーなどで5~6片に割り、その破面に現れた介在物の数を求める方法です。
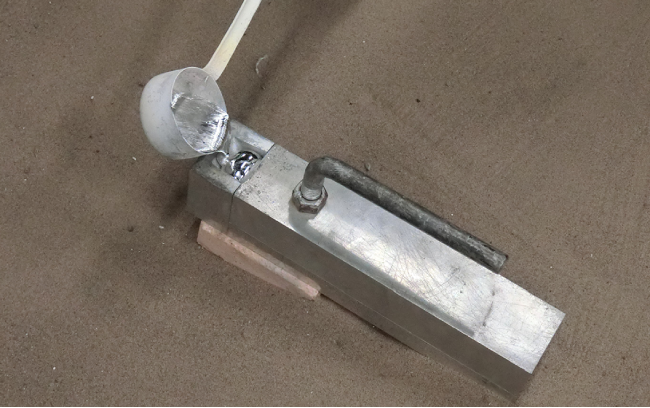
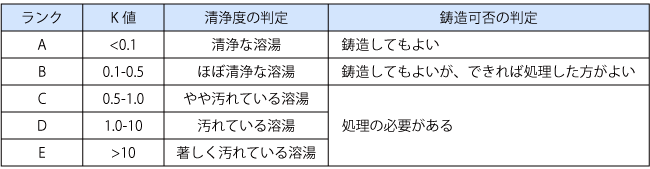
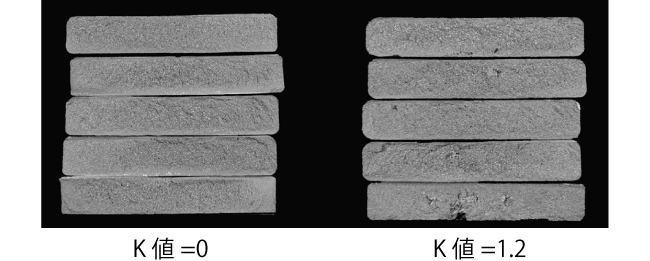
評価方法は、全ての破面に現れた介在物の総数を試験片の数で割った値を求めます。この値をK 値と呼び、ランクA~ Eに分類することで、溶湯の品質を判定します(表1)。図5に、K値の異なるダイカスト破面例を示します。
2. 鋳造作業
鋳造作業には、金型の清掃、離型剤・潤滑剤の塗布、型締、注湯、射出・充填、キュアリング、型開き、離型・取り出しの工程があります(図6)。
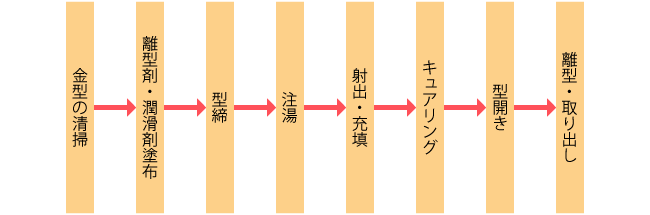
鋳造作業では、まず、金型に残った鋳バリや離型剤の残りかすをブラシやエアブローで清掃します。その後、キャビティ表面に離型剤を、プランジャーチップと射出スリーブに潤滑剤を塗布し、金型を閉じます。コールドチャンバーマシンでは、溶湯を保持炉から射出スリーブに注ぎ、金型キャビティに射出・充填します。ホットチャンバーマシンでは、注湯作業は不要です。金型キャビティに充填した溶湯が凝固し、ダイカストが取り出し可能な温度になるまで、金型は閉じたままにします。これをキュアリングといい、この時間をキュアリングタイムといいます。キュアリングが終了すると金型を開き、引抜中子がある場合は引き抜きます。最後に、押出ピンによって金型からダイカストを離型し、取り出し装置やロボットなどで金型からダイカストを取り出します。
この一連の作業をサイクルと呼び、1サイクルに要する時間をサイクルタイムといいます。サイクルタイムは、経験的に以下の式で表すことができます。

tcはサイクルタイム(単位:s)、Aは係数、Fはダイカストマシンの型締力(単位:t)です。係数Aの値は、20年ほど前は、コールドチャンバーマシンでは6、ホットチャンバーマシンでは2とされていました。最近ではサイクルタイムの短縮化が進んだため、コールドチャンバーマシンでは4程度が目安とされます。
3. ダイカストの後処理作業
4. ダイカストの検査
全10回で下記の内容を解説しています。
- 第1回 ダイカストとは?
- 第2回 ダイカスト合金の種類と特徴
- 第3回 ダイカストマシンの構造
- 第4回 ダイカスト金型
- 第5回 ダイカストの製品設計
- 第6回 ダイカストの鋳造方案設計
- 第7回 ダイカスト金型の設計
- 第8回 ダイカストの鋳造工程
- 第9回 ダイカストの品質と欠陥
- 第10回 特殊ダイカスト技術


