

前回は、ダイカストの鋳造方案設計を紹介しました。今回は、ダイカスト金型の設計を取り上げ、キャビティ部や金型分割面、金型サイズなどを解説します。ダイカスト金型の出来栄えは、製品の生産性・品質を8割決めるといわれています。金型設計では、製品の品質・生産性の確保と、金型の製作コスト・耐久性・作りやすさ・製作納期・メンテナンスのしやすさなどを考慮する必要があります。
第7回「ダイカスト金型の設計」を解説していきます。

1. キャビティ配置の設定
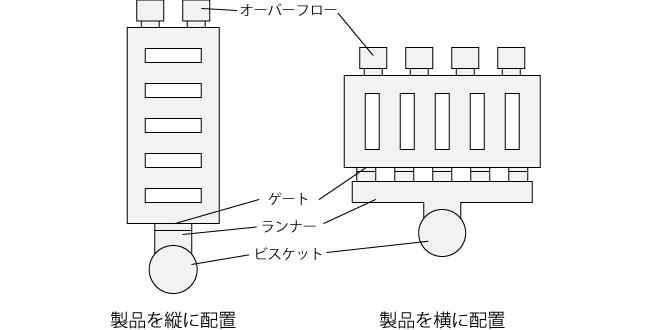
キャビティとは金型のへこみ部のことです。金型キャビティの設計では、鋳造方案や金型分割面の設定と、製品の形状を金型内にどのような姿勢で配置するかを検討します。これを、キャビティ配置といいます。キャビティ配置では、ダイカストの湯流れ性やガス抜け性など、品質に関わる点を優先して決定します。例えば、製品を縦に配置すると、ゲートからの距離が長くなり、最終充填部に湯回り不良が発生しやすくなります(図1の左)。製品を横に配置することで、溶湯の充填距離を短くし、不良発生を抑えられます(図1の右)。
2. 金型分割面の設計
金型分割面(パーティングライン面、PL 面)は、固定型・可動型や中子が合わさる面のことです。ランナー、ゲート、オーバーフロー、エアベントなどは金型分割面に設置され、その設置位置は製品品質に大きく影響します。金型分割面は、品質(湯流れ性、ガス抜け性、寸法精度など)や経済性(生産性、仕上げ性、製作・整備コストなど)、製品の最大投影面積を考慮した、平面で単純な構造が求められます。
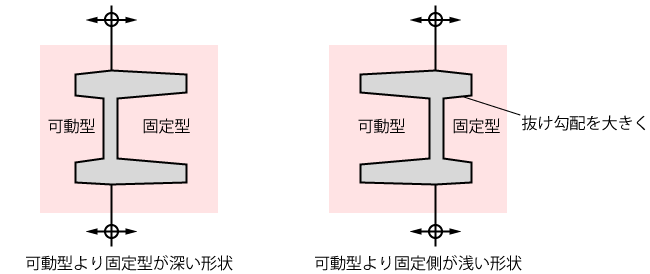
金型キャビティで冷却されたダイカスト製品は、熱収縮によって金型にくっ付きます(抱き付くといいます)。その場合、固定型側の形状が可動型側より深いと、固定型側に抱き付く力が大きくなり、型開きの際に固定型側に製品を取られてしまいます(図2 の左)。そのため、製品の抱き付く面積が可動型側に多くなるように設計します(図2 の右)。
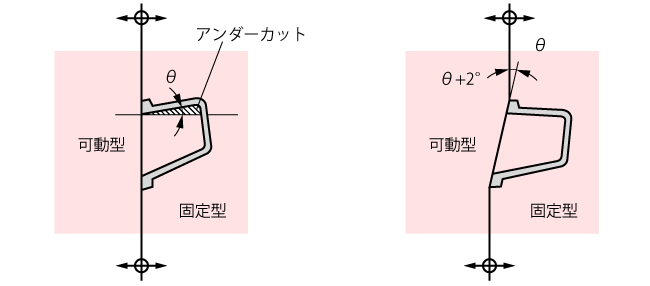
また、ダイカストではアンダーカット(金型開き方向では抜けない凹部や穴)を作らない設計が重要です。型分割面の角度を変更することで、製品内側に生じたアンダーカットを回避することができます(図3)。
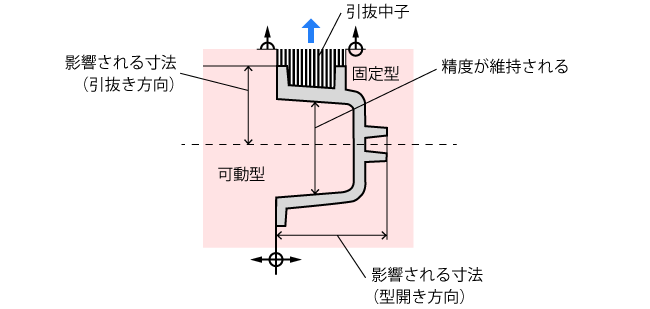
金型を構成する部品間(固定型と可動型、可動型と引抜中子など)のクリアランス(隙間)が大きいと、型分割面で形状が食い違い、寸法がばらつきます。また、図4に示すように、引き抜き方向と型開き方向での寸法ばらつきが生じます。引き抜き方向の寸法は、引抜中子が鋳造時の衝撃圧で後退する(図4の上方向)場合があり、その分寸法がばらつきます。引抜中子の後退止めはあっても、長年使用していると摩耗してガタつくことがあります。型開き方向の寸法は、型締力や鋳造圧力などの影響によって大きくなる傾向です。高い寸法精度が要求される部分は、同じ金型要素内に入れるといった工夫を施します。例えば、図4で精度が維持されると示した寸法は、可動型の精度のみで決まるため、寸法のばらつきを抑えることができます。
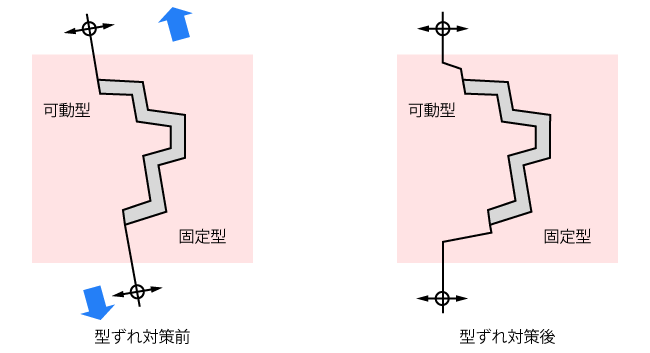
金型分割面が同一面上にある場合、可動型と固定型のずれ(型ずれ)によって、寸法がばらつく恐れがあります。例えば、図5の左のような分割面では、矢印方向に型ずれする可能性があります。この場合、図5の右のように、金型の分割方法を工夫することで、型ずれを防ぎます。
3. 金型サイズの設定
4. 縮み代の設定
5. 押出ピンの配置
6. 内部冷却回路の設計
全10回で下記の内容を解説しています。
- 第1回 ダイカストとは?
- 第2回 ダイカスト合金の種類と特徴
- 第3回 ダイカストマシンの構造
- 第4回 ダイカスト金型
- 第5回 ダイカストの製品設計
- 第6回 ダイカストの鋳造方案設計
- 第7回 ダイカスト金型の設計
- 第8回 ダイカストの鋳造工程
- 第9回 ダイカストの品質と欠陥
- 第10回 特殊ダイカスト技術


