

前回は、ダイカストの製品設計を解説しました。今回は、ダイカストの鋳造方案設計を取り上げます。鋳造方案設計では、金型の溶湯流路や空気排出通路などを設計します。鋳型の中を溶湯で十分に満たし、凝固・収縮の過程を経ても、欠陥のない優れた品質のダイカストを作ることが求められます。
第6回「ダイカストの鋳造方案設計」を解説していきます。

1. 鋳造方案とは
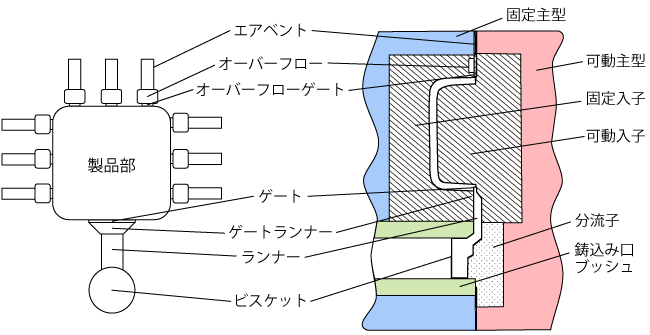
鋳造方案とは、金型に溶湯を供給するための流路や、金型キャビティ内の空気を排出する通路など、金型の各要素を設計することです。鋳造方案を適切に行うことで、溶湯が凝固・収縮しても鋳物の内部に空洞が生じず、優れた品質のダイカストを作ることができます。ダイカストの鋳造方案の対象は、金型キャビティの射出スリーブ、ランナー、ゲート部(フィード、ランド、ゲート)、オーバーフロー、エアベントです。図1に、ダイカストの模式図と金型断面の各部名称を示します。
2. 射出スリーブ
射出スリーブとは、ダイカストマシンの射出装置と押出装置をつなぐ、溶湯の流路です(参考:第3回)。射出スリーブの設計では、スリーブ径、スリーブ充填率(射出スリーブに注湯される溶湯の量とスリーブ容積との比率)、可鋳質量(鋳造可能な質量)などを考慮します。射出スリーブ径Dは、下記の式を用いて計算・選定します。
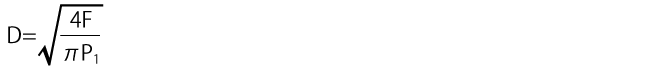
ここで、Fは射出力、 P 1 は鋳造圧力です。スリーブ充填率は40~ 60%が望ましく、少ないと射出スリーブ内で溶湯の冷却が進行し、破断チル層(凝固片が製品に混入してできる層)などの初期凝固層が発生しやすくなります。スリーブ充填率を高くしすぎると、射出時に給湯口から溶湯があふれる恐れがあります。可鋳質量Wは、以下の式を用いて計算します。ここで、 A p はプランジャーチップの断面積、L p はプランジャーストローク、ρ m は鋳造合金の密度です。
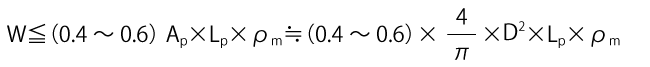
3. ランナー
4. ゲート部
5. オーバーフロー
6. エアベント
全10回で下記の内容を解説しています。
- 第1回 ダイカストとは?
- 第2回 ダイカスト合金の種類と特徴
- 第3回 ダイカストマシンの構造
- 第4回 ダイカスト金型
- 第5回 ダイカストの製品設計
- 第6回 ダイカストの鋳造方案設計
- 第7回 ダイカスト金型の設計
- 第8回 ダイカストの鋳造工程
- 第9回 ダイカストの品質と欠陥
- 第10回 特殊ダイカスト技術


